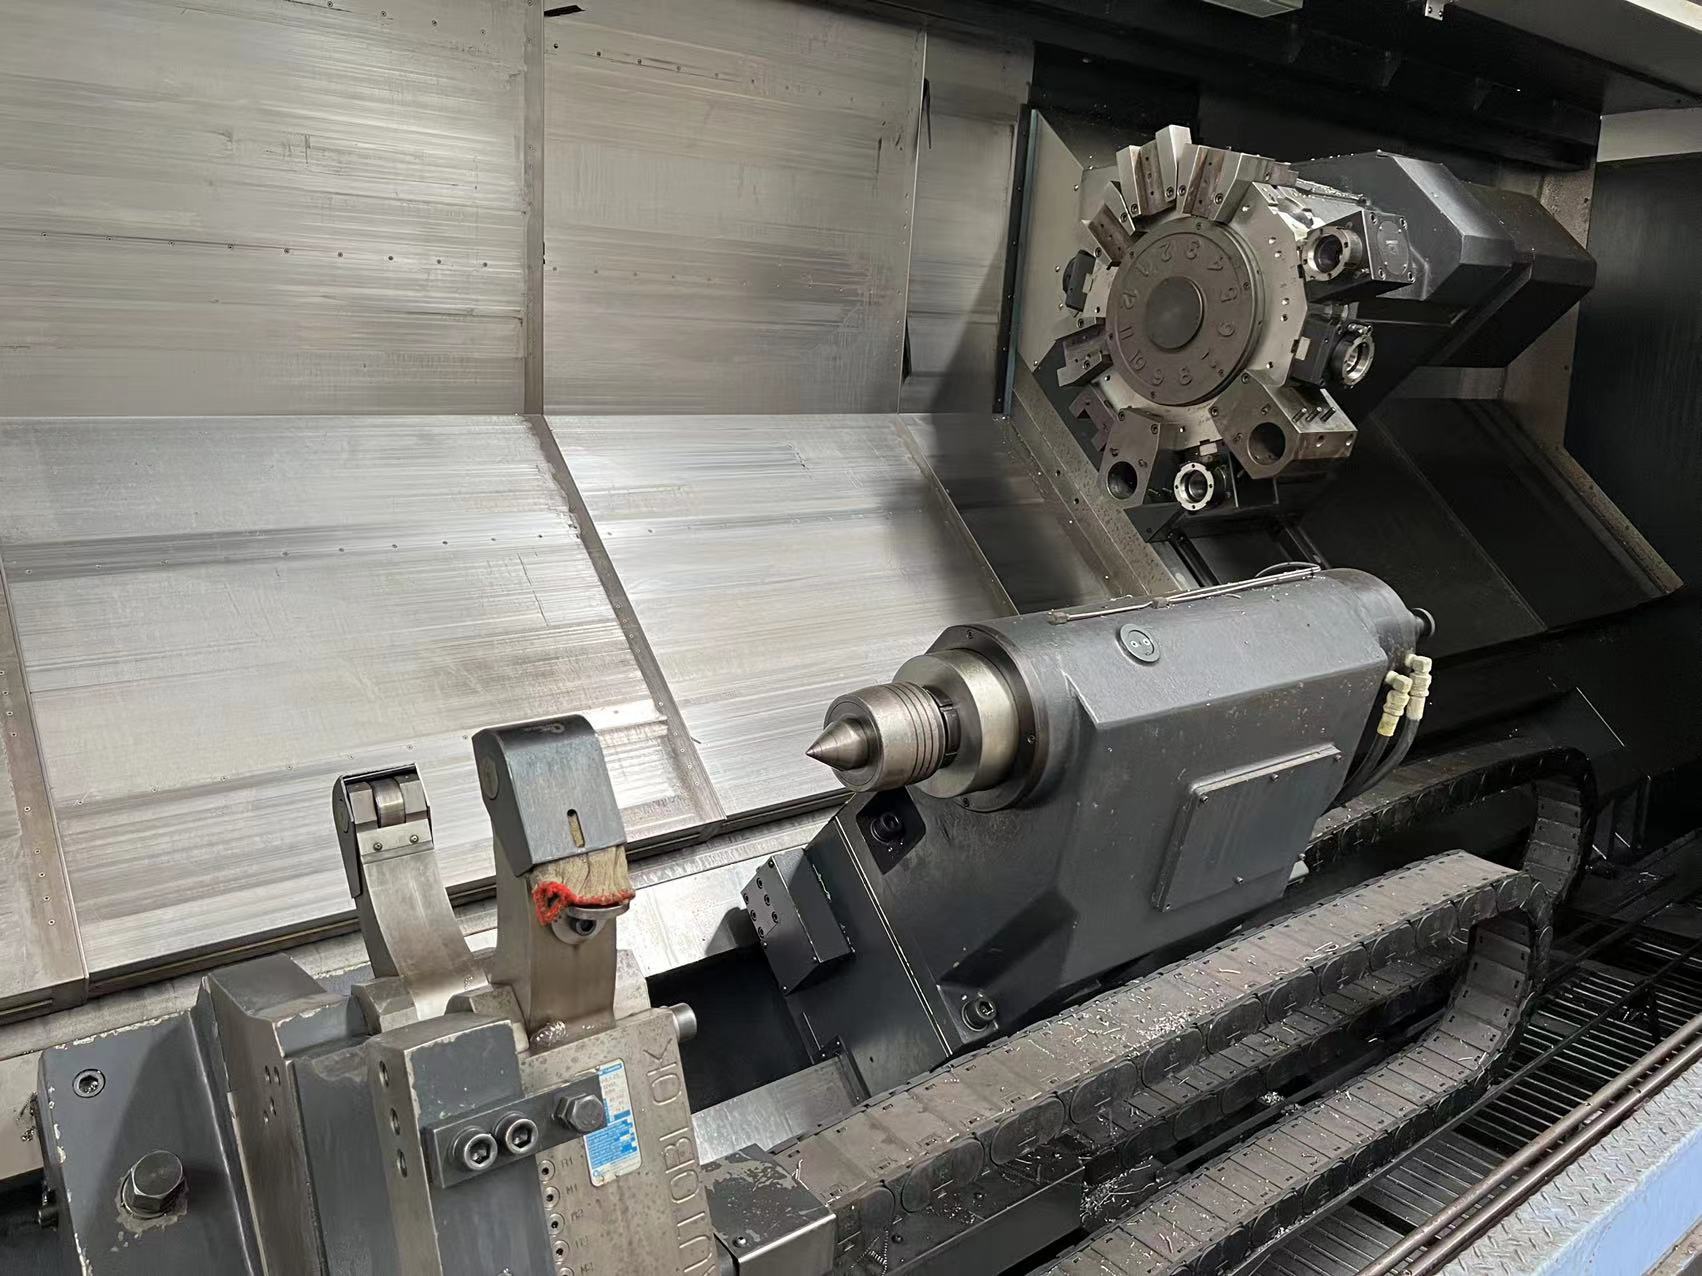
Revisionato dal team di ingegneria delle ispezioni per attrezzature senior di UsedUltra · Ingegnere capo delle ispezioni Chris Pubblicato 2026-09-03 · Ultimo aggiornamento 2026-09-03
In sintesi: quando si acquista una macchina CNC Doosan usata (classe tornio/centro di tornitura; ora DN Solutions; i nomi legacy Puma/Lynx circolano ancora), verificare cinque metriche rigide — runout del mandrino, precisione di posizionamento X/Z con gioco, ripetibilità dell'indicizzazione della torretta, forza di serraggio dell'autocentrante e una prova di finitura — rispetto a queste soglie di accettazione: runout del mandrino ≤0,010 mm, posizionamento bidirezionale ≤0,010 mm, ripetibilità indicizzazione torretta ≤0,010 mm, perdita di forza dell'autocentrante <10% rispetto alla targa, rotondità della prova di taglio ≤0,010 mm. Negoziare solo dopo che tutte e cinque sono superate; scontare del 15–30% per ogni voce non conforme e lasciare perdere oltre 2× la soglia. Strumenti: interferometro laser, comparatore a quadrante con base magnetica, manometro idraulico o dinamometro per forza di trazione dell'autocentrante, termometro; ballbar solo per varianti turn-mill con asse C/Y.
1. Perché i torni Doosan usati variano del 35% nel prezzo — autocentrante e torretta, non il banco
Tre trappole ricorrenti quando un responsabile acquisti compra una macchina Doosan usata — un centro di tornitura Puma/Lynx:
- La trappola del "ha tagliato un pezzo, quindi va bene". Il venditore esegue una leggera sgrossatura — nascondendo perdita di presa dell'autocentrante idraulico e usura della frizione di indicizzazione della torretta, esattamente i sottosistemi che un centro di lavorazione non ha. Una volta misurabile la perdita di presa, i diametri di finitura derivano verso il limite IT7 e oltre; una singola indicizzazione errata casuale della torretta può rovinare l'utensile e il pezzo, e nel caso peggiore danneggiare l'autocentrante o il naso del mandrino — perdite da migliaia a decine di migliaia di USD. Sulle basi monoblocco in ghisa della classe Puma, la perdita di precisione deriva tipicamente da allentamento del precarico del cuscinetto anteriore e dai registri/gib dell'asse X, non dal banco.
- I costi nascosti non sono nel prezzo. L'usura del cuscinetto anteriore degrada la rotondità; il superamento del gioco X/Z trasforma gradini e filettature in rilavorazioni; l'indicizzazione rumorosa della torretta significa riparazione di turbina/camma (~1.500–4.000 USD). La storia di carico di torretta e autocentrante non si legge da un quadrante — saltala e la revisione dei cuscinetti del mandrino (6.000–15.000 USD) è a tuo carico. Un gruppo idraulico che perde >0,5 bar in 30 minuti di solito significa perdita dalla tenuta della barra di trazione o dall'accumulatore — altri qualche migliaio di USD.
- I contratti che dicono solo "garantito che tornisca" non sono reclamabili. L'accettazione deve basarsi su una prova di finitura quantificata (rotondità/cilindricità/stabilità del diametro) e sulla ripetibilità dell'indicizzazione della torretta, scritte prima di negoziare — la leva più grande del responsabile acquisti.
2. Procedura di ispezione in loco (passi ordinati)
- Leggere prima la storia della macchina (prima dell'accensione). Registrare modello/anno/seriale; sul FANUC (pilastro dei torni Doosan: 0i-TF / serie i) leggere tempo di funzionamento accumulato, storico del carico del mandrino, storico allarmi e tipi e conteggi degli allarmi torretta/cambio utensile. I crash si nascondono qui (allarmi classe "sovraccarico torretta", "deviazione posizione mandrino", "collisione") — controlla a schermo prima di spendere una singola ora di strumenti.
- Pre-verifica geometrica statica (a freddo). Misurare con comparatore il runout del naso del mandrino e della conicità dell'autocentrante (estremità vicina); controllare giochi registri/guide X e precarico carro guida Z; avviare il gruppo idraulico, registrare la pressione di sistema ed eseguire una prova di tenuta di 30 minuti.
- Riscaldare 45–60 minuti. Portare il mandrino da 2.000 rpm alla velocità nominale di targa (comunemente 3.500–6.000 rpm in questa classe) più cicli Z/X; misurare la deriva termica e ascoltare il cuscinetto anteriore e la torretta. Le letture senza riscaldamento sono nulle.
- Interferometro laser per posizionamento X/Z e gioco (ISO 230-2, bidirezionale). La curva completa dell'errore per asse — il test più costoso e più decisivo.
- Prova di ripetibilità dell'indicizzazione della torretta. Montare un utensile di riferimento sulla stazione 1, azzerare un comparatore, far ciclare ogni stazione della torretta due volte (comunemente 12) e registrare la dispersione del runout della punta utensile al ritorno. Questo è il controllo solo-tornio che i centri di lavorazione non hanno.
- Prova di presa autocentrante + taglio di finitura. Alla pressione massima di targa dell'autocentrante (tipicamente 20–30 bar) misurare la forza di trazione della barra o la presa con una cella di carico rispetto alla targa; eseguire una finitura su un pezzo di prova φ100×200 (preferibilmente disegno dell'acquirente) per rotondità, cilindricità su 300 mm e consistenza del diametro. Su turn-mill con asse C/Y, aggiungere indicizzazione asse C e prova di fresatura con utensile motorizzato.
- Valutare la tabella → negoziare. Spuntare ogni riga qui sotto; convertire ogni riga non conforme in uno sconto quantificato.
3. Quali letture devono passare — Tabella delle soglie di accettazione per tornio Doosan usato
Le righe di posizionamento e geometria seguono ISO 230-1 / ISO 230-2; le righe di indicizzazione torretta, presa autocentrante e tenuta idraulica sono controlli di prassi di officina e nominali di targa (nessuna voce ISO 230 le copre). Tutte si applicano a centri di tornitura Doosan Puma/Lynx usati (i valori per macchina nuova sono tipiche grandezze di ordine di fabbrica, non la garanzia ufficiale di un modello; verificare configurazione e corse sulla targa):
| Voce di prova | Riferimento macchina nuova | Soglia di accettazione usato (misurata) | Azione |
|---|---|---|---|
| Runout radiale naso mandrino / conicità autocentrante (estremità vicina) | ≤0,005 mm | ≤0,010 mm | OK = negoziare; 0,010–0,020 = −15% |
| Runout barra 300 mm (barra di prova serrata) | — | ≤0,020 mm | Oltre = usura cuscinetto anteriore |
| Precisione di posizionamento X/Z (bidirezionale, ISO 230-2) | ±0,005 mm | ≤0,010 mm | 0,010–0,020 = −15%; >0,020 = cautela |
| Ripetibilità X/Z | ±0,003 mm | ≤0,005 mm | Oltre di solito = vite a ricircolo/encoder |
| Gioco X / Z | — | ≤0,005 mm | Prezzare una sostituzione vite a ricircolo di sfere (2.500–3.500 USD/asse) |
| Ripetibilità indicizzazione torretta (tutte le stazioni ×2, comunemente 12, dispersione punta utensile) | ≤0,005 mm | ≤0,010 mm | 0,010–0,020 = −15%; >0,020 = rischio camma/frizione, cautela |
| Forza di presa autocentrante (alla pressione di targa vs. nominale) | nominale | perdita <10% | 10–20% = prezzare riparazione autocentrante/barra di trazione (1.500–3.500 USD); >20% = lasciare perdere |
| Deriva termica mandrino (Z, 60 min) | <0,010 mm | <0,020 mm | Oltre influisce sulla consistenza di finitura |
| Rotondità taglio di finitura (pezzo φ100) | ≤0,005 mm | ≤0,010 mm | Oltre = problema composto cuscinetto/presa |
| Taglio di finitura: cilindricità 300 mm / dispersione diametro su 10 pezzi | — | ≤0,020 / ≤0,015 mm | Riflette rettilineità guide + stabilità termica |
| Errore di indicizzazione asse C (solo turn-mill) | ±0,005° | ≤0,010° | Oltre influisce su fori/lavorazioni frontali circonferenziali |
| Prova di tenuta idraulica (30 min) | ≤0,3 bar | ≤0,5 bar | Oltre = perdita accumulatore/tenuta barra di trazione |
Logica decisionale: negoziare solo dopo che le cinque voci principali (runout mandrino, posizionamento X/Z con gioco, ripetibilità indicizzazione torretta, presa autocentrante, precisione taglio di finitura) sono superate; scontare del 15–30% per ogni voce non conforme (la banda grigia è negoziabile sul costo di riparazione più fermo macchina, vedi FAQ) e lasciare perdere oltre 2× la soglia. Preventivi dello stesso anno/stesso modello variano del 35% — di solito su questi numeri, non sul banco.
Controlli aggiuntivi ponderati per famiglia (famiglie di tornitura Doosan)
| Famiglia | Ruolo tipico nell'usato | Focus extra |
|---|---|---|
| Puma (centro di tornitura universale, comunemente classe mandrino 8″/10″, per lo più serie FANUC 0i-T) | Finitura di più pezzi ad albero/disco, lavori tra punte su alberi lunghi | Cuscinetto anteriore, registri X, autocentrante idraulico, runout bussola contropunta |
| Lynx (economico/compatto, orientato alle barre) | Lavorazione barre ad alto volume, linee a celle snelle | Interfaccia autocentrante + caricatore barre, indicizzazione torretta ad alta velocità, evacuazione trucioli/pezzi |
| Varianti asse C / utensile motorizzato / contromandrino (classe LY) | Turn-mill in un solo piazzamento | Indicizzazione asse C, frizione utensile motorizzato, sincronizzazione contromandrino, allineamento contropunta–contromandrino |
I suffissi di configurazione (utensile motorizzato / asse C / contromandrino / contropunta) sono da targa; saltare le voci non presenti.
4. Caso quantificato a 12 mesi (calcolo illustrativo, non un annuncio attivo)
Situazione: un'officina sud-est asiatica di raccordi per oil/gas e valvole acquista un Doosan PUMA GT2100 del 2019 (controllo serie FANUC 0i-T, 8.000 h, autocentrante idraulico, configurazione a 2 assi) a 62.000 USD, sostituendo un vecchio tornio a bancale inclinato domestico.
Esito della negoziazione di accettazione: posizionamento Z in loco 0,013 mm, dispersione indicizzazione torretta 0,012 mm (entrambi oltre la soglia, sotto 2×), posizionamento X 0,009 mm, perdita autocentrante 8% → sconto in banda grigia ripartito per costo di riparazione (−8% posizionamento Z, −4% indicizzazione torretta) = −12% → 54.600 USD (≈ 7.400 USD risparmiati); il contratto aggiunge una clausola di riverifica all'arrivo di "posizionamento ≤0,010 mm, dispersione indicizzazione torretta ≤0,010 mm, rotondità taglio di finitura ≤0,010 mm / cilindricità 300 mm ≤0,020 mm".
Risultati a 12 mesi (rispetto al tornio sostituito):
- Dispersione diametro finitura 0,032 → 0,012 mm; scarti 3,8% → 0,9% (−76%);
- Zero eventi di indicizzazione errata/collisione torretta (prima ~1/trimestre, ciascuno = 4 h di fermo + danni a componenti torretta);
- Zero eventi di slittamento presa autocentrante (prima 2/anno, incluso un'espulsione di pezzo che ha danneggiato l'utensileria);
- Tempo di setup/compensazione 13% → 7% (OEE ≈ +6 punti);
- Nessuna revisione mandrino; gruppo frizione indicizzazione torretta sostituito preventivamente al mese 7 secondo i dati di accettazione (1.900 USD incl. manodopera, <1 giorno di fermo);
- Energia per pezzo ≈ −12% grazie a velocità stabile e ridotto taglio a vuoto;
- ~47.000 USD di produzione incrementale a 12 mesi incl. risparmi sul prezzo, scarti evitati e prevenzione incidenti → payback ≈ 14 mesi.
5. FAQ (5 domande)
Q1. Qual è la differenza più grande tra l'ispezione di un tornio CNC usato e quella di un centro di lavorazione usato — quali controlli sono solo per tornio?
R. Gli elementi condivisi sono mandrino/guide/vite a ricircolo e le prove strumentali (interferometro laser, deriva al riscaldamento). I controlli solo tornio, da aggiungere obbligatoriamente sono tre: ①ripetibilità dell'indicizzazione della torretta (dispersione punta utensile su tutte le stazioni, comunemente 12; un centro di lavorazione prova l'ATC, non questo); ②forza di presa autocentrante e barra di trazione (la perdita idraulica decide direttamente se puoi finire); ③allineamento bussola contropunta e una prova di tornitura (rotondità/cilindricità/dispersione diametro). Per turn-mill con asse C/utensile motorizzato/contromandrino (classe LY), aggiungere indicizzazione asse C e una prova di fresatura con utensile motorizzato.
Q2. Non c'è un dinamometro di trazione in loco — come giudico la perdita di presa dell'autocentrante senza?
R. Valutazione in tre passi: ①prova di tenuta — se il gruppo idraulico perde >0,5 bar in 30 min, sospettare tenute barra di trazione/accumulatore; ②taglio con slittamento — serrare la barra di prova alla massima pressione di targa e tagliare con profondità sufficiente a velocità media; ascoltare se "slitta" e controllare movimento circonferenziale; ③visivo — gradini usurati delle griffe o corsa barra di trazione inferiore al nominale sono segnali di attenuazione. Se tutti e tre sembrano puliti, chiedere comunque il valore nominale di trazione della barra e scrivere una clausola di riverifica all'arrivo; l'accettazione formale si basa su dati di cella di carico/strumento.
Q3. Un "clic" o rumore nell'indicizzazione della torretta — cosa significa e come si misura la ripetibilità?
R. Un singolo clic pulito di sede è normale; sfregamento metallo su metallo, doppia indicizzazione o jitter al ritorno indica usura di camma/frizione o vite senza fine/turbina. Misura: utensile di riferimento in stazione 1, base comparatore sul banco, ciclare ogni stazione due volte (comunemente 12), registrare la dispersione della punta utensile al ritorno. ≤0,010 mm passa; 0,010–0,020 è la banda grigia (sconto per riparazione); >0,020 = prezzare revisione scatola camme (1.500–4.000 USD) ed essere cauti. Rumore più superamento insieme = alta probabilità di storia di collisione del meccanismo di indicizzazione.
Q4. I torni Doosan usati (ora DN Solutions) — quale controllo montano e cosa significa per le riparazioni future?
R. I torni Doosan Puma/Lynx montano prevalentemente serie FANUC 0i-T e serie FANUC i (unità più vecchie: 0i-TC / 18i-T / 21i-T) — ampia copertura di riparazione di terze parti e ricambi economici, la ragione chiave per cui un Doosan usato costa meno da ricondizionare rispetto a ecosistemi chiusi Mazatrol/Siemens. Ma DN Solutions (rinominata da Doosan Machine Tools a giugno 2022) ora serve principalmente macchine nuove — confermare il supporto OEM per un'unità usata (disegni, canali ricambi, accettazione) per iscritto al momento del preventivo. I nomi legacy Puma/Lynx e DN si riferiscono allo stesso lignaggio di macchina; l'uso intenso dei vecchi nomi nel mercato usato è normale, non un segnale di contraffazione — fare riferimento a targa e seriale.
Q5. Cosa rende una clausola di accettazione con prova di tornitura applicabile in un contratto per tornio?
R. Specifica del pezzo di prova più quattro elementi: ①gli standard (posizionamento/geometria secondo ISO 230-1/-2; rotondità secondo ISO 12181-1 e cilindricità secondo ISO 12180-1); ②valori concreti (rotondità ≤0,010 mm, cilindricità 300 mm ≤0,020 mm, dispersione diametro su 10 pezzi ≤0,015 mm, dispersione indicizzazione torretta ≤0,010 mm); ③condizioni di misura (riscaldamento 45–60 min, temperatura ambiente, utensileria e serraggio, stato di compensazione, un solo piazzamento senza correzione utensile); ④rimedio in caso di non conformità (percentuale di sconto o reso). Aggiungere "perdita di presa autocentrante <10%" come allegato. "Garantito che tornisca normalmente" non è una formulazione.