

Questo articolo è revisionato dal team di ispezione attrezzature senior di UsedUltra. L'ingegnere capo delle ispezioni Chris (12 anni nella valutazione di attrezzature industriali usate, oltre 1.500 macchine CNC ispezionate, incluse oltre 60 macchine Mikron serie HSM/MILL) è responsabile di ogni determinazione tecnica di seguito. Le classificazioni delle linee di macchine e le generazioni di controllo sono verificate incrociando il catalogo GF Machining Solutions e le specifiche tipiche pubblicate dal produttore; i numeri a livello di unità devono sempre essere confermati con la targhetta della macchina e il rapporto di collaudo.
Pubblicato il 07-09-2026 · Ultimo aggiornamento il 07-09-2026
Scegliere una linea di centri di lavoro Mikron usati
Iniziate abbandonando la frase "HSM vs MILL vs serie U". "U" non è una linea di macchine. È un suffisso per i 5 assi. HSM e MILL sono le linee, e il suffisso U (HSM 400U, XSM 600U, MILL P 800 U) indica che la macchina è la versione a tavola inclinabile a 5 assi di un modello base. Sul mercato dell'usato scegliete tra tre intenti di acquisto. ① Finitura ad alta velocità, per elettrodi in grafite e rame, finitura di stampi in acciaio temprato e microdettagli: HSM 500/700 (3 assi) o HSM 400U, XSM U, MILL S-X (5 assi), circa 30.000–42.000 rpm con un piccolo cono HSK-E e iTNC 530/TNC 640. ② Produzione ad alte prestazioni a 5 assi: MILL P 800 U, circa 20.000 rpm, HSK-A63, coppia elevata, TNC 640. ③ 3 assi per uso generale: MILL E 800/1200 o VCE Pro, con opzioni mandrino da 12.000–20.000 rpm su MILL E (VCE Pro arriva fino a circa 16.000 rpm), viti a ricircolo di sfere e il prezzo d'ingresso più basso. Abbinate la macchina al lavoro. Elettrodi e finitura di microdettagli appartengono alla linea ad alta velocità. Grandi carter e piastre per stampi a 5 assi simultanei appartengono alla P 800 U. Produzione generale mista al costo più basso appartiene a MILL E o VCE Pro. La linea ad alta velocità è anche la più sensibile termicamente, quindi mettete in budget riscaldamento e verifica del mandrino, qualunque scegliate.
Perché gli acquirenti confrontano male i centri di lavoro Mikron usati
Gli acquirenti di Mikron usati commettono quattro errori ricorrenti. A ciascuno si risponde più avanti in questa guida con dati, un caso o una procedura di controllo.
Errore 1: Trattare "U" come una classe di macchina
Una U a 5 assi non è una classe di macchina superiore rispetto a una HSM a 3 assi. È lo stesso pacchetto mandrino ad alta velocità e azionamenti montato su una tavola inclinabile. Mettete una HSM 400U (5 assi) accanto a una HSM 500 (3 assi) e la differenza è la cinematica, non la classe. Alcuni acquirenti pagano per una U che non useranno mai, perché presumono che una semplice HSM 700 a 3 assi "manchi della precisione della serie U". Non è così. Altri acquistano una HSM a 3 assi quando i loro pezzi richiedono effettivamente lavorazioni a 5 assi, e scoprono il divario al primo preventivo per una girante. La cinematica è la specifica decisiva. Sbagliatela e il prezzo non conta.
Errore 2: Trattare la velocità del mandrino come qualità
42.000 rpm su un mandrino ad alta velocità HSK-E40 non sono automaticamente una macchina migliore di 20.000 rpm su un mandrino HSK-A63 della serie P. I due si collocano in intervalli diversi di coppia e rigidità per tagli diversi. Un numero alto aiuta solo se azionamento, cono e struttura riescono a mantenere il profilo sotto carico. Ecco perché alcuni modelli ad alta velocità finiscono in modo pulito con viti a ricircolo di sfere, mentre altri necessitano di azionamenti lineari o diretti per raggiungere lo stesso risultato. Un piccolo cono ad alta velocità non può portare una fresa di sgrossatura pesante. Leggete gli rpm come indicatore di regime, non come punteggio di qualità, soprattutto per la sgrossatura pesante di piastre per stampi a 5 assi.
Errore 3: Presumere che ogni Mikron utilizzi lo stesso controllo
Il mercato dell'usato copre tre generazioni di controllo. iTNC 530 compare sulle macchine legacy HSM/XSM e sulle unità VCE precedenti. TNC 640 è standard su MILL P, sulla linea successiva S/X e sui modelli MILL E U. VCE Pro monta TNC 620 o TNC 640 a seconda dell'anno di costruzione, e i dati pubblicati sono in conflitto, quindi confermate l'unità esatta. Se la vostra officina è standardizzata su postprocessor TNC 640 e acquistate una XSM del 2008 con iTNC 530, ogni programma deve essere ripubblicato e ereditate un canale ricambi più vecchio. Scegliete il controllo prima di scegliere la macchina.
Errore 4: Saltare il budget per verifica termica e del mandrino
Le linee da 30.000–42.000 rpm funzionano con margini di precarico ridotti e sono le macchine più sensibili termicamente della famiglia. Saltate il riscaldamento a stadi e la deriva termica dell'asse Z raggiunge 8–15 µm/h nelle prime due ore. Un avvio a freddo direttamente ad alta velocità fa impennare la temperatura dei cuscinetti di 12–18 °C e accelera la perdita di precarico. Una revisione del mandrino usato costa 14.000–28.000 USD. Su qualsiasi unità ad alta velocità, la verifica fa parte del prezzo di acquisto, non è un extra opzionale.
Confronto delle specifiche dei centri di lavoro Mikron usati per intento di acquisto
Come leggere il nome di un modello Mikron: HSM → MILL S, XSM → MILL X e il suffisso "U"
Leggete il nome prima del prezzo. Le linee Mikron (HSM, poi rinominata MILL S; XSM, poi MILL X; più MILL P, MILL E e VCE Pro) sono piattaforme a 3 o 5 assi. GF ha effettuato questo rebranding tra il 2015 e il 2020. La U finale è il marcatore dei 5 assi (HSM 400U, XSM 400 U, MILL P 800 U, MILL S/X 400 U), significa che la macchina monta una tavola inclinabile/rotante orientabile invece di una fissa. L'asse di inclinazione è contrassegnato con A o B a seconda del modello e della generazione. La classe compatta 400U è di solito elencata con un asse B orientabile di ±110° e un asse C di 360°; i modelli U più grandi usano un asse A con diversi intervalli di oscillazione (XSM 600U oscilla da −110° a +30°, MILL P 800 U +91°/−121°). Controllate la scheda tecnica o la targhetta per la lettera e l'escursione effettive. Non esiste una famiglia "MILL U" a sé stante nel catalogo GF, né una "MILL M". Se un annuncio mostra l'una o l'altra, verificate il modello reale
| Parametro | Finitura ad alta velocità 3 assi (HSM 500 / HSM 700; successore 3 assi = MILL S 500) | Alta velocità 5 assi (HSM 400U / XSM 400 U / MILL S-X 400 U) | Produzione ad alte prestazioni 5 assi (MILL P 800 U) | Uso generale 3 assi (MILL E 800 / VCE Pro) |
|---|---|---|---|---|
| Cinematica | 3 assi (tavola fissa) | 5 assi (tavola inclinabile/rotante orientabile; classe 400U tipicamente B ±110°/C 360°) | 5 assi (tavola inclinabile/rotante orientabile; inclinazione P 800 U +91°/−121°, rotazione 360°) | 3 assi (tavola fissa) |
| Velocità massima mandrino | 42.000 rpm (HSM 500/700, HSK-E40) | 42.000 rpm (HSM 400U / XSM 400 U) | 20.000 rpm (HSK-A63) | VCE Pro: fino a 16.000 rpm (ISO/BT40); MILL E: opzioni 12.000–20.000 rpm |
| Cono / interfaccia | Piccolo cono ad alta velocità (classe HSK-E40) | Classe HSK-E (alta velocità) | HSK-A63 (contatto su due facce) | Classe ISO/BT 40 (mandrino convenzionale VCE Pro) |
| Tipo di azionamento | Varia per modello — non presumerlo (vedere nota sugli azionamenti) | Varia per modello: XSM 400 U: avanzamento a viti a ricircolo di sfere; HSM 400U LP (2010+) e attuale MILL X 400 U: azionamento lineare/diretto — verificate per unità | Avanzamento X/Y/Z: confermate per macchina; B/C inclinazione/rotazione: motori coppia diretti | Viti a ricircolo di sfere (documentate su MILL E 800/1200 e VCE Pro) |
| Generazione di controllo | iTNC 530 (era HSM); TNC 640/TNC 7 sul successore S/X | iTNC 530 (era HSM/XSM, ad es. unità 2008); TNC 640/TNC 7 su S/X U | TNC 640 (anche TNC 7 / Siemens sulle attuali) | VCE legacy: TNC 426/iTNC 530; VCE Pro attuale: TNC 620 o 640 (conflitto dati — confermare); MILL E U: TNC 640 |
| Corse tipiche (mm) | HSM 500: X500 / Y450 / Z350; HSM 700: X700 / Y550 / Z450 (più vecchie) o X700 / Y600 / Z500 (2012+) — confermate la costruzione | XSM 400 U: X400 / Y240 / Z350 | P 800 U: X/Y/Z 800 / 800 / 550 | VCE classe 1000: X/Y/Z 1.020 / 560 / 600 |
| Potenza / coppia mandrino | Regime ad alta velocità e bassa coppia (orientato alla finitura) | Regime ad alta velocità e bassa coppia | Coppia elevata (nominale ~120 N·m su P 800 U, ~36 kW) | Moderata (VCE classe 1000: ~12–16 kW) |
| Precisione di posizionamento (tipica) | Anello chiuso con righe ottiche; ad es. HSM 700 (unità 2016): posizionamento ±0,006 mm / ripetibilità ±0,003 mm secondo ISO 230-2 — verificate per unità | Come a sinistra | Valori GF pubblicati di processo/ciclo su 24 h ±2–4 µm (dichiarazioni di affidabilità del processo, non accuratezza degli assi ISO 230-2) — verificate l'accuratezza degli assi per unità | Verificate secondo ISO 230-2 — nessun valore pubblicato coerente tra gli annunci VCE |
| Ideale per | Elettrodi in grafite/rame, finitura di acciaio temprato (45–55 HRC), microdettagli, pareti sottili | Elettrodi su 5 lati, anime di stampi sagomate, finitura di giranti ad alti rpm | Grandi lavorazioni a 5 assi simultanei: carter, piastre per stampi, strutture aerospaziali, sgrossatura-finiture pesanti | Lavorazioni generali su scatole/lamiere, acciaio e alluminio, ingresso low-budget, meno sensibili termicamente |
| Punto di attenzione sul mercato dell'usato | Ore mandrino + gestione termica; condizione del cono; generazione di controllo | Come sopra + verificate gioco degli assi B/C e bloccaggi dell'inclinazione; budget revisione mandrino alta velocità | Verificate che il regime coppia-velocità si adatti alle vostre frese di sgrossatura; disponibilità utensili HSK-A63 | Costo d'ingresso più basso; confermate la velocità effettiva del mandrino, non il nome della famiglia |
I valori sopra riportati sono cifre tipiche pubblicate dal produttore più la base di classificazione dei registri di ispezione UsedUltra. Una specifica macchina usata può differire per anno di costruzione e opzioni. Confermate ogni numero con la targhetta e chiedete il rapporto con interferometro laser (ISO 230-2) prima di impegnarvi. La generazione di controllo è la sorpresa più comune sulle unità usate, quindi chiedete il modello esatto di controllo e la build software nell'annuncio.
Cosa significa "U" su una Mikron usata
Il suffisso U è il carattere più frainteso negli annunci di Mikron usate. Nella famiglia HSM ad alta velocità, un modello U come la HSM 400U (5 assi) condivide lo stesso mandrino ad alta velocità e lo stesso pacchetto di azionamenti dei fratelli a 3 assi come la HSM 500. La U aggiunge semplicemente una tavola inclinabile/rotante orientabile, così il pezzo può essere inclinato e ruotato. Sulla classe compatta 400U l'asse di inclinazione è comunemente un asse B con oscillazione di ±110° più un asse C di 360°. I modelli U più grandi contrassegnano l'asse di inclinazione con A e un diverso intervallo di oscillazione (la XSM 600U oscilla da −110° a +30°), quindi controllate la scheda tecnica. La U non aumenta la velocità del mandrino, la classe di precisione o la rigidità. Quando una U a 5 assi costa più di una macchina a 3 assi della stessa famiglia, il denaro extra compra la cinematica: due assi rotanti, i loro servomotori e le loro righe ottiche. Al contrario, una U a 5 assi usata solo per lavorazioni a 3 assi è capitale inattivo, due assi più la loro manutenzione che non fanno nulla.
Regola decisionale: contate gli assi di cui il pezzo ha effettivamente bisogno. Elettrodi, microanime e finitura di acciaio temprato eseguiti con posizionamento a tre assi sono corretti su una HSM o MILL S ad alta velocità a 3 assi. I pezzi che richiedono accesso su 5 lati o inclinazione simultanea, come giranti, anime sagomate e porte angolate, appartengono a un modello U. Verificate gli assi B/C con un ballbar, non solo gli assi lineari.
HSM/XSM ad alta velocità vs MILL P: due regimi coppia-velocità per tagli diversi
La distinzione qui è mandrino, cono e pacchetto di azionamenti, non il marchio.
- Linea ad alta velocità (HSM, XSM, MILL S/X). Elevata velocità del mandrino, 30.000–42.000 rpm, su un piccolo cono HSK-E progettato per finitura a bassa coppia. La forza di taglio per passata rimane volutamente bassa; accuratezza e finitura derivano da velocità e dinamica degli azionamenti, non dal carico truciolo. Il tipo di azionamento non è uniforme nella famiglia, quindi non inferitelo dal nome. Una compatta XSM 400U (era 2008) è documentata con assi di avanzamento X/Y a viti a ricircolo di sfere, mentre la più grande XSM 600U e l'attuale generazione MILL X usano motori lineari o azionamenti diretti. Questa linea è lo strumento sbagliato per asportare pesantemente piastre d'acciaio da 800 mm.
- MILL P 800 U (produzione ad alte prestazioni). Circa 20.000 rpm su un cono HSK-A63 a contatto su due facce, un mandrino ad alta coppia (coppia nominale di circa 120 N·m, classe 36 kW) e assi di avanzamento pesanti su una struttura più rigida. I dati pubblicati non indicano il tipo di azionamento degli avanzamenti X/Y/Z, quindi confermatelo sulla macchina; gli assi B/C di inclinazione e rotazione usano motori coppia diretti. GF posiziona la P 800 U come la sua ammiraglia a 5 assi, contro Hermle C 400, DMG DMU 80P e Mazak Variaxis i-700, per sgrossatura e finitura in un'unica configurazione di carter, piastre per stampi e strutture aerospaziali.
Logica di selezione. Per la finitura ad alta velocità di microdettagli, la capacità di coppia oltre circa 20.000 rpm non viene usata, e una macchina ad alta velocità più piccola corre più veloce e costa meno. Per lavorazioni a 5 assi su pezzi grandi che devono sgrossare e finire in un'unica configurazione, la coppia della serie P e la rigidità HSK-A63 decidono; una macchina ad alta velocità si blocca nella sgrossatura. "42.000 rpm" non è universalmente meglio. È un regime diverso.
Azionamenti a motore lineare vs a viti a ricircolo di sfere
- Gli azionamenti della famiglia ad alta velocità non sono uniformi. Verificate ogni unità. Una compatta XSM 400U (era 2008) ha assi di avanzamento X/Y a viti a ricircolo di sfere, documentati nei registri di manutenzione della macchina. La più grande XSM 600U monta motori lineari o azionamenti diretti sui suoi assi, così come l'attuale generazione MILL X. I tipi di azionamento delle HSM 400U/500 classiche (pre-LP) sono in gran parte non verificati nei dati dei rivenditori; una scheda tecnica della HSM 500 elenca viti a ricircolo di sfere, mentre la generazione LP (dal 2010 in poi) è documentata come azionamento lineare diretto. Gli assi lineari e a azionamento diretto non hanno gioco di viti a ricircolo di sfere da compensare, ma sono sensibili a guide, righe ottiche e condizione termica. Gli assi ad alta velocità a viti a ricircolo di sfere sviluppano gioco con le ore. Confermate il tipo di azionamento dalla distinta parti o dall'ispezione, non dal nome della famiglia.
- MILL E 800/1200 e VCE Pro sono macchine documentate a viti a ricircolo di sfere. Gestiscono la coppia e sono economiche da mantenere, ma gioco e usura della vite crescono con le ore e richiedono un controllo con ballbar e interferometro laser. Il tipo di azionamento degli avanzamenti X/Y/Z della MILL P non è indicato nei dati pubblicati, quindi confermate per macchina.
Per un'unità usata, chiedete quale modalità di guasto dovete verificare, non quale azionamento è migliore. Su una macchina ad alta velocità lineare o a azionamento diretto, controllate la condizione delle righe ottiche, il precarico delle guide ed eseguite un ciclo termico; ore del mandrino e registro di riscaldamento da avvio a freddo contano di più. Su una macchina a viti a ricircolo di sfere, eseguite circolarità con ballbar (picchi di inversione significano gioco), controllate il gioco assiale della vite e verificate la ripetibilità di posizionamento secondo ISO 230-2.
iTNC 530 vs TNC 640: compatibilità dei controlli
Le Mikron usate coprono tre generazioni di controllo.
- iTNC 530. Il controllo legacy dell'era HSM/XSM, confermato su unità HSM 400U e XSM 400 U del 2008, e su macchine VCE precedenti. Maturo e ampiamente supportato, ma con un canale ricambi e software più vecchio.
- TNC 640. Standard su MILL P (inclusa la P 800 U), sulla generazione successiva S/X e sui modelli MILL E U.
- La linea propria di VCE Pro. Monta TNC 620 o TNC 640 a seconda dell'anno di costruzione. I dati pubblicati sono in conflitto, quindi confermate il controllo esatto sulla macchina.
Prima di acquistare: confermate il modello esatto del controllo e la build software sulla targhetta. Controllate che il vostro postprocessor CAM e l'insieme di cicli conversazionali Heidenhain della macchina corrispondano; ripubblicare una libreria di programmi legacy su un nuovo controllo è un costo reale. Sulle unità iTNC 530, confermate con il venditore la disponibilità di ricambi e supporto remoto. Per un'officina standardizzata su TNC 640, quella compatibilità spesso vale un premio di prezzo.
Verifica termica: un mandrino ad alta velocità è un sistema termico
I mandrini Mikron ad alta velocità (30.000–42.000 rpm) funzionano con margini di precarico ridotti e dipendono dal raffreddamento a olio e da un riscaldamento a stadi. La fisica è l'espansione termica lineare. Considerate mandrino, portautensile e catena utensile a una lunghezza effettiva di circa 300 mm, costruzione mista alluminio/acciaio con un α effettivo vicino a 15×10⁻⁶/°C. Un ΔT di 10 °C da solo fa crescere la punta dell'utensile di circa 45 µm. La riga ottica in vetro non può vedere quell'errore perché si trova sotto il mandrino. Su una macchina usata con precarico usurato, il calore da attrito è più elevato e il problema si aggrava. Mettete in budget una routine di riscaldamento giudicata dalla temperatura invece che da un tempo fisso, chiedete una curva di ciclo termico a vuoto di 90 minuti al collaudo e considerate una revisione del mandrino da 14.000–28.000 USD come il costo di sbagliare questo.
Protocollo di accettazione UsedUltra: prove verificabili su una Mikron usata
| Voce di ispezione | Metodo / strumento | Criterio di accettazione su una Mikron usata |
|---|---|---|
| Posizionamento e ripetibilità degli assi lineari | Interferometro laser (Renishaw XL-80), secondo ISO 230-2 | Degrado rispetto al valore di fabbrica ≤20%; indicare lo standard nel rapporto |
| Circolarità / gioco (assi lineari) | Ballbar (Renishaw QC20-W) | Nessun gioco oltre i limiti con picchi di inversione; annotare per asse |
| Assi B/C della tavola inclinabile | Test ad arco con ballbar sugli assi rotanti | Gioco di inclinazione/rotazione entro i limiti; blocchi e morse si innestano correttamente |
| Salute del mandrino | Registro ore mandrino + analizzatore di vibrazioni (rif. ISO 10816-1/-3) | RMS <1,8 mm/s, nessun picco oltre 1×; ore coerenti con stato di cono/runout |
| Stabilità termica | Ciclo termico a vuoto di 90 min | Deriva Z converge <5 µm; aumento del naso mandrino <15 °C e recuperabile |
| Cono mandrino / tirante | Visivo + prova di forza del tirante | Nessuna vaiolatura/rigatura sul cono HSK-E/HSK-A |
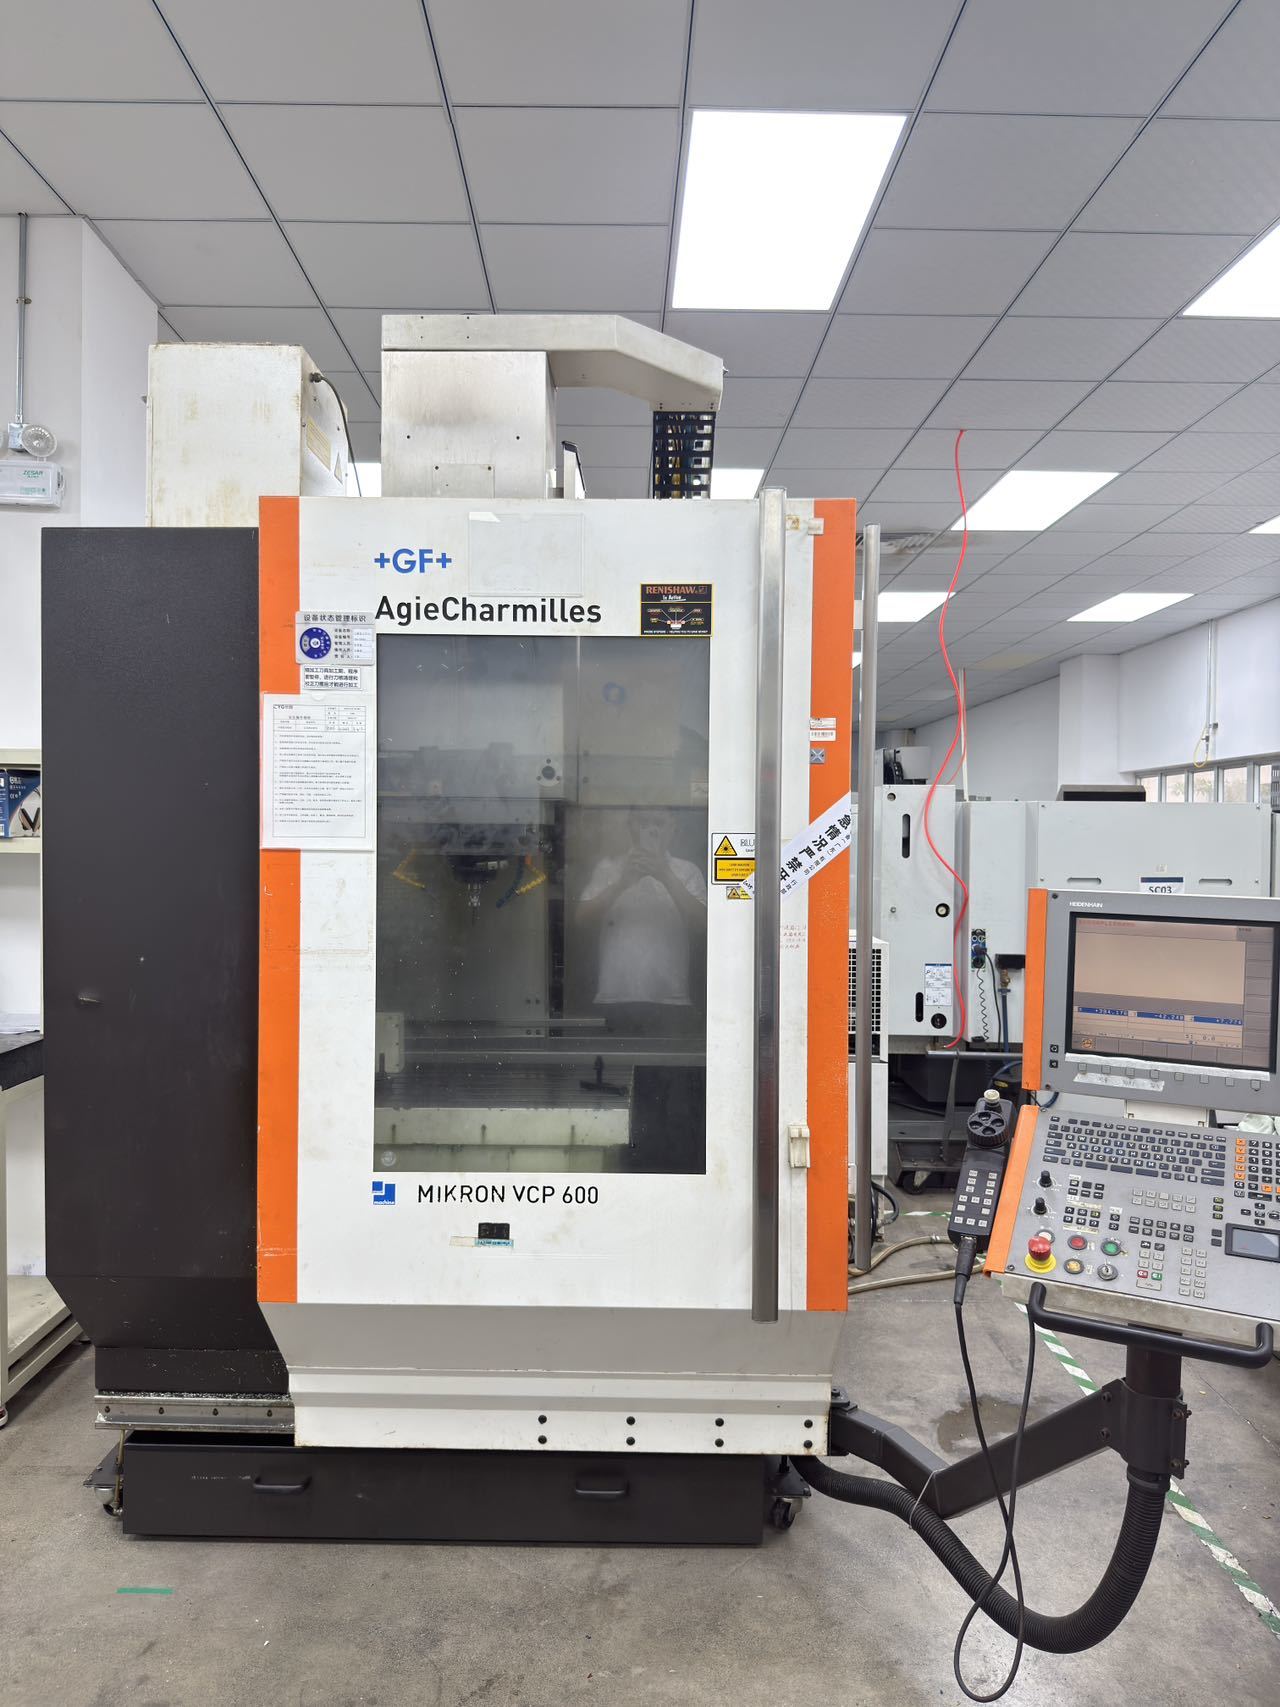
Esempio reale disponibile: Mikron VCP 600 (unità attiva su usedultra.com)
Per vedere questa guida applicata a una macchina che potete ispezionare oggi, un centro di lavoro verticale Mikron VCP 600 è attivo nell'inventario UsedUltra — visualizzate la macchina e il suo annuncio. Attualmente è l'unica unità MIKRON disponibile nella pagina del marchio MIKRON di UsedUltra; man mano che arrivano nuove unità dai nostri canali di approvvigionamento giapponesi e svizzeri, quella pagina è dove viene mostrato l'inventario MIKRON attivo.
VCP è una linea di precisione svizzera separata dalle famiglie HSM/MILL confrontate sopra: lanciata nel ~1999 nella famiglia Futura di Mikron AG Nidau (una linea distinta, non una VCE rinominata), un verticale a 3 assi con mandrino Step-Tec (20.000 rpm standard; la variante HS offre velocità superiore), base in calcestruzzo polimerico e interfaccia HSK-A63 — pensata per lavorazioni conto terzi e stampi/attrezzature nella gamma dal convenzionale all'HSC. Non confondetela con le linee HSM/MILL S ad alta velocità: è un verticale di precisione a 3 assi, quindi la regola "contate gli assi che vi servono" dice che una macchina a tavola fissa di questa classe è la scelta giusta, a meno che i vostri pezzi richiedano davvero i 5 assi
| Parametro | Valore elencato (questa unità) | Base |
|---|---|---|
| Modello / tipo | Mikron VCP 600, centro di lavoro verticale | Annuncio attivo |
| Anno / origine | 2008 / Svizzera (Mikron AG Nidau) | Annuncio attivo. Avvertenza: le unità VCP documentate pubblicamente arrivano al massimo al 2007 (VCP 800) — confermate l'anno sulla targhetta |
| Controllo | Heidenhain iTNC 530 | Annuncio attivo + fonti del rivenditore |
| Mandrino | Step-Tec | Annuncio attivo + fonti produttore/rivenditore |
| N. di serie | 107.30.98:915 | Annuncio attivo (significato non decodificabile pubblicamente — verificate sulla targhetta) |
| Carico collegato / peso macchina | 16 kW / 6.500 kg | Annuncio attivo; corrisponde ai dati del rivenditore |
| Tempo di lavorazione | 1.423 h | Annuncio attivo |
| Corse X/Y/Z | 600 / 450 / 450 mm | Verifica incrociata rivenditore/produttore (non stampata nella pagina dell'annuncio) |
| Tavola | 850 × 530 mm, carico max 400 kg | Verifica incrociata rivenditore/produttore |
| Magazzino utensili | 30 | Verifica incrociata rivenditore/produttore |
| Precisione di posizionamento | Non pubblicata — verificate secondo ISO 230-2 al collaudo | Nessun valore di fonte trovato |
Risultati sul campo a 12 mesi: officina di elettrodi su HSM a 3 assi vs officina conto terzi su P a 5 assi
Caso A — un'officina di stampi per elettrodi in grafite resta sull'alta velocità a 3 assi. Un produttore di elettrodi in grafite e rame per stampi automobilistici utilizzava un VMC generico leggero. La finitura degli elettrodi era lenta e la polvere di grafite usurava la tenuta del mandrino. L'officina è passata a una Mikron usata ad alta velocità a 3 assi (linea HSM, classe 42.000 rpm, piccolo cono HSK-E). La finitura della grafite è scesa da due passate a una:
| Operazione (elettrodo tipico) | Vecchio VMC generico | Mikron usata ad alta velocità | Variazione |
|---|---|---|---|
| Passate di finitura | 2 passate / 45 min | 1 passata / 24 min | -47% |
| Finitura superficiale | Ra 1,6, necessaria rifinitura a mano | Ra 0,4–0,8 diretta | rifinitura eliminata |
| Vita utensile (micro utensili) | scheggiatura ad avanzamento più alto | +35% | vibrazione ridotta |
Misurato su 12 mesi: tempo di finitura ridotto del 47%, rifinitura a mano eliminata, vita dei micro utensili aumentata del 35% e fermo per tenuta del mandrino eliminato. L'officina non ha acquistato una U a 5 assi, perché nessun elettrodo necessita di lavorazione simultanea inclinata. Quella scelta ha risparmiato il capitale e la manutenzione di due assi rotanti.
Caso B — un'officina di carter e piastre per stampi a 5 assi sceglie il regime di coppia. Un'officina che lavora grandi carter in alluminio e piastre per stampi in acciaio, con pezzi che richiedono accesso su 5 lati e funzionalità a 5 assi simultanei, ha confrontato una 5 assi usata ad alta velocità con una 5 assi da produzione ad alte prestazioni (classe MILL P 800 U, 20.000 rpm, HSK-A63, mandrino ad alta coppia). Per le frese di sgrossatura in acciaio che tagliano in profondità, il piccolo cono ad alta velocità non può sostenere il carico truciolo; la coppia della serie P e il cono HSK-A63 a contatto su due facce lo sostengono. Dopo 12 mesi l'officina ha riportato profondità di taglio in sgrossatura aumentata di 2×, tempo di sgrossatura ridotto di circa il 40% e nessun errore di riposizionamento perché la finitura a 5 assi è stata eseguita in un'unica configurazione. L'acquirente afferma che il premio rispetto a una U ad alta velocità si è ripagato in meno di 12 mesi solo grazie alla produttività della sgrossatura.
Entrambi i casi sono risultati rappresentativi riportati dai clienti e archiviati presso il team UsedUltra. I risultati effettivi dipendono dal mix di pezzi, dall'utensileria e dalle condizioni della macchina. I rapporti individuali delle macchine sono disponibili su richiesta. Nessuno dei due casi sostiene che una linea sia la migliore per tutti; ogni officina ha scelto la linea che corrispondeva alla sua operazione dominante.
Caso C — una macchina reale su cui applicare questo quadro decisionale. Invece di un rapporto retrospettivo di un cliente, potete applicare ora il quadro decisionale a una macchina nell'inventario UsedUltra: la Mikron VCP 600, 2008, Svizzera. È un verticale a 3 assi con mandrino Step-Tec (iTNC 530, HSK-A63, circa 16 kW, 6.500 kg, 1.423 h), un verticale di precisione a tavola fissa piuttosto che una U a 5 assi. Per un acquirente il cui lavoro è elettrodi a 3 assi e finitura di stampi, la cinematica corrisponde, quindi non c'è motivo di pagare il premio dei 5 assi. Per chiunque abbia pezzi che richiedono davvero 5 assi simultanei, la VCP 600 è la classe sbagliata indipendentemente dalle condizioni. Il suo fascicolo di accettazione (rapporto ISO 230-2 con interferometro laser e controllo mandrino) è disponibile su richiesta.
FAQ: Acquistare centri di lavoro Mikron usati — selezione, verifica e controlli
D1. Cosa significa realmente la "U" in Mikron HSM 400U / XSM 600U / MILL P 800 U — un modello o una classe?
R: È un marcatore cinematico a 5 assi, non una linea o classe di macchina. La macchina base monta una tavola inclinabile/rotante orientabile invece di una tavola fissa, il che consente lavorazioni su 5 lati e a 5 assi simultanei. Sulla classe compatta 400U l'asse di inclinazione è di solito un asse B con oscillazione di ±110° più un asse C di 360°; i modelli U più grandi lo contrassegnano con A con intervalli diversi (la XSM 600U oscilla da −110° a +30°), quindi controllate la scheda tecnica. La stessa famiglia esiste anche come modello a 3 assi a tavola fissa senza la U. Non esiste una famiglia "MILL U" a sé stante; MILL è l'ombrello del marchio. Scegliete U solo se i vostri pezzi richiedono lavorazioni inclinate o a 5 assi simultanei. Altrimenti pagate due assi rotanti, le loro righe ottiche e la loro manutenzione senza usarli.
D2. Mikron HSM (alta velocità) vs MILL P — quale è l'acquisto usato migliore per lavorazioni su stampi?
R: Servono operazioni diverse sugli stampi. Decidete in base al regime di taglio, non al marchio.
- Elettrodi, microdettagli, finitura di acciaio temprato (45–55 HRC). Usate la linea ad alta velocità (HSM/XSM/MILL S-X, circa 30.000–42.000 rpm, piccolo cono HSK-E, azionamenti a motore lineare o viti a ricircolo di sfere a seconda del modello). Bassa coppia, avanzamento alto, finitura fine.
- Grandi piastre per stampi e carter che richiedono sgrossatura e finitura a 5 assi simultanei in un'unica configurazione. Usate la MILL P 800 U ad alte prestazioni (20.000 rpm, HSK-A63 a contatto su due facce, coppia di circa 120 N·m). Carico truciolo e coppia elevati. Confermate il tipo di azionamento degli avanzamenti sulla macchina.
- Produzione generale mista con budget contenuto. Usate MILL E o VCE Pro (opzioni mandrino 12.000–20.000 rpm su MILL E; VCE Pro fino a circa 16.000 rpm; viti a ricircolo di sfere, costo d'ingresso più basso).
Regola pratica: sopra circa 20.000 rpm la macchina ottimizza la finitura, non l'asportazione di metallo. Abbinate prima l'operazione.
D3. Una Mikron usata a 5 assi (modello "U") è automaticamente "migliore" di una Mikron usata ad alta velocità a 3 assi?
R: No. La U è un upgrade cinematico, non un upgrade di classe. Confrontate su tre punti.
- Cinematica. La U aggiunge assi di inclinazione e rotazione. Sulla classe 400U è comunemente un asse B orientabile di ±110° e un asse C di 360°; i modelli più grandi usano un asse A con intervalli diversi. Questa è tutta la differenza. Non aumenta la velocità del mandrino o la classe di precisione.
- Regime operativo. Una HSM a 3 assi e la sua sorella U condividono lo stesso mondo di mandrino ad alta velocità e azionamenti (classe HSM, circa 42.000 rpm sulle unità dell'era 2008, iTNC 530). Stessa sensibilità termica, stesse esigenze di verifica. Prezzate la U come più assi, non come più precisione.
- Verifica per unità. Controllate corse, ore mandrino, build del software di controllo, condizione delle righe ottiche e gioco di inclinazione/rotazione con un ballbar. Scegliete U solo se i pezzi richiedono lavorazioni su 5 lati o a 5 assi simultanei.
D4. Un controllo iTNC 530 più vecchio (era HSM/XSM 2008) è un ostacolo insormontabile su una Mikron usata?
R: Non di per sé. È una decisione di compatibilità. Controllate tre cose.
- Corrispondenza del postprocessor. Se il vostro CAM e la libreria di programmi sono destinati a TNC 640, ripubblicare programmi legacy è un costo reale. Se utilizzate già iTNC 530 altrove, un'unità iTNC 530 può effettivamente essere un vantaggio.
- Ricambi e supporto. Confermate con il venditore che ricambi e supporto remoto sono disponibili per quella specifica build iTNC 530.
- Condizione, non età del controllo. Un'unità iTNC 530 con risultati ISO 230-2 verificati e un registro termico pulito può superare una macchina trascurata con un controllo più recente. Valutate l'intera macchina, poi scontate solo se un disallineamento di generazione di controllo impone rilavorazioni.
D5. Come verifico il mandrino di una Mikron usata ad alta velocità prima di acquistare — e perché il riscaldamento conta così tanto?
R: Tre controlli. Il mandrino da 30.000–42.000 rpm è il sottosistema più costoso e più soggetto a guasti.
- Ore mandrino, cono, tirante. Confermate che le ore siano coerenti con lo stato di cono e runout. Ispezionate il cono HSK per vaiolature o rigature. Una revisione costa 14.000–28.000 USD, quindi mettetela in budget nel prezzo invece di scoprirla dopo la consegna.
- Vibrazioni e termica. Eseguite un controllo vibrazioni secondo ISO 10816-1/-3 (RMS sotto 1,8 mm/s) e un ciclo termico a vuoto di 90 minuti. La deriva Z dovrebbe convergere sotto 5 µm e l'aumento del naso mandrino sotto 15 °C. Un avvio a freddo da 0 a 42.000 rpm fa impennare la temperatura dei cuscinetti di 12–18 °C e accelera la perdita di precarico.
- Protocollo di riscaldamento. Aspettatevi un riscaldamento a stadi (mandrino portato a rampa da 3.000 rpm fino alla velocità operativa, assi fatti correre a tutta corsa) prima della produzione, giudicato da un criterio di temperatura (variazione inferiore a 1 °C in 3 minuti) invece che da un tempo fisso. Se il venditore non ha un registro termico, considerate la macchina termicamente non verificata e prezzatela di conseguenza.