

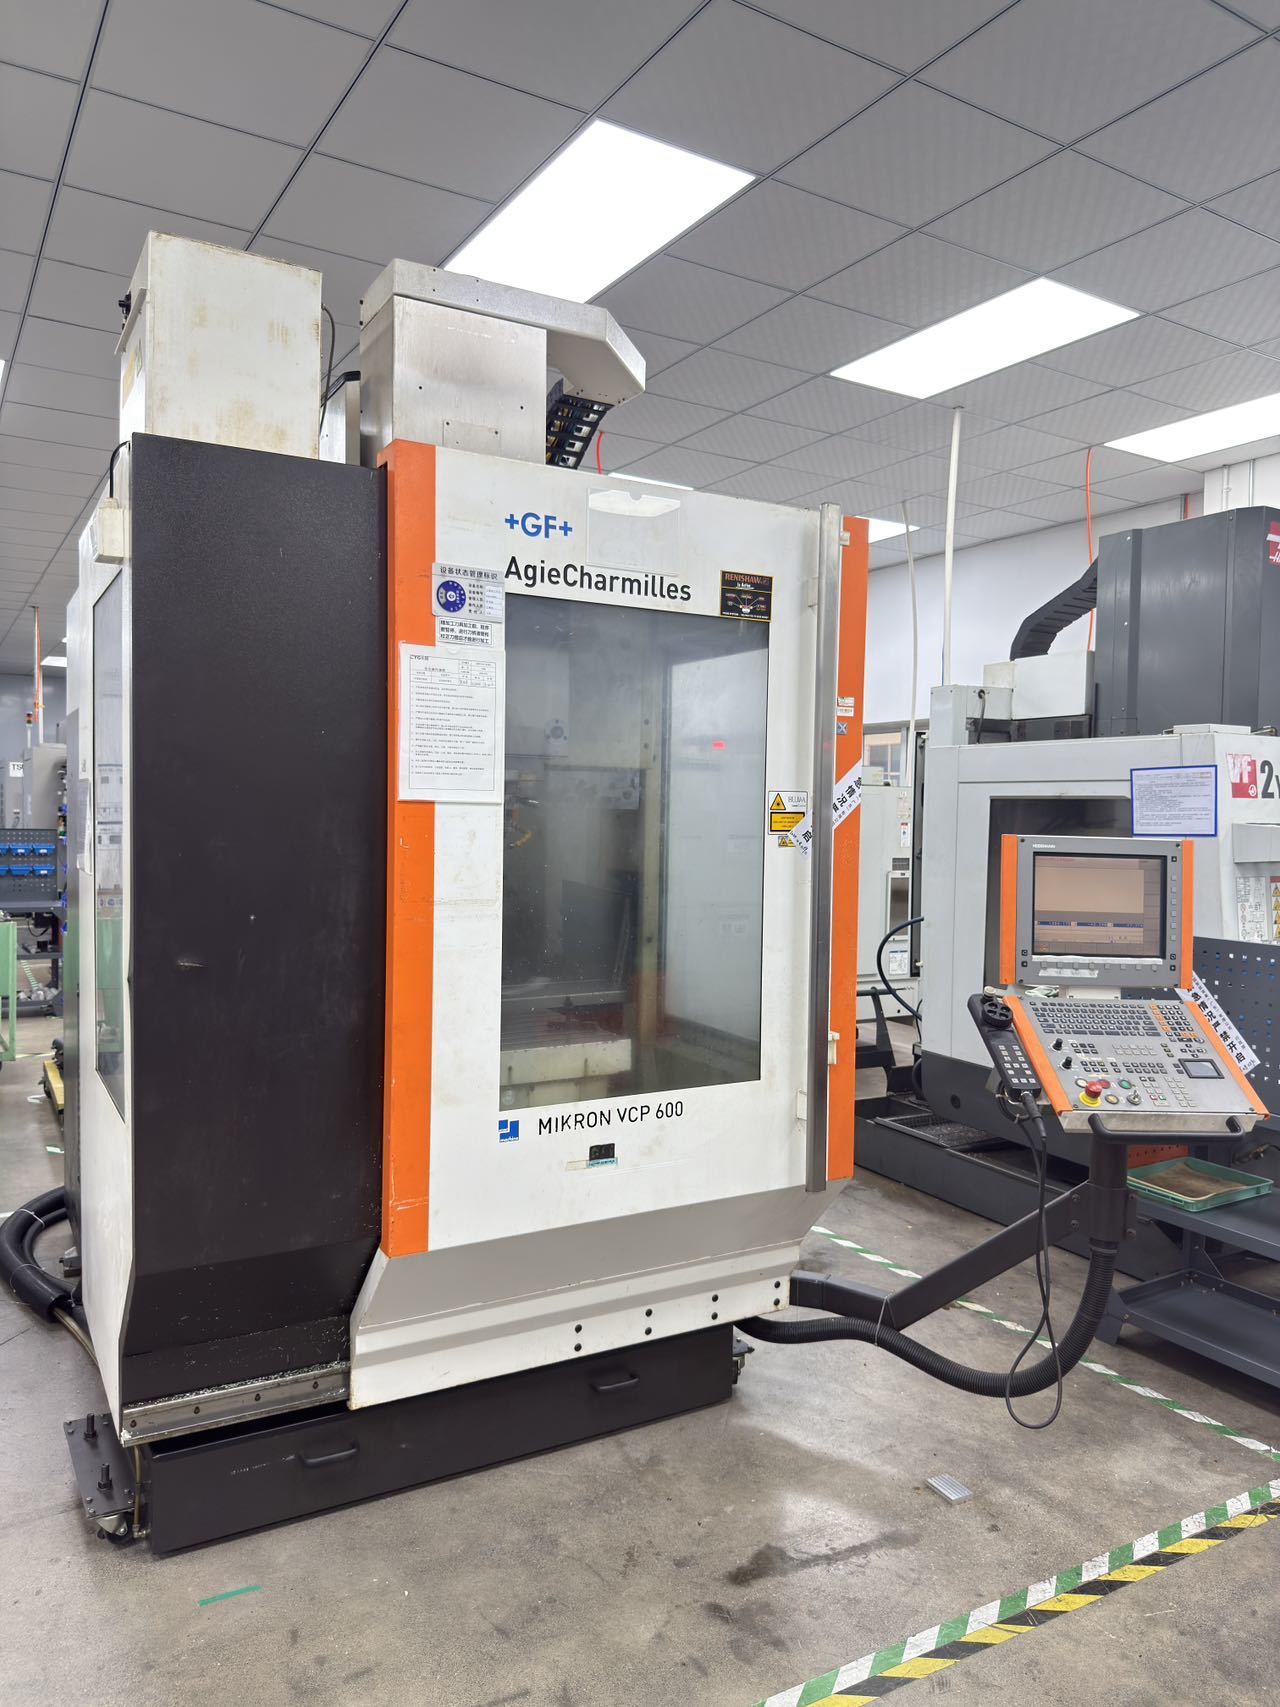
Artikel ini ditinjau oleh Tim Inspeksi Peralatan Senior UsedUltra. Insinyur Inspeksi Utama Chris (12 tahun dalam penilaian peralatan industri bekas, 1.500+ mesin CNC diinspeksi, termasuk 200+ unit Makino, Mori Seiki, YASDA, dan Haas serta 60+ mesin seri Mikron HSM/Mill). Metode manajemen termal dan metrologi yang dijelaskan di sini berasal dari catatan inspeksi tim yang tersimpan.
Mikron Bekas masa pakai presisi bergantung pada memadukan pemanasan bertahap dengan kompensasi deformasi termal. Pemanasan bertahap 20–30 menit sebelum pemotongan pertama (spindle 3.000 → 12.000 rpm, gerak sumbu seluruh langkah), ditambah pendinginan oli suhu konstan dan penyetelan kompensasi termal iTNC, memampatkan drift termal sumbu Z dari 8–15 µm/jam menjadi di bawah 3 µm/jam, meningkatkan tingkat lolos part pertama menjadi 99%+, dan menaikkan OEE sebesar 8–13 poin persentase.
Poin-poin utama sekilas:
- Lakukan pemanasan bertahap 25–30 menit setiap hari sebelum pemotongan pertama, dan gunakan kriteria suhu (kenaikan hidung spindle <1 °C selama 3 menit), bukan waktu tetap — perpanjang 30–50% saat musim dingin.
- Rantai termal spindle–toolholder–tool–benda kerja berada di luar loop tertutup glass-scale; hanya pemanasan plus penyetelan TCOMP yang menjaga drift sumbu Z di bawah 3 µm/jam.
- Beli dengan bukti, bukan janji: minta laporan posisi ISO 230-2 dan kurva siklus termal 90 menit saat serah terima.
- Dengan ketiganya diterapkan, perkirakan: part pertama lolos ≥99%, kenaikan bantalan spindle <5 °C, dan OEE +8–13 poin persentase.
Mengapa Melewatkan Pemanasan Merusak Presisi: Biaya Nyata Drift Termal pada Mesin Mikron Bekas
Manajer pembelian terus-menerus terkena tiga jebakan — dan masing-masing langsung membakar uang:
- Pemesinan cold-start menyebabkan scrap batch pada dua jam pertama shift. Setelah shutdown semalam, spindle, guideway, dan ball screw berada pada suhu ruang. Memotong langsung dari kondisi dingin, drift sumbu Z mencapai 8–15 µm/jam selama 1–2 jam pertama. Untuk part dengan toleransi ±0,008 mm, itu berarti artikel pertama dan part batch awal menjadi scrap. Pada laju produksi 10.000 part/tahun dengan 40% output pada shift awal, kerugian scrap bulanan biasanya mencapai $1.400–$2.800 — dan bagian yang paling mahal biasanya ditemukan pada inspeksi akhir, bukan scrap itu sendiri: rework menghabiskan jam mesin dan berisiko melanggar pengiriman.
- Menarik kecepatan penuh pada spindle dingin berarti "membakar" umur spindle. Spindle Mikron HSM berjalan pada 30.000–42.000 rpm dengan margin pramuat bantalan yang terbatas. Start kecepatan tinggi dalam kondisi dingin melonjakkan suhu bantalan 12–18 °C, mempercepat kehilangan pramuat dan runout radial. Rebuild spindle bekas menghabiskan $14.000–$28.000 — secara efektif menghapus nilai sisa mesin. Lebih berbahaya lagi: kerusakan bantalan dini (pitting, spalling race) tidak langsung muncul pada permukaan mesin; saat tanda chatter muncul, spindle sudah melewati titik tidak bisa kembali.
- Tim pemeliharaan menangani "oli, air, udara" tetapi mengabaikan manajemen keadaan termal. Banyak kru menganggap pemanasan sebagai waktu terbuang. Utilisasi terlihat tinggi sementara output efektif berada di 60–70%. Parameter kompensasi termal tidak pernah disetel ulang — tabel kompensasi TNC masih default pabrik. Itulah kesenjangan tersembunyi paling umum antara Mikron bekas dan "akurasi mesin baru." Kesalahpahaman paling berbahaya: "sumbu sudah loop tertutup penuh dengan glass scale, jadi pertumbuhan termal sudah dikompensasi." Asumsi itu salah — fisikanya ada di bagian berikutnya.
Pemesinan Mikron Performa Termal: HSM vs Mill vs VCE Dibandingkan
Rezim Operasi Dibandingkan: Cold Start, Pemanasan, dan Pemanasan + Kompensasi
| Rezim operasi | Waktu praproduksi | Drift termal sumbu Z (µm/jam) | Tingkat lolos part pertama | Kenaikan suhu bantalan spindle (°C) | OEE relatif |
|---|---|---|---|---|---|
| Pemotongan langsung cold-start | 0 menit | 8–15 | 82–90% | 12–18 | Dasar |
| Pemanasan bertahap standar (20–30 menit) | 20–30 menit | 3–6 | 95–98% | 6–9 | +5~8 poin persentase |
| Pemanasan + kompensasi termal + pendinginan oli suhu konstan | 20–30 menit | <3 | ≥99% | <5 | +8~13 poin persentase |
Rentang diukur pada 12 unit Mikron bekas (HSM 400/500U, Mill P 500/800, seri VCE) dalam catatan inspeksi UsedUltra. Nilai aktual bergantung pada usia mesin dan kondisi guideway; lihat laporan penerimaan mesin. Kumpulan data lengkap tersimpan dan tersedia untuk ditinjau atas permintaan.
Spesifikasi Model Mikron Dibandingkan: HSM 500U, Mill P 800 U, VCE 1000
| Parameter | Mikron HSM 500U (5-sumbu kecepatan tinggi) | Mikron Mill P 800 U (5-sumbu) | Mikron VCE 1000 |
|---|---|---|---|
| Gerak X/Y/Z (mm) | 550 / 450 / 400 | 800 / 800 / 550 | 1.020 / 550 / 520 |
| Kecepatan maks. spindle (rpm) | 36.000 (HSK-E40) | 20.000 (HSK-A63) | 12.000–16.000 (BT40) |
| Daya spindle (kW) | 14–25 (tergantung generasi) | 36 (torsi nominal 120 N·m) | 11–15 |
| Gerak cepat (m/min) | 40–60 (tergantung generasi) | 45 (opsi dinamis 61) | 24–40 (tergantung model) |
| Akurasi posisi (µm) | ±3 | ±5 | ±8 |
| Repeatabilitas (µm) | ±1 | ±2 | ±3 |
| Resolusi glass-scale (µm) | 0,05 | 0,05 | 0,1 |
| Kontrol | iTNC 530 / TNC 640 | TNC 640 | iTNC 530 (TNC 640 pada Pro) |
| Aplikasi tipikal | Cetakan presisi, impeler, finishing kecepatan tinggi dinding tipis | Pemesinan 5-sumbu untuk housing, pemotongan struktur berat | Roughing & finishing umum untuk box/struktural |
Nilai tipikal yang dipublikasikan untuk setiap seri; selalu konfirmasi dengan nameplate dan laporan penerimaan mesin individual. Catatan: ① HSM 500U dan HSM 500 yang lebih baru berbeda generasi — kecepatan spindle tetap 36.000 rpm, sedangkan daya (14 → 25 kW kontinu) dan gerak cepat (40 → 60 m/min) meningkat; tabel menunjukkan rentang gabungan. ② VCE 1000 vs VCE 1000 Pro/Pro-X berbeda signifikan dalam travel dan spindle (Pro: Y=560 mm, Z=600 mm, spindle 16.000 rpm); tabel menunjukkan nilai tipikal model dasar. Poin data resmi penting: GF mempublikasikan "akurasi termal siklus 24 jam ±4 µm" untuk Mill P 800 U 5-sumbu — bahkan mesin baru yang dikalibrasi pabrik hanya mempertahankan akurasinya pada kesetimbangan termal. Ini konfirmasi OEM sendiri mengapa manajemen keadaan termal sangat penting pada Mikron bekas.
Implikasi pemilihan: keluarga HSM memiliki kecepatan spindle tertinggi, margin pramuat terkecil, dan ketergantungan terkuat pada pemanasan — HSM bekas kehilangan akurasi paling cepat tanpa manajemen termal. Keluarga VCE adalah desain berkecepatan lebih rendah yang berorientasi kekakuan, kurang sensitif terhadap termal, tetapi akurasi posisinya jauh lebih kasar satu orde besaran. Pilih model dari kelas akurasi part, bukan dari harga.
Fisika Drift Termal: Rumus yang Menjelaskan Kehilangan Presisi
Pertumbuhan termal mengikuti ekspansi linear:
ΔL = α × L × ΔT
α adalah koefisien ekspansi linear material: baja bantalan GCr15 (ball screw) ≈ 12,5 × 10⁻⁶/°C, besi tuang (bed) ≈ 11 × 10⁻⁶/°C, aluminium (housing spindle) ≈ 23 × 10⁻⁶/°C.
Contoh A — pertumbuhan ball screw: ball screw sumbu Z Mikron Mill P 800 U dengan panjang efektif L = 600 mm dan kenaikan suhu operasi ΔT = 5 °C:
ΔL = 12,5 × 10⁻⁶ × 600 × 5 ≈ 37,5 µm
Contoh B — pertumbuhan rantai spindle-ke-tool (yang kritis): rantai termal efektif housing spindle (aluminium) + toolholder + tool sekitar 300 mm. Setelah 30 menit pada kecepatan tinggi, kenaikannya ΔT = 10 °C; dengan α efektif 15 × 10⁻⁶/°C:
ΔL = 15 × 10⁻⁶ × 300 × 10 ≈ 45 µm
Menepis kesalahpahaman terbesar: ya, sumbu Mikron tertutup loop penuh dengan glass scale Heidenhain — tetapi loop tertutup hanya mengompensasi kesalahan relatif antara ball screw dan scale. Rantai termal spindle–toolholder–tool–benda kerja pada Contoh B berada di luar loop: panas gesekan bantalan membuat housing spindle dan toolholder memuai secara aksial, dan kesalahan itu langsung jatuh ke permukaan mesin yang tidak pernah bisa "dilihat" oleh scale. Ini alasan fisik mengapa mesin kecepatan tinggi jauh lebih rentan terhadap cold start daripada mesin kecepatan rendah: semakin tinggi kecepatan spindle, semakin besar panas gesekan bantalan, dan semakin besar kesalahan open-loop ini sebelum stabil. Pada mesin bekas dengan pramuat bantalan yang aus, panas gesekan bahkan lebih besar — masalahnya berlipat.
Prosedur Pemanasan Standar 25–30 Menit (SOP)
Direkomendasikan pemanasan standar 25–30 menit, disimpan sebagai blok MDI atau subprogram untuk eksekusi satu tombol (sesuaikan langkah kecepatan dengan model pada tabel perbandingan di atas):
- Spindle pada 3.000 rpm selama 5 menit — membentuk lapisan oli dan pramuat bantalan;
- Naikkan ke 6.000 rpm selama 5 menit — melewati pita resonansi kecepatan rendah;
- Naikkan ke 12.000 rpm selama 10 menit — mencakup rentang kecepatan produksi umum;
- Naikkan ke kecepatan pemesinan target selama 10 menit, sementara X/Y/Z menjalankan gerak cepat 50% seluruh langkah masing-masing 3 kali dan sumbu rotari A/C berosilasi, membawa guideway dan ball screw ke suhu kerja bersama-sama.
Kriteria objektif untuk "cukup hangat": ketika pembacaan suhu hidung spindle berubah kurang dari 1 °C selama 3 menit berturut-turut, kesetimbangan termal tercapai. Gunakan kriteria suhu alih-alih kriteria waktu murni — ini menyesuaikan perbedaan musim dingin/panas (pemanasan musim dingin sering membutuhkan waktu 30–50% lebih lama).
Cara Menyetel Kompensasi Termal pada Kontrol iTNC 530 / TNC 640
Mesin seri HSM/Mill dilengkapi standar dengan glass scale Heidenhain (resolusi 0,05 µm; 0,1 µm pada seri VCE) dan sensor suhu multi-titik. Kontrol TNC (iTNC 530 / TNC 640) menerapkan kompensasi termal dengan menggabungkan sinyal posisi absolut dari scale dan sampel suhu di hidung spindle, mur ball screw, dan titik bed kritis, mencocokkan model drift termal dan mengoreksi koordinat yang diperintahkan pada level interpolator secara real time.
Pokok penyetelan untuk mesin bekas (JANGAN gunakan ulang default pabrik):
- Jalankan mesin tanpa beban selama 60–90 menit, catat kurva kenaikan suhu di setiap titik sensor dan kesalahan posisi sumbu Z yang sesuai;
- Lakukan sampling secara sinkron dengan interferometer laser (Renishaw XL-80 atau setara) untuk membangun pemetaan suhu-ke-kesalahan;
- Bangun ulang tabel kompensasi titik demi titik pada parameter kompensasi TNC (tabel Temperature Compensation / Thermal Compensation di menu MOD);
- Verifikasi tanpa beban: drift termal residual harus tetap <3 µm/jam; jika tidak, sesuaikan tanda dan gain koefisien kompensasi — hati-hati membedakan arah pertumbuhan termal positif vs negatif.
Dasar metrologi: posisi dan repeatabilitas menurut ISO 230-2; evaluasi efek termal menurut ISO 230-3; mesin Jerman juga dapat dievaluasi menurut VDI 3441. Cantumkan standar dalam laporan penerimaan — jika tidak, angkanya tidak dapat dibandingkan.
Pendinginan Oli dan Hidraulik: Prasyarat Fisik untuk Presisi yang Stabil
Jaga unit pendingin oli spindle pada ±1 °C; sebaran suhu oli pendingin di atas 2 °C langsung mengganggu pramuat bantalan dan ujung tool sumbu Z. Jaga oli hidraulik pada 45±3 °C dan sesuaikan katup pendingin untuk perubahan musim. Ini prasyarat fisik agar "pemanasan + kompensasi" benar-benar menjaga drift di bawah 3 µm. Pertimbangkan perekam suhu independen pada saluran balik pendingin oli untuk membangun tren 30 hari untuk diagnostik.
Protokol Penerimaan UsedUltra: Memverifikasi Stabilitas Termal Sebelum Pembelian
Untuk setiap Mikron bekas yang dikirim, tim inspeksi mengarsipkan catatan berikut; pembeli dapat meminta laporan yang sesuai:
| Item inspeksi | Metode / instrumen | Kriteria penerimaan |
|---|---|---|
| Posisi & repeatabilitas sumbu | Interferometer laser (Renishaw XL-80), menurut ISO 230-2 | Degradasi vs nilai pabrik ≤20% |
| Sirkularitas 3 bidang / backlash | Ballbar (Renishaw QC20-W) | Bangun ulang kompensasi jika sirkularitas melewati batas |
| Siklus termal tanpa beban 90 menit | Kurva kenaikan suhu hidung spindle + drift Z | Drift termal konvergen <5 µm |
| Tingkat getaran spindle | Penganalisis getaran, ref. ISO 10816-1/-3 | RMS <1,8 mm/s, tidak ada puncak di luar 1× |
| Stabilisasi suhu spindle | 30 menit pada kecepatan nominal, tanpa beban | Kenaikan suhu bantalan <15 °C dan dapat pulih |
| Kondisi taper / drawbar | Visual + uji gaya drawbar | Tidak ada pitting atau scoring pada taper ISO |
Jadwal Pemeliharaan Presisi: Harian, Mingguan, Bulanan, Kuartalan, Tahunan
| Frekuensi | Item | Indikator kunci / tindakan |
|---|---|---|
| Setiap shift | Pembersihan taper spindle, pemeriksaan pull-stud toolholder | Taper ISO bebas scoring; pull stud tidak aus |
| Harian | Pemanasan bertahap; level oli pendingin & fluida hidraulik | Sebaran pendingin oli <2 °C |
| Mingguan | Pelumasan guideway; pembersihan filter | Tekanan pelumas OK |
| Bulanan | Pemeriksaan cepat getaran spindle; suhu oli hidraulik | RMS <1,8 mm/s; oli 45±3 °C |
| Kuartalan | Sirkularitas ballbar + kalibrasi ulang posisi laser | Bangun ulang kompensasi jika degradasi >20% |
| Tahunan | Analisis tren kenaikan suhu spindle; audit akurasi penuh | Jadwalkan overhaul jika kenaikan suhu tak dapat pulih >15 °C |
Studi Kasus: Mikron HSM 500U Bekas — Cpk 1,62 dan OEE 76% dalam 12 Bulan
Latar belakang dan hambatan: sebuah bengkel cetakan presisi di Suzhou membeli Mikron HSM 500U bekas (5-sumbu, spindle 36.000 rpm). Mesin telah memotong langsung dari cold start malam; part shift awal sering gagal toleransi dimensi Z dalam dua jam pertama (toleransi kontur ±0,008 mm, pelanggan mensyaratkan Cpk ≥ 1,33), dengan scrap bulanan sekitar $2.500. Pada bulan ke-8 spindle memberi peringatan awal keausan bantalan dengan RMS getaran naik ke 2,3 mm/s.
Tugas pemesinan tipikal (untuk verifikasi terkuantifikasi): baja cetakan keras 45 HRC, end mill ball-nose karbida Ø6 mm, S = 12.000 rpm, F = 2.000 mm/min, ap = 0,2 mm, ae = 0,15 mm, finishing rongga.
Solusi yang diberikan: insinyur UsedUltra menyiapkan sistem manajemen keadaan termal lengkap di lokasi — SOP pemanasan bertahap, penyetelan ulang kompensasi termal iTNC, kalibrasi suhu unit pendingin oli spindle, dan pemeriksaan ulang ballbar kuartalan — dan mengunci program pemanasan ke rutinitas start mesin.
Hasil terkuantifikasi setelah 12 bulan:
- Drift termal sumbu Z stabil di bawah 3 µm/jam (10–13 µm/jam sebelum penyetelan);
- Tingkat lolos part pertama naik dari 88% menjadi 99,2%;
- Cpk finishing rongga membaik dari 1,02 menjadi 1,62 (melampaui syarat pelanggan ≥1,33);
- Kenaikan suhu bantalan spindle turun dari 14 °C menjadi 5 °C; RMS getaran stabil di 1,2 mm/s; tidak ada alarm bantalan sepanjang tahun;
- Kerugian scrap tahunan turun dari $30.000 menjadi $4.400 (−85%);
- OEE naik dari 63% menjadi 76% (+13 poin persentase); pada ~8.500 jam tersedia/tahun (tiga shift), output efektif bertambah ~1.100 jam.
Sumber data: catatan penerimaan 12 bulan unit dan inspeksi tindak lanjut kuartalan, tersimpan di UsedUltra dan tersedia untuk verifikasi di bawah NDA.
Rumus ROI yang bisa dihitung sendiri oleh manajer pembelian:
Manfaat tahunan ≈ penurunan tingkat scrap part pertama × output tahunan × biaya all-in per unit + biaya overhaul spindle yang dihindari + (kenaikan OEE dalam poin persentase × jam tersedia × nilai output per jam)
Dengan memasukkan kasus ini: sekitar $25.500 pengurangan scrap + $16.700 overhaul spindle yang ditunda setidaknya 1 tahun + 1.100 jam output tambahan — imbal hasil tahun pertama sistem manajemen keadaan termal melebihi $40.000, terhadap investasi hanya berupa waktu mesin untuk pemanasan dan satu layanan penyetelan kompensasi.
Manajemen Termal Pemesinan Mikron Bekas: FAQ
Berapa Lama Saya Harus Memanaskan Pusat Pemesinan Mikron Bekas Setiap Hari?
Panaskan setiap hari sebelum pemotongan pertama — jangan lewatkan pada mesin bekas. Standarnya 25–30 menit:
- Spindle naik 3.000 → 6.000 → 12.000 → kecepatan target dalam empat langkah, masing-masing 5–10 menit;
- Sumbu secara bersamaan menjalankan gerak cepat 50% seluruh langkah dengan osilasi sumbu rotari;
- Pemanasan penuh wajib setelah shutdown lebih dari 8 jam (semalam, akhir pekan); setelah downtime <2 jam, 10 menit cukup;
- Akhiri dengan kriteria suhu: suhu hidung spindle naik <1 °C selama 3 menit berturut-turut berarti "hangat". Perpanjang 30–50% saat musim dingin.
Bagaimana Cara Mengaktifkan dan Menyetel Kompensasi Termal (TCOMP) pada Mikron?
Setel dalam empat langkah (menurut evaluasi efek termal ISO 230-3):
- Jalankan tanpa beban selama 60–90 menit, catat kurva kenaikan suhu di hidung spindle, mur ball screw, dan bed;
- Catat kesalahan posisi sumbu Z vs suhu secara sinkron dengan interferometer laser (Renishaw XL-80);
- Bangun ulang tabel titik demi titik pada parameter kompensasi TNC (Temperature Compensation / Thermal Compensation di bawah menu MOD);
- Verifikasi tanpa beban: drift termal residual harus <3 µm/jam; jika tidak, sesuaikan tanda dan gain koefisien.
Catatan: tabel terikat pada mesin dan setup tooling tertentu; setel ulang setelah penggantian scale atau rebuild besar.
Apa Tanda Peringatan bahwa Spindle Mikron Bekas Perlu Diperbaiki?
Untuk model kecepatan tinggi (keluarga HSM), servis spindle jika salah satu kondisi berikut terpenuhi (evaluasi getaran ref. ISO 10816-1/-3):
- Kenaikan suhu bantalan >15 °C pada kecepatan nominal dan tidak pulih;
- RMS kecepatan getaran spindle >1,8 mm/s, atau puncak jelas di luar 1× (harmonik/sideband);
- Tanda chatter periodik pada permukaan, atau sirkularitas ballbar terdegradasi >30% vs baseline.
Lakukan pemeriksaan cepat getaran bulanan dan catat trennya — tren lebih penting daripada pembacaan tunggal mana pun: tiga bulan berturut-turut RMS meningkat adalah peringatan dini.
Seberapa Sering Mikron Bekas Harus Dikalibrasi Ulang dengan Interferometer Laser?
Jalankan dengan jalur ganda "kuartalan + dipicu peristiwa":
- Kuartalan: posisi dan repeatabilitas 3 sumbu (interferometer laser, ISO 230-2); sirkularitas X/Y, Y/Z, Z/X (ballbar QC20-W);
- Dipicu peristiwa: periksa ulang segera setelah penggantian spindle, perbaikan ball screw, atau penggantian scale;
- Kriteria: bangun ulang kompensasi backlash dan pitch jika posisi terdegradasi >20% vs nilai penerimaan; jika >50%, evaluasi penggantian guideway/ball screw — kompensasi "penunjang hidup" lebih lanjut tidak lagi ekonomis.
Mikron Bekas vs Hermle vs DMG: Mana yang Biaya Pemeliharaannya Lebih Rendah?
Logika manajemen termalnya serupa di antara ketiganya; perbedaannya pada kedalaman kompensasi dan biaya suku cadang:
- Mikron dengan kontrol Heidenhain memodelkan kompensasi termal secara rinci dengan ruang penyetelan besar, tetapi suku cadang scale dan spindle memiliki lead time panjang dan biaya lebih tinggi;
- Hermle memiliki desain kontrol termal yang matang dan frekuensi pemeliharaan rutin rendah, tetapi suku cadang sistem fixture hidraulik khusus mahal;
- DMG (mis., keluarga DMU) memiliki basis pemasangan besar, pasokan suku cadang generik mudah, dan respons servis cepat, tetapi akurasi rotari 5-sumbu terdegradasi dan lebih bergantung pada kalibrasi terjadwal.
Keputusan anggaran: jika Anda mengutamakan masa pakai presisi jangka panjang dan batch yang stabil, penyetelan kompensasi Mikron paling menguntungkan; jika Anda mengutamakan kecepatan respons servis, DMG dengan basis pemasangan tinggi lebih aman.