Ditinjau oleh Tim Teknik Inspeksi Peralatan Senior UsedUltra · Kepala Insinyur Inspeksi Chris Diterbitkan 2026-09-03 · Terakhir diperbarui 2026-09-03
Intinya: Saat membeli mesin CNC Doosan bekas (kelas mesin bubut/pusat pembubutan; sekarang DN Solutions; nama lama Puma/Lynx masih beredar), verifikasi lima metrik keras — runout spindel, akurasi pemosisian X/Z dengan backlash, keterulangan indeks turret, gaya cengkeram chuck, dan uji bubut finishing — terhadap ambang lulus ini: runout spindel ≤0,010 mm, pemosisian bidireksional ≤0,010 mm, pengulangan indeks turret ≤0,010 mm, kehilangan gaya chuck <10% vs. nameplate, kebulatan uji potong ≤0,010 mm. Hanya bernegosiasi setelah kelimanya lulus; diskon 15–30% per item yang gagal dan tinggalkan transaksi jika melebihi 2× ambang. Instrumen: interferometer laser, dial indicator dengan basis magnet, gauge hidrolik atau gauge gaya tarik chuck, termometer; ballbar hanya untuk varian turn-mill sumbu C/Y.
1. Mengapa Mesin Bubut Doosan Bekas Bervariasi 35% dalam Harga — Chuck & Turret, Bukan Bed
Tiga jebakan berulang saat manajer pengadaan membeli mesin Doosan bekas — pusat pembubutan Puma/Lynx:
- Jebakan "yang penting pernah memotong part, jadi aman". Penjual menjalankan satu rough cut ringan — menyembunyikan kehilangan cengkeraman chuck hidrolik dan keausan kopling indeks turret, tepatnya subsistem yang tidak dimiliki machining center. Begitu kehilangan cengkeraman terukur, diameter finishing melenceng ke arah dan melewati batas IT7; satu salah indeks turret acak dapat menghancurkan pahat dan part, dan dalam kasus terburuk merusak chuck atau hidung spindel — kerugian ribuan hingga puluhan ribu USD. Pada base cor satu bagian kelas Puma, kehilangan akurasi biasanya berasal dari pelonggaran preload bantalan depan dan gib sumbu X, bukan bed.
- Biaya tersembunyi tidak ada dalam harga. Keausan bantalan depan menurunkan kebulatan; overshoot backlash X/Z mengubah step dan ulir menjadi rework; suara indeks turret berisik berarti perbaikan turbin/cam (~US$1.500–4.000). Riwayat beban turret dan chuck tidak bisa dibaca dari dial — lewati itu dan overhaul bantalan spindel (US$6.000–15.000) menjadi tanggungan Anda. Paket hidrolik yang kehilangan >0,5 bar dalam 30 menit biasanya berarti kebocoran seal drawbar atau akumulator — beberapa ribu USD lagi.
- Kontrak yang hanya menyebut "dijamin bisa membubut" tidak bisa dituntut. Penerimaan harus bersandar pada uji bubut finishing terkuantifikasi (kebulatan/kesilindrisan/stabilitas diameter) dan keterulangan indeks turret, dituliskan sebelum Anda bernegosiasi — pengungkit terbesar manajer pengadaan.
2. Prosedur Inspeksi di Lokasi (langkah berurutan)
- Baca riwayat mesin terlebih dahulu (sebelum dinyalakan). Catat model/tahun/nomor seri; pada FANUC (andalan pembubutan Doosan: 0i-TF / seri i) baca akumulasi waktu jalan, riwayat beban spindel, riwayat alarm, dan jenis serta jumlah alarm turret/ganti pahat. Crash tersembunyi di sini ("turret overload", "spindle position deviation", alarm kelas "collision") — saring dulu sebelum menghabiskan satu jam pun dengan gauge.
- Pra-periksa geometri statis (dingin). Dial runout hidung spindel dan tirus chuck (ujung dekat); periksa gib sumbu X/clearance way dan preload carriage guideway Z; nyalakan paket hidrolik, catat tekanan sistem, dan jalankan uji tahan 30 menit.
- Pemanasan 45–60 menit. Naikkan spindel dari 2.000 rpm ke kecepatan nominal nameplate (umumnya 3.500–6.000 rpm pada kelas ini) plus siklus Z/X; ukur drift termal dan dengarkan bantalan depan serta turret. Pembacaan tanpa pemanasan tidak sah.
- Interferometer laser untuk pemosisian X/Z dan backlash (ISO 230-2, bidireksional). Kurva galat lengkap per-sumbu — uji paling mahal dan paling menentukan.
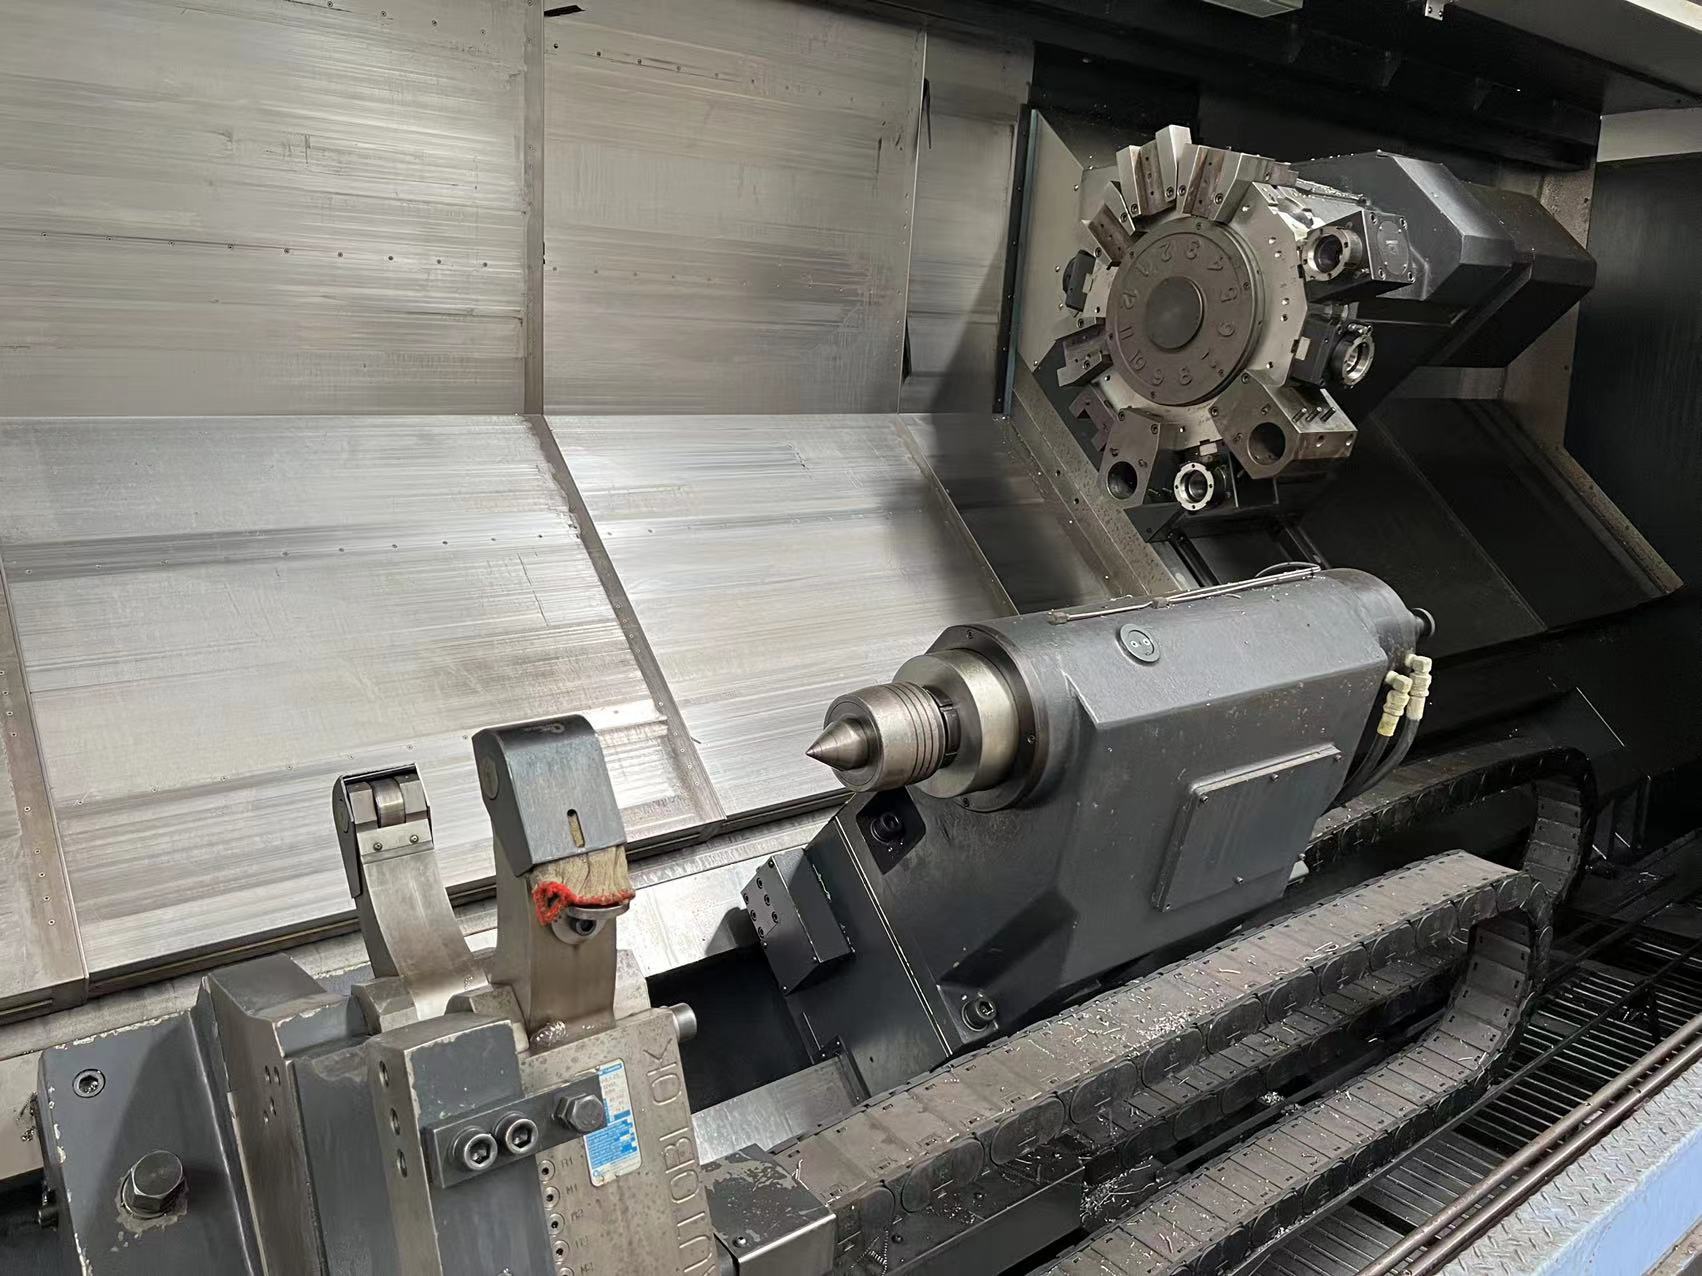
- Uji keterulangan indeks turret. Pasang pahat referensi di stasiun 1, nolkan dial, siklus setiap stasiun turret dua kali (umumnya 12), dan catat sebaran runout ujung pahat saat kembali. Ini pemeriksaan khusus mesin bubut yang tidak dimiliki machining center.
- Uji cengkeram chuck + potong finishing. Pada tekanan chuck maksimum nameplate (biasanya 20–30 bar) ukur gaya tarik drawbar atau cengkeraman dengan load cell vs. nameplate; bubut finishing benda uji φ100×200 (gambar pembeli lebih disukai) untuk kebulatan, kesilindrisan 300 mm dan konsistensi diameter. Pada turn-mill sumbu C/Y, tambahkan indeks sumbu C dan uji milling live-tool.
- Skor tabel → negosiasi. Centang setiap baris di bawah; ubah setiap baris yang gagal menjadi diskon terkuantifikasi.
3. Pembacaan Apa yang Harus Lulus — Tabel Ambang Penerimaan Mesin Bubut Doosan Bekas
Baris pemosisian dan geometri mengikuti ISO 230-1 / ISO 230-2; baris indeks turret, cengkeram chuck, dan tahan hidrolik adalah pemeriksaan praktik bengkel dan nominal nameplate (tidak ada item ISO 230 yang mencakupnya). Semua berlaku untuk pusat pembubutan kelas Puma/Lynx Doosan bekas (nilai mesin baru adalah besaran tipikal pesanan pabrik, bukan jaminan resmi satu model; verifikasi konfigurasi dan travel pada nameplate):
| Item uji | Referensi mesin baru | Ambang lulus bekas (terukur) | Tindakan |
|---|---|---|---|
| Runout radial hidung spindel / tirus chuck (ujung dekat) | ≤0,005 mm | ≤0,010 mm | OK = negosiasi; 0,010–0,020 = −15% |
| Runout batang 300 mm (batang uji dijepit) | — | ≤0,020 mm | Lewat ambang = keausan bantalan depan |
| Akurasi pemosisian X/Z (bidireksional, ISO 230-2) | ±0,005 mm | ≤0,010 mm | 0,010–0,020 = −15%; >0,020 = hati-hati |
| Keterulangan X/Z | ±0,003 mm | ≤0,005 mm | Melebihi biasanya = leadscrew/encoder |
| Backlash X / Z | — | ≤0,005 mm | Perhitungkan penggantian ballscrew (US$2.500–3.500/sumbu) |
| Pengulangan indeks turret (semua stasiun ×2, umumnya 12, sebaran ujung pahat) | ≤0,005 mm | ≤0,010 mm | 0,010–0,020 = −15%; >0,020 = risiko cam/kopling, hati-hati |
| Gaya cengkeram chuck (pada tekanan nameplate vs. nominal) | nominal | kehilangan <10% | 10–20% = perhitungkan perbaikan chuck/drawbar (US$1.500–3.500); >20% = tinggalkan |
| Drift termal spindel (Z, 60 menit) | <0,010 mm | <0,020 mm | Melebihi memengaruhi konsistensi finishing |
| Kebulatan potong finishing (benda φ100) | ≤0,005 mm | ≤0,010 mm | Melebihi = masalah gabungan bantalan/cengkeraman |
| Potong finishing: kesilindrisan 300 mm / sebaran diameter 10 benda | — | ≤0,020 / ≤0,015 mm | Mencerminkan kelurusan guideway + stabilitas termal |
| Galat indeks sumbu C (hanya turn-mill) | ±0,005° | ≤0,010° | Melebihi memengaruhi pekerjaan lubang/permukaan keliling |
| Uji tahan hidrolik (30 menit) | ≤0,3 bar | ≤0,5 bar | Melebihi = kebocoran akumulator/seal drawbar |
Logika keputusan: bernegosiasi hanya setelah lima item inti (runout spindel, pemosisian X/Z dengan backlash, pengulangan indeks turret, cengkeram chuck, akurasi potong finishing) lulus; diskon 15–30% per item yang gagal (zona abu-abu dapat dinegosiasikan berdasarkan biaya perbaikan plus downtime, lihat FAQ) dan tinggalkan jika melebihi 2× ambang. Penawaran model/tahun sama bervariasi 35% — biasanya pada angka-angka ini, bukan bed.
Pemeriksaan tambahan berbobot keluarga (keluarga pembubutan Doosan)
| Keluarga | Peran bekas tipikal | Fokus tambahan |
|---|---|---|
| Puma (pusat pembubutan universal, umumnya kelas chuck 8″/10″, sebagian besar seri FANUC 0i-T) | Finishing poros/disk multi-part, pekerjaan senter pada poros panjang | Bantalan depan, gib X, chuck hidrolik, runout sleeve tailstock |
| Lynx (ekonomis/kompak, berorientasi batang stok) | Pekerjaan batang volume tinggi, lini sel ramping | Antarmuka chuck + bar-feeder, indeks turret kecepatan tinggi, pembuangan chip/part |
| Varian sumbu C / live-tool / subspindle (kelas LY) | Turn-mill dalam satu setup | Indeks sumbu C, kopling live-tool, sinkronisasi subspindle, penyelarasan tailstock–subspindle |
Sufiks konfigurasi (live tooling / sumbu C / subspindle / tailstock) sesuai nameplate; lewati item yang tidak terpasang.
4. Kasus Terukur 12 Bulan (perhitungan ilustratif, bukan listing aktif)
Situasi: sebuah bengkel fitting oli/gas dan valve Asia Tenggara membeli 2019 Doosan PUMA GT2100 (kontrol FANUC 0i-T series, 8.000 h, chuck hidrolik, konfigurasi 2 sumbu) seharga US$62.000, menggantikan mesin bubut slant-bed domestik yang menua.
Hasil negosiasi penerimaan: pemosisian Z di lokasi 0,013 mm, sebaran indeks turret 0,012 mm (keduanya melewati ambang, di bawah 2×), pemosisian X 0,009 mm, kehilangan chuck 8% → diskon zona abu-abu dibagi berdasarkan biaya perbaikan (−8% pemosisian Z, −4% indeks turret) = −12% → US$54.600 (≈ US$7.400 hemat); kontrak menambahkan klausul verifikasi ulang saat kedatangan "pemosisian ≤0,010 mm, sebaran indeks turret ≤0,010 mm, kebulatan potong finishing ≤0,010 mm / kesilindrisan 300 mm ≤0,020 mm".
Hasil 12 bulan (vs. mesin bubut yang digantikan):
- Sebaran diameter finishing 0,032 → 0,012 mm; scrap 3,8% → 0,9% (−76%);
- Nol kejadian salah indeks/kolisi turret (sebelumnya ~1/triwulan, masing-masing = 4 h downtime + kerusakan komponen turret);
- Nol kejadian selip cengkeraman chuck (sebelumnya 2/tahun, termasuk satu ejeksi benda kerja yang merusak tooling);
- Waktu setup/kompensasi 13% → 7% (OEE ≈ +6 poin);
- Tidak ada overhaul spindel; rakitan kopling indeks turret diganti secara pre-emptif pada bulan 7 sesuai data penerimaan (US$1.900 termasuk tenaga kerja, <1 hari downtime);
- Energi per part ≈ −12% dari kecepatan stabil dan pengurangan pemotongan udara;
- ~US$47.000 output tambahan 12 bulan termasuk penghematan harga, scrap yang dihindari dan pencegahan kecelakaan → payback ≈ 14 bulan.
5. FAQ (5 pertanyaan)
Q1. Apa perbedaan terbesar antara menginspeksi mesin bubut CNC bekas dan machining center bekas — pemeriksaan mana yang khusus mesin bubut?
A. Item bersama adalah spindel/guideway/ballscrew dan uji instrumen (interferometer laser, drift pemanasan). Pemeriksaan khusus mesin bubut, wajib ditambah ada tiga: ①keterulangan indeks turret (sebaran ujung pahat semua stasiun, umumnya 12; machining center menguji ATC, bukan ini); ②gaya cengkeram chuck dan drawbar (kehilangan hidrolik langsung menentukan apakah Anda bisa membubut finishing); ③penyelarasan sleeve tailstock dan uji pembubutan (kebulatan/kesilindrisan/sebaran diameter). Untuk turn-mill sumbu C/live-tool/subspindle (kelas LY), tambahkan indeks sumbu C dan uji milling live-tool.
Q2. Tidak ada gauge gaya tarik di lokasi — bagaimana menilai kehilangan cengkeraman chuck tanpa itu?
A. Gradasi tiga langkah: ①uji tahan — jika paket hidrolik turun >0,5 bar dalam 30 menit, curigai seal drawbar/akumulator; ②potong selip — cengkeram batang uji pada tekanan nameplate maksimum dan potong dengan kedalaman cukup pada kecepatan sedang; dengarkan "selip" dan periksa pergerakan keliling; ③visual — step rahang chuck yang aus atau travel drawbar kurang dari nominal adalah sinyal atenuasi. Jika ketiganya terlihat bersih, tetap minta angka tarik drawbar nominal dan tulis klausul verifikasi ulang saat kedatangan; penerimaan formal berdasarkan data load cell/gauge.
Q3. Ada "klik" atau suara saat indeks turret — apa artinya, dan bagaimana mengukur keterulangan?
A. Satu klik penempatan yang bersih itu normal; gesekan logam-ke-logam, indeks ganda, atau jitter saat kembali menunjuk ke keausan cam/kopling atau turbin-worm. Ukur: pahat referensi di stasiun 1, basis dial di bed, siklus setiap stasiun dua kali (umumnya 12), catat sebaran ujung pahat saat kembali. ≤0,010 mm lulus; 0,010–0,020 adalah zona abu-abu (diskon untuk perbaikan); >0,020 = perhitungkan overhaul cam-box (US$1.500–4.000) dan berhati-hatilah. Suara plus overshoot bersamaan = kemungkinan tinggi riwayat crash mekanisme indeks.
Q4. Mesin bubut Doosan bekas (sekarang DN Solutions) — kontrol apa yang dipakai, dan apa artinya untuk perbaikan mendatang?
A. Mesin bubut Doosan Puma/Lynx sebagian besar memakai seri FANUC 0i-T dan seri FANUC i (unit lebih tua: 0i-TC / 18i-T / 21i-T) — cakupan perbaikan pihak ketiga luas dan suku cadang murah, alasan utama biaya refurbish Doosan bekas lebih rendah daripada ekosistem tertutup Mazatrol/Siemens. Namun DN Solutions (berganti nama dari Doosan Machine Tools pada Juni 2022) sekarang terutama melayani mesin baru — konfirmasi dukungan OEM untuk unit bekas (gambar, saluran suku cadang, penerimaan) secara tertulis saat mengutip. Nama lama Puma/Lynx dan DN merujuk pada garis mesin yang sama; penggunaan berat nama lama di pasar bekas itu normal, bukan sinyal palsu — berpatokan pada nameplate dan nomor seri.
Q5. Apa yang membuat klausul penerimaan uji pembubutan dapat ditegakkan dalam kontrak mesin bubut?
A. Spesifikasi benda uji plus empat elemen: ①standar (pemosisian/geometri per ISO 230-1/-2; kebulatan per ISO 12181-1 dan kesilindrisan per ISO 12180-1); ②nilai konkret (kebulatan ≤0,010 mm, kesilindrisan 300 mm ≤0,020 mm, sebaran diameter 10 benda ≤0,015 mm, sebaran indeks turret ≤0,010 mm); ③kondisi pengukuran (pemanasan 45–60 menit, suhu ruang, tooling dan pencekaman, status kompensasi, satu setup tanpa koreksi pahat); ④remedi jika gagal (diskon % atau pengembalian). Tambahkan "kehilangan cengkeram chuck <10%" sebagai lampiran. "Dijamin membubut normal" bukan rumusan yang dapat ditegakkan.