

Artikel ini ditinjau oleh Tim Inspeksi Peralatan Senior UsedUltra. Insinyur Inspeksi Utama Chris (12 tahun dalam penilaian peralatan industri bekas, 1.500+ mesin CNC diperiksa, termasuk 60+ mesin seri Mikron HSM/MILL) bertanggung jawab atas setiap penetapan teknis di bawah ini. Klasifikasi lini mesin dan generasi kontrol diverifikasi silang terhadap katalog GF Machining Solutions dan spesifikasi tipikal yang diterbitkan produsen; angka tingkat unit harus selalu dikonfirmasi terhadap pelat nama mesin dan laporan penerimaan.
Diterbitkan 2026-09-07 · Terakhir diperbarui 2026-09-07
Memilih Lini Pusat Permesinan Mikron Bekas
Mulailah dengan menghapus frasa "HSM vs MILL vs seri U." "U" bukan lini mesin. Itu akhiran 5-axis. HSM dan MILL adalah lininya, dan akhiran U (HSM 400U, XSM 600U, MILL P 800 U) memberi tahu Anda bahwa mesin adalah versi meja miring 5-axis dari model dasar. Di pasar bekas Anda memilih di antara tiga niat pembelian. ① Finishing kecepatan tinggi, untuk elektroda grafit dan tembaga, finishing cetakan baja keras, dan detail mikro: HSM 500/700 (3-axis) atau HSM 400U, XSM U, MILL S-X (5-axis), sekitar 30.000–42.000 rpm dengan taper HSK-E kecil dan iTNC 530/TNC 640. ② Produksi 5-axis performa tinggi: MILL P 800 U, sekitar 20.000 rpm, HSK-A63, torsi tinggi, TNC 640. ③ 3-axis serbaguna: MILL E 800/1200 atau VCE Pro, dengan opsi spindle 12.000–20.000 rpm pada MILL E (VCE Pro maksimum sekitar 16.000 rpm), ball screw, dan harga masuk terendah. Cocokkan mesin dengan pekerjaan. Elektroda dan finishing detail mikro cocok pada lini kecepatan tinggi. Housing dan pelat cetakan 5-axis simultan besar cocok pada P 800 U. Produksi umum campuran dengan biaya terendah cocok pada MILL E atau VCE Pro. Lini kecepatan tinggi juga paling sensitif terhadap termal, jadi anggarkan untuk pemanasan dan verifikasi spindle apa pun yang Anda pilih.
Mengapa Pembeli Salah Membandingkan Pusat Permesinan Mikron Bekas
Pembeli Mikron bekas membuat empat kesalahan berulang. Masing-masing dijawab nanti dalam panduan ini dengan data, kasus, atau prosedur pemeriksaan.
Kesalahan 1: Menganggap "U" sebagai Kelas Mesin
U 5-axis bukan kelas mesin yang lebih tinggi daripada HSM 3-axis. Ini adalah paket spindle dan drive kecepatan tinggi yang sama yang dipasang pada meja miring. Tempatkan HSM 400U (5-axis) di samping HSM 500 (3-axis) dan perbedaannya adalah kinematika, bukan kelas. Beberapa pembeli membayar untuk U yang tidak pernah mereka gunakan, karena mereka berasumsi HSM 700 3-axis biasa "tidak memiliki akurasi seri U." Tidak demikian. Yang lain membeli HSM 3-axis ketika komponen mereka sebenarnya membutuhkan pekerjaan 5-axis, dan menemukan celahnya pada penawaran impeller pertama. Kinematika adalah spesifikasi penentu. Salah pilih dan harga tidak lagi penting.
Kesalahan 2: Menganggap Kecepatan Spindle sebagai Kualitas
42.000 rpm pada spindle kecepatan tinggi HSK-E40 tidak otomatis lebih baik daripada 20.000 rpm pada spindle seri P HSK-A63. Keduanya berada dalam rentang torsi dan kekakuan yang berbeda untuk pemotongan yang berbeda. Angka tinggi hanya membantu jika drive, taper, dan struktur dapat mempertahankan kontur di bawah beban. Itulah sebabnya beberapa model kecepatan tinggi selesai dengan bersih pada ball screw sementara yang lain memerlukan linear atau direct drive untuk mencapai hasil yang sama. Taper kecepatan tinggi kecil tidak dapat membawa roughing berat. Baca rpm sebagai indikator rezim, bukan skor kualitas, terutama untuk roughing pelat cetakan 5-axis yang berat.
Kesalahan 3: Menganggap Setiap Mikron Menjalankan Kontrol yang Sama
Pasar bekas mencakup tiga generasi kontrol. iTNC 530 muncul pada mesin HSM/XSM lama dan unit VCE sebelumnya. TNC 640 standar pada MILL P, lini penerus S/X, dan model MILL E U. VCE Pro membawa TNC 620 atau TNC 640 bergantung pada tahun pembuatan, dan data yang diterbitkan bertentangan, jadi konfirmasi unit persisnya. Jika bengkel Anda distandarkan pada postprosesor TNC 640 dan Anda membeli XSM iTNC 530 tahun 2008, setiap program perlu diposting ulang dan Anda mewarisi saluran suku cadang yang lebih lama. Pilih kontrol sebelum memilih mesin.
Kesalahan 4: Melewatkan Anggaran Verifikasi Termal dan Spindle
Lini 30.000–42.000 rpm berjalan dengan margin preload kecil dan merupakan mesin paling sensitif termal dalam keluarga ini. Lewatkan pemanasan bertahap dan drift termal sumbu Z mencapai 8–15 µm/jam dalam dua jam pertama. Start dingin langsung ke kecepatan tinggi melonjakkan suhu bearing 12–18 °C dan mempercepat kehilangan preload. Rebuild spindle bekas berbiaya US$14.000–28.000. Pada unit kecepatan tinggi apa pun, verifikasi adalah bagian dari harga beli, bukan tambahan opsional.
Perbandingan Spesifikasi Pusat Permesinan Mikron Bekas berdasarkan Niat Pembelian
Cara Membaca Nama Model Mikron: HSM → MILL S, XSM → MILL X, dan Akhiran "U"
Baca namanya sebelum harga. Lini Mikron (HSM, kemudian berganti nama menjadi MILL S; XSM, kemudian MILL X; plus MILL P, MILL E, dan VCE Pro) adalah platform 3-axis atau 5-axis. GF melakukan rebranding ini antara 2015 dan 2020. U di akhir adalah penanda 5-axis (HSM 400U, XSM 400 U, MILL P 800 U, MILL S/X 400 U), yang berarti mesin membawa meja miring putar/rotari alih-alih meja tetap. Sumbu miring diberi huruf A atau B tergantung model dan generasi. Kelas 400U yang kompak biasanya terdaftar dengan B-axis swivel ±110° dan C-axis 360°; model U yang lebih besar menggunakan A-axis dengan rentang ayun berbeda (XSM 600U mengayun −110° hingga +30°, MILL P 800 U +91°/−121°). Periksa datasheet atau pelat nama untuk huruf dan ayunan sebenarnya. Tidak ada keluarga "MILL U" mandiri dalam katalog GF, dan tidak ada "MILL M." Jika listing menampilkan salah satunya, verifikasi model sebenarnya
| Parameter | Finishing kecepatan tinggi 3-axis (HSM 500 / HSM 700; penerus 3-axis = MILL S 500) | 5-axis kecepatan tinggi (HSM 400U / XSM 400 U / MILL S-X 400 U) | Produksi 5-axis performa tinggi (MILL P 800 U) | 3-axis serbaguna (MILL E 800 / VCE Pro) |
|---|---|---|---|---|
| Kinematika | 3-axis (meja tetap) | 5-axis (meja miring putar/rotari; kelas 400U biasanya B ±110°/C 360°) | 5-axis (meja miring putar/rotari; kemiringan P 800 U +91°/−121°, rotari 360°) | 3-axis (meja tetap) |
| Kecepatan spindle maks. | 42.000 rpm (HSM 500/700, HSK-E40) | 42.000 rpm (HSM 400U / XSM 400 U) | 20.000 rpm (HSK-A63) | VCE Pro: hingga 16.000 rpm (ISO/BT40); MILL E: opsi 12.000–20.000 rpm |
| Taper / antarmuka | Taper kecepatan tinggi kecil (kelas HSK-E40) | Kelas HSK-E (kecepatan tinggi) | HSK-A63 (kontak dua sisi) | Kelas ISO/BT 40 (spindle konvensional VCE Pro) |
| Jenis drive | Bervariasi menurut model — jangan berasumsi (lihat catatan drive) | Bervariasi menurut model: XSM 400 U: feed ball screw; HSM 400U LP (2010+) & MILL X 400 U saat ini: linear/direct-drive — verifikasi per unit | Feed X/Y/Z: konfirmasi per mesin; putar/rotari B/C: motor torsi langsung | Ball screw (terdokumentasi pada MILL E 800/1200 & VCE Pro) |
| Generasi kontrol | iTNC 530 (era HSM); TNC 640/TNC 7 pada penerus S/X | iTNC 530 (era HSM/XSM, mis., unit 2008); TNC 640/TNC 7 pada S/X U | TNC 640 (juga TNC 7 / Siemens pada model saat ini) | VCE lama: TNC 426/iTNC 530; VCE Pro saat ini: TNC 620 atau 640 (data bertentangan — konfirmasi); MILL E U: TNC 640 |
| Travel tipikal (mm) | HSM 500: X500 / Y450 / Z350; HSM 700: X700 / Y550 / Z450 (lebih lama) atau X700 / Y600 / Z500 (2012+) — konfirmasi build | XSM 400 U: X400 / Y240 / Z350 | P 800 U: X/Y/Z 800 / 800 / 550 | Kelas VCE 1000: X/Y/Z 1.020 / 560 / 600 |
| Daya / torsi spindle | Rezim kecepatan tinggi, torsi rendah (fokus finishing) | Rezim kecepatan tinggi, torsi rendah | Torsi tinggi (terukur ~120 N·m pada P 800 U, ~36 kW) | Sedang (kelas VCE 1000: ~12–16 kW) |
| Akurasi posisi (tipikal) | Closed-loop skala; mis., HSM 700 (unit 2016): posisi ±0,006 mm / pengulangan ±0,003 mm per ISO 230-2 — verifikasi per unit | Sama seperti kiri | Angka proses/siklus 24 jam terbitan GF ±2–4 µm (klaim keandalan proses, bukan akurasi sumbu ISO 230-2) — verifikasi akurasi sumbu per unit | Verifikasi per ISO 230-2 — tidak ada nilai terbitan yang konsisten di listing VCE |
| Terbaik untuk | Elektroda grafit/tembaga, finishing baja keras (45–55 HRC), detail mikro, dinding tipis | Elektroda 5 sisi, inti cetakan terpahat, finishing impeller pada rpm tinggi | 5-axis simultan besar: housing, pelat cetakan, struktur kedirgantaraan, rough-to-finish berat | Pekerjaan box/sheet umum, baja & aluminium, masuk anggaran, kurang sensitif termal |
| Titik perhatian pasar bekas | Jam spindle + manajemen termal; kondisi taper; generasi kontrol | Sama + verifikasi backlash sumbu B/C dan lock swivel; anggaran rebuild spindle kecepatan tinggi | Verifikasi rezim torsi-vs-kecepatan cocok dengan rougher Anda; ketersediaan tooling HSK-A63 | Biaya masuk terendah; konfirmasi kecepatan spindle sebenarnya, bukan nama keluarga |
Nilai di atas adalah angka tipikal terbitan produsen ditambah dasar klasifikasi dari catatan inspeksi UsedUltra. Mesin bekas tertentu dapat berbeda menurut tahun pembuatan dan opsi. Konfirmasi setiap angka terhadap pelat nama, dan minta laporan laser-interferometer (ISO 230-2) sebelum Anda berkomitmen. Generasi kontrol adalah kejutan paling umum pada unit bekas, jadi mintalah model kontrol dan build perangkat lunak yang tepat dalam listing.
Apa Arti "U" pada Mikron Bekas
Akhiran U adalah karakter yang paling sering salah dibaca dalam listing Mikron bekas. Dalam keluarga HSM kecepatan tinggi, model U seperti HSM 400U (5-axis) berbagi spindle kecepatan tinggi dan paket drive yang sama dengan saudara 3-axis seperti HSM 500. U hanya menambahkan meja miring putar/rotari sehingga benda kerja dapat dimiringkan dan diputar. Pada kelas 400U yang kompak, sumbu miring umumnya adalah B-axis dengan swivel ±110° plus C-axis 360°. Model U yang lebih besar memberi huruf sumbu miring A dengan rentang ayun berbeda (XSM 600U mengayun −110° hingga +30°), jadi periksa datasheet. U tidak menaikkan kecepatan spindle, kelas akurasi, atau kekakuan. Ketika U 5-axis lebih mahal daripada mesin 3-axis dari keluarga yang sama, uang ekstra membeli kinematika: dua sumbu rotari, servo, dan skalanya. Sebaliknya, U 5-axis yang hanya digunakan untuk pekerjaan 3-axis adalah modal menganggur, dua sumbu plus perawatannya tidak melakukan apa-apa.
Aturan keputusan: hitung sumbu yang benar-benar dibutuhkan komponen. Elektroda, inti mikro, dan finishing baja keras yang dilakukan dalam posisi 3-axis tepat pada HSM atau MILL S kecepatan tinggi 3-axis. Komponen yang memerlukan akses 5 sisi atau kemiringan simultan, seperti impeller, inti terpahat, dan port bersudut, cocok pada model U. Verifikasi sumbu B/C dengan ballbar, bukan hanya sumbu linear.
HSM/XSM Kecepatan Tinggi vs MILL P: Dua Rezim Torsi–Kecepatan untuk Pemotongan Berbeda
Pemisahannya di sini adalah spindle, taper, dan paket drive, bukan merek.
- Lini kecepatan tinggi (HSM, XSM, MILL S/X). Kecepatan spindle tinggi, 30.000–42.000 rpm, pada taper HSK-E kecil yang dibuat untuk finishing torsi rendah. Gaya potong per lintasan sengaja dijaga rendah; akurasi dan finishing berasal dari kecepatan dan dinamika drive, bukan dari chip load. Jenis drive tidak seragam di seluruh keluarga, jadi jangan menyimpulkannya dari nama. XSM 400U kompak (era 2008) terdokumentasi dengan sumbu feed X/Y ball screw, sedangkan XSM 600U yang lebih besar dan generasi MILL X saat ini menggunakan motor linear atau direct drive. Lini ini adalah alat yang salah untuk menghogging pelat baja 800 mm.
- MILL P 800 U (produksi performa tinggi). Sekitar 20.000 rpm pada taper kontak dua sisi HSK-A63, spindle torsi tinggi (sekitar 120 N·m torsi terukur, kelas 36 kW), dan sumbu feed berat pada struktur yang lebih kaku. Data terbitan tidak menyatakan jenis drive feed X/Y/Z, jadi konfirmasi pada mesin; sumbu swivel dan rotari B/C menggunakan motor torsi langsung. GF memposisikan P 800 U sebagai 5-axis unggulannya, bersaing dengan Hermle C 400, DMG DMU 80P, dan Mazak Variaxis i-700, untuk roughing dan finishing housing, pelat cetakan, dan struktur kedirgantaraan dalam satu setup.
Logika pemilihan. Untuk finishing kecepatan tinggi detail mikro, kapasitas torsi di atas sekitar 20.000 rpm tidak terpakai, dan mesin kecepatan tinggi yang lebih kecil berjalan lebih cepat dan lebih murah. Untuk pekerjaan 5-axis komponen besar yang harus roughing dan finishing dalam satu setup, torsi seri P dan kekakuan HSK-A63 yang menentukan; mesin kecepatan tinggi akan macet pada roughing. "42.000 rpm" tidak selalu lebih baik. Itu rezim yang berbeda.
Drive Motor Linear vs Ball Screw
- Drive keluarga kecepatan tinggi tidak seragam. Verifikasi setiap unit. XSM 400U kompak (era 2008) memiliki sumbu feed X/Y ball screw, terdokumentasi dalam log servis mesin. XSM 600U yang lebih besar menjalankan motor linear atau direct drive pada sumbunya, begitu juga generasi MILL X saat ini. Jenis drive HSM 400U/500 klasik (pra-LP) sebagian besar belum terverifikasi dalam data dealer; satu datasheet HSM 500 mencantumkan ball screw, sedangkan generasi LP (2010 ke atas) terdokumentasi sebagai linear direct-drive. Sumbu linear dan direct-drive tidak memiliki backlash ball screw untuk dikompensasi, tetapi sensitif terhadap kondisi guideway, skala, dan termal. Sumbu kecepatan tinggi ball screw mengembangkan backlash seiring jam. Konfirmasi jenis drive dari daftar suku cadang atau inspeksi, bukan dari nama keluarga.
- MILL E 800/1200 dan VCE Pro adalah mesin ball screw yang terdokumentasi. Mereka menangani torsi dan murah untuk dirawat, tetapi backlash dan keausan leadscrew bertambah seiring jam dan memerlukan pemeriksaan ballbar dan laser-interferometer. Jenis drive feed X/Y/Z MILL P tidak dinyatakan dalam data terbitan, jadi konfirmasi per mesin.
Untuk unit bekas, tanyakan mode kegagalan mana yang harus Anda verifikasi, bukan drive mana yang lebih baik. Pada mesin kecepatan tinggi linear atau direct-drive, periksa kondisi skala, preload guideway, dan jalankan siklus termal; jam spindle dan catatan pemanasan start dingin paling penting. Pada mesin ball screw, jalankan circularity ballbar (lonjakan balik berarti backlash), periksa end-play leadscrew, dan verifikasi pengulangan posisi per ISO 230-2.
iTNC 530 vs TNC 640: Kompatibilitas Kontrol
Mikron bekas mencakup tiga generasi kontrol.
- iTNC 530. Kontrol era HSM/XSM lama, terkonfirmasi pada unit HSM 400U dan XSM 400 U tahun 2008, dan pada mesin VCE sebelumnya. Mapan dan didukung luas, tetapi dengan saluran suku cadang dan perangkat lunak yang lebih lama.
- TNC 640. Standar pada MILL P (termasuk P 800 U), generasi penerus S/X, dan model MILL E U.
- Lini VCE Pro sendiri. Membawa TNC 620 atau TNC 640 bergantung tahun pembuatan. Data terbitan bertentangan, jadi konfirmasi kontrol persisnya pada mesin.
Sebelum Anda membeli: konfirmasi model kontrol dan build perangkat lunak persisnya pada pelat nama. Periksa bahwa postprosesor CAM Anda dan set siklus conversational Heidenhain mesin cocok; posting ulang pustaka program lama ke kontrol baru adalah biaya nyata. Pada unit iTNC 530, konfirmasi ketersediaan suku cadang dan dukungan jarak jauh dengan penjual. Untuk bengkel yang distandarkan pada TNC 640, kompatibilitas itu sering bernilai premi harga.
Verifikasi Termal: Spindle Kecepatan Tinggi Adalah Sistem Termal
Spindle Mikron kecepatan tinggi (30.000–42.000 rpm) berjalan dengan margin preload kecil dan bergantung pada pendinginan oli dan pemanasan bertahap. Fisikanya adalah ekspansi termal linear. Ambil spindle, toolholder, dan rantai alat pada panjang efektif sekitar 300 mm, konstruksi campuran aluminium/baja dengan α efektif mendekati 15×10⁻⁶/°C. ΔT 10 °C saja menumbuhkan ujung alat sekitar 45 µm. Skala kaca tidak dapat melihat kesalahan itu karena berada di bawah spindle. Pada mesin bekas dengan preload aus, panas gesekan lebih tinggi dan masalahnya bertambah. Anggarkan rutinitas pemanasan yang dinilai berdasarkan suhu bukan waktu tetap, minta kurva siklus termal tanpa beban 90 menit saat penerimaan, dan anggap rebuild spindle US$14.000–28.000 sebagai biaya jika salah di sini.
Protokol Penerimaan UsedUltra: Bukti yang Dapat Diverifikasi pada Mikron Bekas
| Item inspeksi | Metode / instrumen | Kriteria penerimaan pada Mikron bekas |
|---|---|---|
| Posisi & pengulangan sumbu linear | Laser interferometer (Renishaw XL-80), per ISO 230-2 | Degradasi vs nilai pabrik ≤20%; nyatakan standar dalam laporan |
| Circularity / backlash (sumbu linear) | Ballbar (Renishaw QC20-W) | Tidak ada backlash lonjakan balik melebihi batas; catat per sumbu |
| Sumbu meja miring B/C | Tes busur ballbar pada sumbu rotari | Backlash swivel/rotari dalam batas; lock dan clamp menyatu dengan bersih |
| Kesehatan spindle | Catatan jam spindle + analisator getaran (ref. ISO 10816-1/-3) | RMS <1,8 mm/s, tidak ada puncak melebihi 1×; jam konsisten dengan kondisi taper/runout |
| Stabilitas termal | Siklus termal tanpa beban 90 menit | Drift Z konvergen <5 µm; kenaikan nosel spindle <15 °C dan dapat pulih |
| Taper spindle / drawbar | Visual + tes gaya drawbar | Tidak ada pitting/scoring pada taper HSK-E/HSK-A |
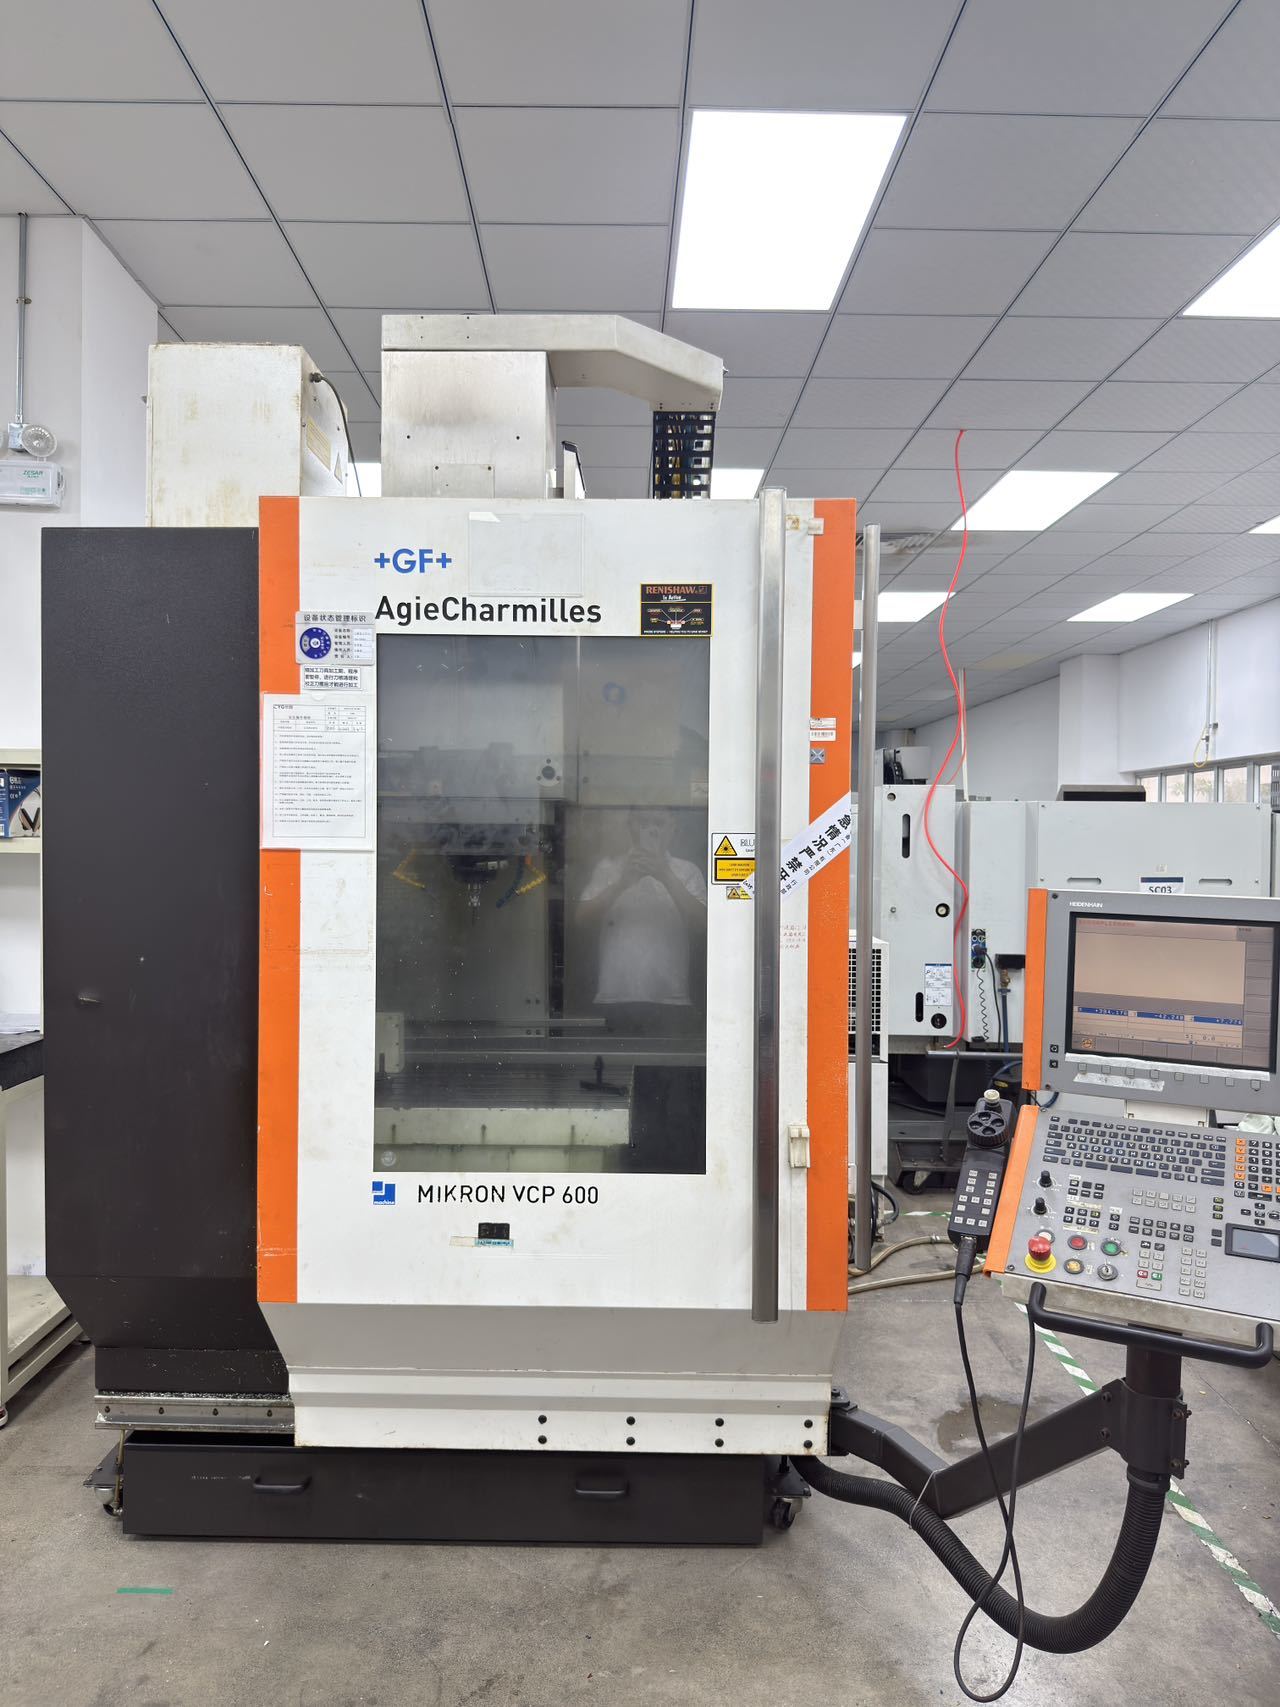
Contoh Nyata Stok Tersedia: Mikron VCP 600 (Unit Live di usedultra.com)
Untuk melihat panduan ini diterapkan pada mesin yang dapat Anda inspeksi hari ini, sebuah Mikron VCP 600 pusat permesinan vertikal tersedia live di inventaris UsedUltra — lihat mesin dan listingnya. Saat ini ini adalah satu-satunya unit MIKRON yang tersedia di halaman merek MIKRON UsedUltra; saat unit baru tiba dari saluran pengadaan Jepang dan Swiss kami, halaman itulah tempat inventaris MIKRON live ditampilkan.
VCP adalah lini presisi Swiss terpisah dari keluarga HSM/MILL yang dibandingkan di atas: diluncurkan ~1999 dalam keluarga Futura Mikron AG Nidau (lini tersendiri, bukan VCE yang diganti nama), vertikal 3-axis dengan spindle Step-Tec (standar 20.000 rpm; varian HS menawarkan kecepatan lebih tinggi), base beton polimer dan antarmuka HSK-A63 — ditujukan untuk pekerjaan job-shop dan tool-and-die di seluruh rentang konvensional hingga HSC. Jangan bingung dengan lini HSM/MILL S kecepatan tinggi: ini adalah vertikal presisi 3-axis, jadi aturan "hitung sumbu yang Anda butuhkan" mengatakan mesin meja tetap kelas ini adalah pilihan yang tepat kecuali komponen Anda benar-benar membutuhkan 5-axis
| Parameter | Nilai terdaftar (unit ini) | Dasar |
|---|---|---|
| Model / tipe | Mikron VCP 600, pusat permesinan vertikal | Listing live |
| Tahun / asal | 2008 / Swiss (Mikron AG Nidau) | Listing live. Catatan: unit VCP yang terdokumentasi publik berakhir pada 2007 (VCP 800) — konfirmasi tahun pada pelat nama |
| Kontrol | Heidenhain iTNC 530 | Listing live + sumber dealer |
| Spindle | Step-Tec | Listing live + sumber produsen/dealer |
| No. seri | 107.30.98:915 | Listing live (makna tidak dapat didekode publik — verifikasi pada pelat nama) |
| Beban terhubung / berat mesin | 16 kW / 6.500 kg | Listing live; cocok dengan data dealer |
| Waktu pemrosesan | 1.423 h | Listing live |
| Travel X/Y/Z | 600 / 450 / 450 mm | Verifikasi silang dealer/produsen (tidak tercetak di halaman listing) |
| Meja | 850 × 530 mm, beban maks. 400 kg | Verifikasi silang dealer/produsen |
| Magasin alat | 30 | Verifikasi silang dealer/produsen |
| Akurasi posisi | Tidak diterbitkan — verifikasi per ISO 230-2 saat penerimaan | Tidak ada nilai sumber ditemukan |
Hasil Lapangan 12 Bulan: Bengkel Elektroda pada HSM 3-Axis vs Job Shop pada P 5-Axis
Kasus A — bengkel cetakan elektroda grafit tetap pada 3-axis kecepatan tinggi. Produsen elektroda grafit dan tembaga untuk cetakan otomotif menjalankan VMC umum ringan. Finishing elektroda lambat, dan debu grafit menggerus seal spindle. Bengkel beralih ke Mikron kecepatan tinggi 3-axis bekas (lini HSM, kelas 42.000 rpm, taper HSK-E kecil). Finishing grafit turun dari dua lintasan menjadi satu:
| Operasi (elektroda tipikal) | VMC umum lama | Mikron kecepatan tinggi bekas | Perubahan |
|---|---|---|---|
| Lintasan finishing | 2 lintasan / 45 mnt | 1 lintasan / 24 mnt | -47% |
| Hasil permukaan | Ra 1,6, perlu hand dressing | Ra 0,4–0,8 langsung | dressing dieliminasi |
| Umur alat (alat mikro) | chipping pada feed lebih tinggi | +35% | getaran berkurang |
Diukur selama 12 bulan: waktu finishing turun 47%, hand dressing dieliminasi, umur alat mikro naik 35%, dan downtime seal spindle hilang. Bengkel tidak membeli U 5-axis, karena tidak ada elektroda yang membutuhkan pemesinan simultan miring. Pilihan itu menghemat modal dan perawatan dua sumbu rotari.
Kasus B — bengkel housing dan pelat cetakan 5-axis memilih rezim torsi. Bengkel yang memesin housing aluminium besar dan pelat cetakan baja, dengan komponen yang memerlukan akses 5 sisi dan fitur 5-axis simultan, membandingkan 5-axis kecepatan tinggi bekas dengan produksi 5-axis performa tinggi (kelas MILL P 800 U, 20.000 rpm, HSK-A63, spindle torsi tinggi). Untuk roughing baja yang memotong dalam, taper kecepatan tinggi kecil tidak dapat menahan chip load; torsi seri P dan taper kontak dua sisi HSK-A63 membawanya. Setelah 12 bulan bengkel melaporkan kedalaman potong roughing naik 2×, waktu roughing turun sekitar 40%, dan tidak ada kesalahan fixturing ulang karena finishing 5-axis berjalan dalam satu setup. Pembeli mengatakan premi dibanding U kecepatan tinggi balik modal dalam waktu kurang dari 12 bulan hanya dari throughput roughing.
Kedua kasus adalah hasil representatif yang dilaporkan klien dan tersimpan di tim UsedUltra. Hasil aktual bergantung pada campuran komponen, tooling, dan kondisi mesin. Laporan mesin individual tersedia berdasarkan permintaan. Tidak ada kasus yang berargumen satu lini terbaik untuk semua orang; setiap bengkel memilih lini yang cocok dengan operasi dominannya.
Kasus C — mesin nyata untuk menerapkan kerangka ini. Alih-alih laporan klien retrospektif, Anda dapat menerapkan kerangka keputusan sekarang pada mesin di inventaris UsedUltra: Mikron VCP 600, 2008, Swiss. Ini adalah vertikal 3-axis dengan spindle Step-Tec (iTNC 530, HSK-A63, sekitar 16 kW, 6.500 kg, 1.423 jam), vertikal presisi meja tetap alih-alih U 5-axis. Untuk pembeli yang pekerjaannya adalah elektroda 3-axis dan finishing cetakan, kinematikanya cocok, jadi tidak ada alasan membayar premi 5-axis. Untuk siapa pun yang komponennya benar-benar membutuhkan 5-axis simultan, VCP 600 adalah kelas yang salah terlepas dari kondisinya. File penerimaannya (laporan ISO 230-2 laser-interferometer dan pemeriksaan spindle) tersedia berdasarkan permintaan.
FAQ: Membeli Pusat Permesinan Mikron Bekas — Pemilihan, Verifikasi & Kontrol
Q1. Apa arti sebenarnya "U" pada Mikron HSM 400U / XSM 600U / MILL P 800 U — model atau kelas?
A: Ini adalah penanda kinematik 5-axis, bukan lini atau kelas mesin. Mesin dasar membawa meja miring putar/rotari alih-alih meja tetap, yang memberikan pekerjaan 5 sisi dan 5-axis simultan. Pada kelas 400U yang kompak, sumbu miring biasanya B-axis dengan swivel ±110° plus C-axis 360°; model U yang lebih besar memberi huruf A dengan rentang berbeda (XSM 600U mengayun −110° hingga +30°), jadi periksa datasheet. Keluarga yang sama juga ada sebagai model 3-axis meja tetap tanpa U. Tidak ada keluarga "MILL U" mandiri; MILL adalah payung merek. Pilih U hanya jika komponen Anda membutuhkan pemesinan miring atau 5-axis simultan. Jika tidak, Anda membayar untuk dua sumbu rotari, skalanya, dan perawatannya tanpa menggunakannya.
Q2. Mikron HSM (kecepatan tinggi) vs MILL P — mana pembelian bekas yang lebih baik untuk pekerjaan cetakan?
A: Keduanya melayani operasi cetakan yang berbeda. Putuskan berdasarkan rezim pemotongan, bukan merek.
- Elektroda, detail mikro, finishing baja keras (45–55 HRC). Gunakan lini kecepatan tinggi (HSM/XSM/MILL S-X, sekitar 30.000–42.000 rpm, taper HSK-E kecil, drive motor linear atau ball screw tergantung model). Torsi rendah, feed tinggi, finishing halus.
- Pelat cetakan dan housing besar yang memerlukan roughing dan finishing 5-axis simultan dalam satu setup. Gunakan MILL P 800 U performa tinggi (20.000 rpm, HSK-A63 kontak dua sisi, torsi sekitar 120 N·m). Chip load dan torsi berat. Konfirmasi jenis drive feed pada mesin.
- Produksi umum campuran dengan anggaran. Gunakan MILL E atau VCE Pro (opsi spindle 12.000–20.000 rpm pada MILL E; VCE Pro hingga sekitar 16.000 rpm; ball screw, biaya masuk terendah).
Aturan praktis: di atas sekitar 20.000 rpm mesin mengoptimalkan finishing, bukan pemakanan logam. Cocokkan operasinya terlebih dahulu.
Q3. Apakah Mikron 5-axis bekas (model "U") otomatis "lebih baik" daripada Mikron kecepatan tinggi 3-axis bekas?
A: Tidak. U adalah peningkatan kinematika, bukan peningkatan kelas. Bandingkan pada tiga poin.
- Kinematika. U menambahkan sumbu miring dan rotari. Pada kelas 400U, umumnya B-axis swivel ±110° dan C-axis 360°; model lebih besar menggunakan A-axis dengan rentang berbeda. Itulah seluruh perbedaannya. Ini tidak menaikkan kecepatan spindle atau kelas akurasi.
- Rezim operasi. HSM 3-axis dan saudara U-nya berbagi dunia spindle dan drive kecepatan tinggi yang sama (kelas HSM, sekitar 42.000 rpm pada unit era 2008, iTNC 530). Sensitivitas termal sama, kebutuhan verifikasi sama. Hargai U sebagai lebih banyak sumbu, bukan lebih banyak presisi.
- Verifikasi per unit. Periksa travel, jam spindle, build perangkat lunak kontrol, kondisi skala, dan backlash miring/rotari dengan ballbar. Pilih U hanya jika komponen membutuhkan pekerjaan 5 sisi atau 5-axis simultan.
Q4. Apakah kontrol iTNC 530 yang lebih lama (era HSM/XSM 2008) menjadi penghalang pada Mikron bekas?
A: Tidak dengan sendirinya. Ini keputusan kompatibilitas. Periksa tiga hal.
- Kecocokan postprosesor. Jika CAM dan pustaka program Anda menargetkan TNC 640, posting ulang program lama adalah biaya nyata. Jika Anda sudah menjalankan iTNC 530 di tempat lain, unit iTNC 530 mungkin justru nilai tambah.
- Suku cadang dan dukungan. Konfirmasi dengan penjual bahwa suku cadang dan dukungan jarak jauh tersedia untuk build iTNC 530 persis itu.
- Kondisi, bukan usia kontrol. Unit iTNC 530 dengan hasil ISO 230-2 terverifikasi dan catatan termal bersih dapat mengungguli mesin yang terabaikan dengan kontrol lebih baru. Evaluasi seluruh mesin, lalu diskon hanya jika ketidakcocokan generasi kontrol memaksa pengerjaan ulang.
Q5. Bagaimana saya memverifikasi spindle Mikron kecepatan tinggi bekas sebelum membeli — dan mengapa pemanasan begitu penting?
A: Tiga pemeriksaan. Spindle 30.000–42.000 rpm adalah subsistem paling mahal dan paling rawan gagal.
- Jam spindle, taper, drawbar. Konfirmasi jam konsisten dengan kondisi taper dan runout. Periksa taper HSK untuk pitting atau scoring. Rebuild berbiaya US$14.000–28.000, jadi anggarkan dalam harga daripada menemukannya setelah pengiriman.
- Getaran dan termal. Jalankan pemeriksaan getaran per ISO 10816-1/-3 (RMS di bawah 1,8 mm/s) dan siklus termal tanpa beban 90 menit. Drift Z harus konvergen di bawah 5 µm dan kenaikan nosel spindle di bawah 15 °C. Start dingin dari 0 hingga 42.000 rpm melonjakkan suhu bearing 12–18 °C dan mempercepat kehilangan preload.
- Protokol pemanasan. Harapkan pemanasan bertahap (spindle dinaikkan 3.000 rpm hingga kecepatan operasi, sumbu dijalankan stroke penuh) sebelum produksi, dinilai dengan kriteria suhu (perubahan di bawah 1 °C selama 3 menit) alih-alih waktu tetap. Jika penjual tidak memiliki catatan termal, anggap mesin belum terverifikasi termal dan hargai sesuai itu.