

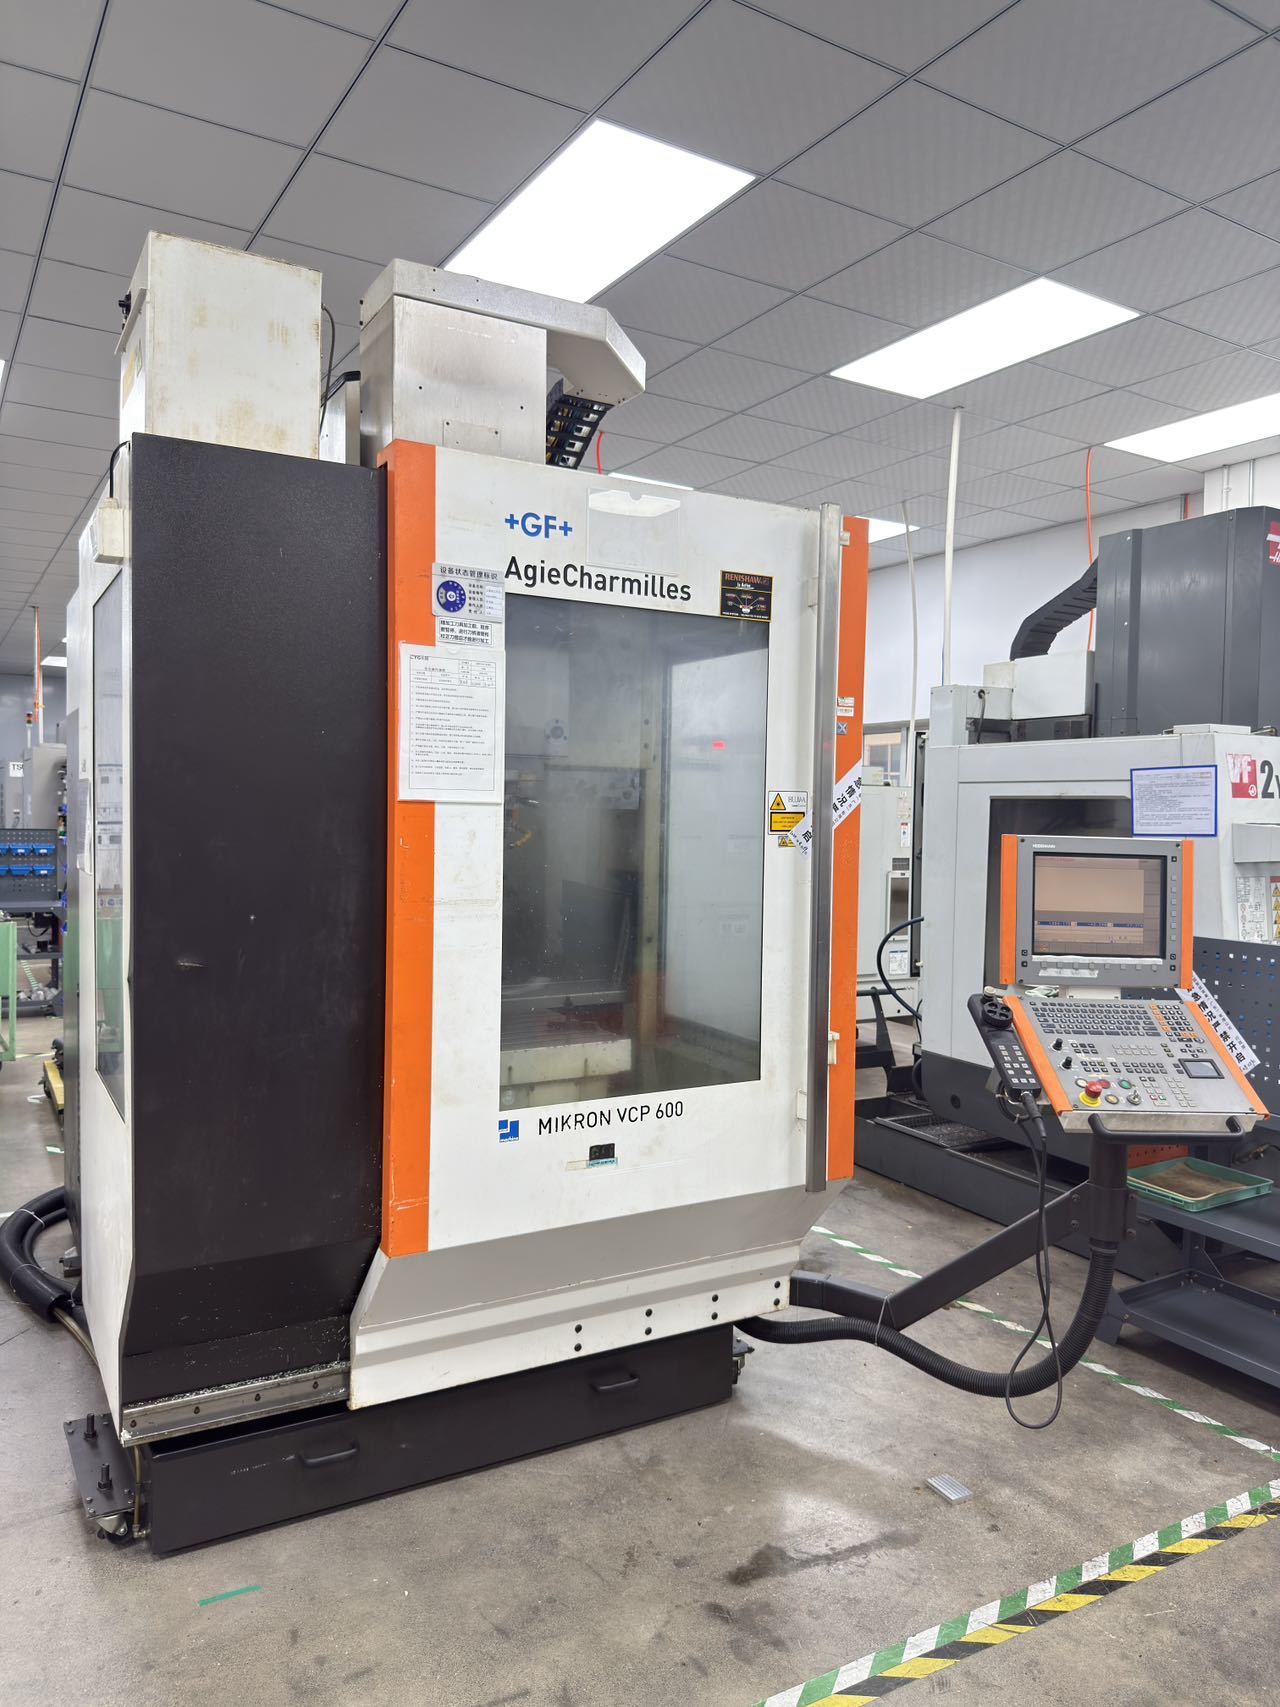
Cet article est révisé par l'équipe d'inspection senior d'équipements UsedUltra. L'ingénieur principal d'inspection Chris (12 ans dans l'évaluation d'équipements industriels d'occasion, plus de 1 500 machines CNC inspectées, dont plus de 200 unités Makino, Mori Seiki, YASDA et Haas et plus de 60 machines des séries Mikron HSM/Mill). Les méthodes de gestion thermique et de métrologie décrites ici proviennent des dossiers d'inspection archivés de l'équipe.
Mikron d'occasion La durée de vie de précision repose sur l'association d'un échauffement progressif et d'une compensation de déformation thermique. Un échauffement progressif de 20 à 30 minutes avant la première coupe (broche 3 000 → 12 000 tr/min, déplacement complet des axes), plus refroidissement d'huile à température constante et réglage de la compensation thermique iTNC, réduit la dérive thermique de l'axe Z de 8–15 µm/h à moins de 3 µm/h, porte le taux de conformité de la première pièce à plus de 99 % et augmente le TRS de 8 à 13 points de pourcentage.
Points clés en un coup d'œil :
- Effectuez chaque jour un échauffement progressif de 25 à 30 minutes avant la première coupe, et utilisez le critère de température (élévation au nez de broche < 1 °C sur 3 min), et non une durée fixe — prolongez de 30 à 50 % en hiver.
- La chaîne thermique broche–porte-outil–outil–pièce est en dehors de la boucle fermée des règles de verre ; seuls l'échauffement et le réglage TCOMP maintiennent la dérive de l'axe Z sous 3 µm/h.
- Achetez avec la preuve, pas la promesse : exigez un rapport de positionnement ISO 230-2 et une courbe de cycle thermique de 90 minutes à la réception.
- Avec ces trois éléments en place, attendez-vous à : conformité de la première pièce ≥ 99 %, élévation des roulements de broche < 5 °C et TRS +8–13 points de pourcentage.
Pourquoi sauter l'échauffement nuit à la précision : le coût réel de la dérive thermique sur les machines Mikron d'occasion
Les responsables des achats tombent systématiquement dans trois pièges — et chacun coûte directement de l'argent :
- L'usinage à froid provoque des rebuts de lot durant les deux premières heures du poste. Après un arrêt nocturne, la broche, les glissières et les vis à billes sont à température ambiante. En usinant directement à froid, la dérive de l'axe Z atteint 8–15 µm/h pendant les 1 à 2 premières heures. Pour des pièces tenues à ±0,008 mm, cela signifie que les premières pièces et les pièces du début de lot sont rebutées. À un rythme de production de 10 000 pièces/an avec 40 % de la production au poste du matin, les pertes mensuelles par rebut atteignent généralement 1 400–2 800 $ — et l'élément le plus coûteux est souvent découvert à l'inspection finale, pas le rebut lui-même : la reprise consomme des heures machine et risque des retards de livraison.
- Monter à pleine vitesse sur une broche froide, c'est « brûler » la durée de vie de la broche. Les broches Mikron HSM tournent à 30 000–42 000 tr/min avec une marge de précharge de roulement limitée. Un démarrage à haute vitesse à froid fait grimper la température des roulements de 12 à 18 °C, accélérant la perte de précharge et le faux rond radial. La révision d'une broche d'occasion coûte 14 000–28 000 $ — ce qui annule effectivement la valeur résiduelle de la machine. Plus insidieux : un dommage précoce des roulements (piqûres, écaillage des chemins) n'apparaît pas immédiatement sur la surface usinée ; lorsque les marques de broutage apparaissent, la broche a déjà dépassé le point de non-retour.
- Les équipes de maintenance gèrent « huile, eau, air » mais ignorent la gestion de l'état thermique. De nombreuses équipes considèrent l'échauffement comme du temps perdu. L'utilisation semble élevée alors que la production effective se situe à 60–70 %. Les paramètres de compensation thermique ne sont jamais réajustés — la table de compensation TNC est encore celle par défaut de l'usine. C'est l'écart caché le plus courant entre une Mikron d'occasion et la « précision d'une machine neuve ». L'idée fausse la plus dangereuse : « les axes sont entièrement en boucle fermée avec des règles de verre, donc la dilatation thermique est déjà compensée. » Cette hypothèse est fausse — la physique est dans la section suivante.
Usinage Mikron Performance thermique : comparaison HSM vs Mill vs VCE
Comparaison des régimes de fonctionnement : démarrage à froid, échauffement et échauffement + compensation
| Régime de fonctionnement | Temps de pré-production | Dérive thermique de l'axe Z (µm/h) | Taux de conformité de la première pièce | Élévation de température des roulements de broche (°C) | TRS relatif |
|---|---|---|---|---|---|
| Usinage direct à froid | 0 min | 8–15 | 82–90% | 12–18 | Référence |
| Échauffement progressif standard (20–30 min) | 20–30 min | 3–6 | 95–98% | 6–9 | +5 à 8 pts |
| Échauffement + compensation thermique + refroidissement d'huile à température constante | 20–30 min | <3 | ≥99% | <5 | +8 à 13 pts |
Les plages sont mesurées sur 12 unités Mikron d'occasion (HSM 400/500U, Mill P 500/800, série VCE) dans les dossiers d'inspection UsedUltra. Les valeurs réelles dépendent de l'âge de la machine et de l'état des glissières ; référez-vous au rapport de réception de la machine. Les jeux de données complets sont archivés et disponibles pour examen sur demande.
Comparaison des spécifications des modèles Mikron : HSM 500U, Mill P 800 U, VCE 1000
| Paramètre | Mikron HSM 500U (5 axes grande vitesse) | Mikron Mill P 800 U (5 axes) | Mikron VCE 1000 |
|---|---|---|---|
| Course X/Y/Z (mm) | 550 / 450 / 400 | 800 / 800 / 550 | 1 020 / 550 / 520 |
| Vitesse max. de broche (tr/min) | 36 000 (HSK-E40) | 20 000 (HSK-A63) | 12 000–16 000 (BT40) |
| Puissance de broche (kW) | 14–25 (selon la génération) | 36 (couple nominal 120 N·m) | 11–15 |
| Déplacement rapide (m/min) | 40–60 (selon la génération) | 45 (61 en option dynamique) | 24–40 (selon le modèle) |
| Précision de positionnement (µm) | ±3 | ±5 | ±8 |
| Répétabilité (µm) | ±1 | ±2 | ±3 |
| Résolution des règles de verre (µm) | 0,05 | 0,05 | 0,1 |
| Commande | iTNC 530 / TNC 640 | TNC 640 | iTNC 530 (TNC 640 sur Pro) |
| Applications typiques | Moules de précision, roues à aubes, finition grande vitesse de parois minces | Usinage 5 axes de carters, coupe de structures lourdes | Ébauche et finition générales de caissons/structures |
Valeurs typiques publiées pour chaque série ; confirmez toujours par rapport à la plaque signalétique et au rapport de réception de la machine individuelle. Remarques : ① Le HSM 500U et le HSM 500 ultérieur diffèrent selon la génération — la vitesse de broche reste à 36 000 tr/min, tandis que la puissance (14 → 25 kW en continu) et le déplacement rapide (40 → 60 m/min) ont augmenté ; le tableau montre la plage combinée. ② Le VCE 1000 vs VCE 1000 Pro/Pro-X diffèrent sensiblement en course et en broche (Pro : Y=560 mm, Z=600 mm, broche 16 000 tr/min) ; le tableau montre les valeurs typiques du modèle de base. Donnée officielle clé : GF publie une « précision thermique sur cycle de 24 heures ±4 µm » pour le Mill P 800 U 5 axes — même une machine neuve, calibrée en usine, ne maintient sa précision qu'à l'équilibre thermique. C'est la confirmation par le fabricant de l'importance de la gestion de l'état thermique sur une Mikron d'occasion.
Implication pour la sélection : la famille HSM a la vitesse de broche la plus élevée, la plus petite marge de précharge et la plus forte dépendance à l'échauffement — une HSM d'occasion perd sa précision le plus rapidement sans gestion thermique. La famille VCE est une conception à vitesse plus faible, orientée rigidité, moins sensible thermiquement, mais sa précision de positionnement est d'un ordre de grandeur plus grossière. Choisissez le modèle en fonction de la classe de précision de la pièce, pas du prix.
La physique de la dérive thermique : une formule qui explique la perte de précision
La dilatation thermique suit la loi de dilatation linéaire :
ΔL = α × L × ΔT
α est le coefficient de dilatation linéaire du matériau : acier de roulement GCr15 (vis à billes) ≈ 12,5 × 10⁻⁶/°C, fonte (bâti) ≈ 11 × 10⁻⁶/°C, aluminium (carter de broche) ≈ 23 × 10⁻⁶/°C.
Exemple A — dilatation de la vis à billes : une vis à billes de l'axe Z d'une Mikron Mill P 800 U de longueur effective L = 600 mm avec une élévation de température en fonctionnement ΔT = 5 °C :
ΔL = 12,5 × 10⁻⁶ × 600 × 5 ≈ 37,5 µm
Exemple B — dilatation de la chaîne broche-outil (la critique) : la chaîne thermique effective du carter de broche (aluminium) + porte-outil + outil est d'environ 300 mm. Après 30 minutes à haute vitesse, l'élévation est ΔT = 10 °C ; avec un α effectif de 15 × 10⁻⁶/°C :
ΔL = 15 × 10⁻⁶ × 300 × 10 ≈ 45 µm
Dissipons la plus grande idée fausse : oui, les axes Mikron sont entièrement en boucle fermée avec des règles de verre Heidenhain — mais la boucle fermée ne compense que l'erreur relative entre la vis à billes et la règle. La « chaîne thermique » broche–porte-outil–outil–pièce de l'exemple B est en dehors de la boucle : la chaleur de frottement des roulements dilate axialement le carter de broche et le porte-outil, et cette erreur se retrouve directement sur la surface usinée, là où la règle ne peut jamais la « voir ». C'est la raison physique pour laquelle les machines grande vitesse sont bien plus vulnérables aux démarrages à froid que les machines à basse vitesse : plus la vitesse de broche est élevée, plus la chaleur de frottement des roulements est importante, et plus cette erreur en boucle ouverte avant stabilisation est grande. Sur une machine d'occasion dont la précharge des roulements est usée, la chaleur de frottement est encore plus grande — le problème s'aggrave.
La procédure d'échauffement standard de 25 à 30 minutes (SOP)
Échauffement standard recommandé de 25 à 30 minutes, stocké comme bloc MDI ou sous-programme pour exécution en une touche (adaptez les paliers de vitesse au modèle du tableau comparatif ci-dessus) :
- Broche à 3 000 tr/min pendant 5 min — établir le film d'huile et la précharge des roulements ;
- Montée à 6 000 tr/min pendant 5 min — traverser la bande de résonance basse vitesse ;
- Montée à 12 000 tr/min pendant 10 min — couvrir la plage de vitesse de production courante ;
- Montée à la vitesse d'usinage cible pendant 10 min, pendant que X/Y/Z effectuent 3 fois chacun une course complète à 50 % du rapide et que les axes rotatifs A/C oscillent, amenant ensemble les glissières et les vis à billes à leur température de fonctionnement.
Critère objectif pour « suffisamment chaud » : lorsque la température au nez de broche varie de moins de 1 °C sur 3 minutes consécutives, l'équilibre thermique est atteint. Utilisez le critère de température plutôt qu'un critère de temps pur — il s'adapte aux différences hiver/été (l'échauffement hivernal nécessite souvent 30 à 50 % de temps en plus).
Comment régler la compensation thermique sur les commandes iTNC 530 / TNC 640
Les machines des séries HSM/Mill sont équipées en standard de règles de verre Heidenhain (résolution 0,05 µm ; 0,1 µm sur la série VCE) et de capteurs de température multipoints. La commande TNC (iTNC 530 / TNC 640) met en œuvre la compensation thermique en combinant les signaux de position absolue des règles avec des échantillons de température au nez de broche, aux écrous de vis à billes et aux points critiques du bâti, en ajustant un modèle de dérive thermique et en corrigeant les coordonnées commandées au niveau de l'interpolateur en temps réel.
Points essentiels de réglage pour une machine d'occasion (ne réutilisez PAS les valeurs par défaut de l'usine) :
- Faites tourner la machine à vide pendant 60 à 90 minutes, en enregistrant les courbes d'élévation de température à chaque point de mesure et l'erreur de position correspondante de l'axe Z ;
- Échantillonnez en synchronisme avec un interféromètre laser (Renishaw XL-80 ou équivalent) pour construire la correspondance température-erreur ;
- Reconstruisez la table de compensation point par point dans les paramètres de compensation TNC (table Temperature Compensation / Thermal Compensation dans le menu MOD) ;
- Vérifiez à vide : la dérive thermique résiduelle doit rester < 3 µm/h ; sinon, ajustez le signe et le gain du coefficient de compensation — attention à distinguer le sens de dilatation thermique positif ou négatif.
Base métrologique : positionnement et répétabilité selon ISO 230-2 ; évaluation des effets thermiques selon ISO 230-3 ; les machines allemandes peuvent aussi être évaluées selon VDI 3441. Indiquez la norme dans le rapport de réception — sinon les chiffres ne sont pas comparables.
Refroidissement d'huile et hydraulique : la condition physique d'une précision stable
Maintenez le groupe de refroidissement d'huile de broche à ±1 °C ; un écart de température d'huile de refroidissement supérieur à 2 °C perturbe directement la précharge des roulements et la pointe d'outil en Z. Maintenez l'huile hydraulique à 45 ± 3 °C et ajustez la vanne de refroidissement selon les saisons. C'est la condition physique pour que « échauffement + compensation » maintienne réellement la dérive sous 3 µm. Envisagez un enregistreur de température indépendant sur la conduite de retour du refroidissement d'huile pour établir une tendance sur 30 jours à des fins de diagnostic.
Le protocole de réception UsedUltra : vérifier la stabilité thermique avant l'achat
Pour chaque Mikron d'occasion livrée, l'équipe d'inspection archive les enregistrements suivants ; les acheteurs peuvent demander les rapports correspondants :
| Élément d'inspection | Méthode / instrument | Critère de réception |
|---|---|---|
| Positionnement et répétabilité des axes | Interféromètre laser (Renishaw XL-80), selon ISO 230-2 | Dégradation par rapport à la valeur d'usine ≤ 20 % |
| Circularité 3 plans / jeu | Ballbar (Renishaw QC20-W) | Reconstruire la compensation si la circularité dépasse les limites |
| Cycle thermique à vide de 90 min | Élévation de température au nez de broche + courbe de dérive Z | La dérive thermique converge < 5 µm |
| Sévérité des vibrations de broche | Analyseur de vibrations, réf. ISO 10816-1/-3 | RMS < 1,8 mm/s, aucun pic au-delà de 1× |
| Stabilisation de la température de broche | 30 min à vitesse nominale, à vide | Élévation de température des roulements < 15 °C et récupérable |
| État du cône / de la traction | Visuel + test de force de traction | Aucune piqûre ni rayure sur le cône ISO |
Calendrier de maintenance de précision : quotidien, hebdomadaire, mensuel, trimestriel, annuel
| Fréquence | Élément | Indicateur clé / action |
|---|---|---|
| À chaque poste | Nettoyage du cône de broche, contrôle du tire-plot du porte-outil | Cône ISO exempt de rayures ; tire-plot non usé |
| Quotidien | Échauffement progressif ; niveaux d'huile de refroidissement et de fluide hydraulique | Écart du refroidissement d'huile < 2 °C |
| Hebdomadaire | Lubrification des glissières ; nettoyage des filtres | Pression de lubrification OK |
| Mensuel | Contrôle rapide des vibrations de broche ; température de l'huile hydraulique | RMS < 1,8 mm/s ; huile 45 ± 3 °C |
| Trimestriel | Circularité Ballbar + recalibrage du positionnement laser | Reconstruire la compensation si dégradation > 20 % |
| Annuel | Analyse de tendance de l'élévation de température de broche ; audit complet de précision | Planifier une révision si l'élévation de température irrécupérable > 15 °C |
Étude de cas : Mikron HSM 500U d'occasion — Cpk 1,62 et TRS 76 % en 12 mois
Contexte et goulot d'étranglement : un atelier de moules de précision à Suzhou a acheté une Mikron HSM 500U d'occasion (5 axes, broche 36 000 tr/min). Il usinait directement après un démarrage à froid nocturne ; les pièces du poste du matin échouaient fréquemment à la tolérance de dimension Z durant les deux premières heures (tolérance de contour ±0,008 mm, client exigeant Cpk ≥ 1,33), avec un rebut mensuel d'environ 2 500 $. Au 8e mois, la broche a émis un avertissement précoce d'usure des roulements, le RMS de vibration montant à 2,3 mm/s.
Tâche d'usinage typique (pour vérification quantifiée) : acier de moule trempé à 45 HRC, fraise à bout sphérique carbure Ø6 mm, S = 12 000 tr/min, F = 2 000 mm/min, ap = 0,2 mm, ae = 0,15 mm, finition d'empreinte.
Solution apportée : les ingénieurs UsedUltra ont mis en place sur site le système complet de gestion de l'état thermique — une SOP d'échauffement progressif, un réajustement de la compensation thermique iTNC, une calibration de température du groupe de refroidissement d'huile de broche et des revérifications trimestrielles au Ballbar — et ont verrouillé le programme d'échauffement dans la routine de démarrage de la machine.
Résultats quantifiés après 12 mois :
- Dérive thermique de l'axe Z stabilisée sous 3 µm/h (10–13 µm/h avant réglage) ;
- Taux de conformité de la première pièce passé de 88 % à 99,2 % ;
- Cpk de finition d'empreinte amélioré de 1,02 à 1,62 (dépassant l'exigence client ≥ 1,33) ;
- Élévation de température des roulements de broche réduite de 14 °C à 5 °C ; RMS de vibration stabilisé à 1,2 mm/s ; aucune alarme de roulement toute l'année ;
- Perte annuelle par rebut réduite de 30 000 $ à 4 400 $ (−85 %) ;
- TRS passé de 63 % à 76 % (+13 pts) ; à environ 8 500 heures disponibles/an (trois postes), la production effective a gagné environ 1 100 heures.
Source des données : les enregistrements de réception sur 12 mois et d'inspection de suivi trimestrielle de l'unité, archivés chez UsedUltra et disponibles pour vérification sous NDA.
Formule de ROI qu'un responsable des achats peut appliquer lui-même :
Bénéfice annuel ≈ réduction du taux de rebut de première pièce × production annuelle × coût complet unitaire + coût de révision de broche évité + (gain de TRS en pts × heures disponibles × valeur horaire de production)
En appliquant ce cas : environ 25 500 $ de réduction de rebut + 16 700 $ de révision de broche reportée d'au moins 1 an + 1 100 heures de production gagnées — le retour de première année du système de gestion de l'état thermique dépasse 40 000 $, pour un investissement constitué uniquement de temps machine d'échauffement et d'un service de réglage de compensation.
Gestion thermique de l'usinage Mikron d'occasion : FAQ
Combien de temps dois-je échauffer un centre d'usinage Mikron d'occasion chaque jour ?
Échauffez chaque jour avant la première coupe — ne le sautez pas sur une machine d'occasion. La norme est de 25 à 30 minutes :
- La broche monte 3 000 → 6 000 → 12 000 → vitesse cible en quatre étapes, de 5 à 10 min chacune ;
- Les axes effectuent simultanément une course complète à 50 % du rapide avec oscillation des axes rotatifs ;
- Un échauffement complet est obligatoire après un arrêt de plus de 8 heures (nuit, week-ends) ; après moins de 2 heures d'arrêt, 10 minutes suffisent ;
- Terminez sur le critère de température : une température au nez de broche montant de < 1 °C sur 3 minutes consécutives signifie « chaud ». Prolongez de 30 à 50 % en hiver.
Comment activer et régler la compensation thermique (TCOMP) sur une Mikron ?
Réglez en quatre étapes (selon l'évaluation des effets thermiques ISO 230-3) :
- Faites tourner à vide pendant 60 à 90 minutes, en enregistrant les courbes d'élévation de température au nez de broche, aux écrous de vis à billes et au bâti ;
- Enregistrez l'erreur de position de l'axe Z en fonction de la température, en synchronisme avec un interféromètre laser (Renishaw XL-80) ;
- Reconstruisez la table point par point dans les paramètres de compensation TNC (Temperature Compensation / Thermal Compensation dans le menu MOD) ;
- Vérifiez à vide : la dérive thermique résiduelle doit être < 3 µm/h ; sinon, ajustez le signe et le gain du coefficient.
Remarque : la table est liée à la machine et à la configuration d'outillage spécifiques ; réajustez après tout remplacement de règle ou toute révision majeure.
Quels sont les signes avant-coureurs qu'une broche de Mikron d'occasion nécessite une réparation ?
Pour les modèles grande vitesse (famille HSM), intervenez sur la broche si l'une des conditions ci-dessous est remplie (évaluation des vibrations réf. ISO 10816-1/-3) :
- Élévation de température des roulements > 15 °C à vitesse nominale et sans récupération ;
- Vitesse de vibration de broche RMS > 1,8 mm/s, ou pics distincts au-delà de 1× (harmoniques/bandes latérales) ;
- Marques de broutage périodiques sur la surface, ou circularité Ballbar dégradée > 30 % par rapport à la référence.
Effectuez un contrôle rapide mensuel des vibrations et consignez la tendance — la tendance compte plus qu'une lecture isolée : trois mois consécutifs de RMS en hausse constituent un avertissement précoce.
À quelle fréquence faut-il recalibrer une Mikron d'occasion avec un interféromètre laser ?
Fonctionnez sur une double voie « trimestrielle + déclenchée par événement » :
- Trimestriel : positionnement et répétabilité 3 axes (interféromètre laser, ISO 230-2) ; circularité X/Y, Y/Z, Z/X (Ballbar QC20-W) ;
- Déclenché par événement : revérifiez immédiatement après remplacement de broche, réparation de vis à billes ou remplacement de règle ;
- Critères : reconstruisez la compensation de jeu et de pas si le positionnement se dégrade > 20 % par rapport à la valeur de réception ; si > 50 %, évaluez le remplacement des glissières/vis à billes — une compensation de « maintien en vie » supplémentaire n'est plus économique.
Mikron d'occasion vs Hermle vs DMG : laquelle a le coût de maintenance le plus faible ?
La logique de gestion thermique est similaire entre les trois ; les différences résident dans la profondeur de compensation et le coût des pièces :
- La commande Heidenhain de Mikron modélise la compensation thermique en détail avec une grande marge de réglage, mais les règles et les pièces de broche ont de longs délais d'approvisionnement et un coût plus élevé ;
- Hermle a une conception mature de contrôle thermique et une faible fréquence de maintenance de routine, mais les pièces dédiées du système de bridage hydraulique sont coûteuses ;
- DMG (par ex. famille DMU) dispose d'une large base installée, d'un approvisionnement facile en pièces génériques et d'une réponse de service rapide, mais la précision rotative 5 axes se dégrade et dépend davantage d'une calibration planifiée.
Décision budgétaire : si vous privilégiez la durée de vie de précision à long terme et des lots stables, le réglage de compensation de Mikron est le plus rentable ; si vous privilégiez la rapidité de réponse du service, une DMG à large base installée est plus sûre.