Relu par l'équipe d'ingénierie d'inspection d'équipement senior UsedUltra · Chris, ingénieur en chef des inspections · Publié le 2026-09-03 · Dernière mise à jour le 2026-09-03
L'essentiel : Lors de l'achat d'une machine CNC Doosan d'occasion (classe tour/centre de tournage ; désormais DN Solutions ; les anciens noms Puma/Lynx circulent encore), vérifiez cinq mesures critiques — battement de broche, précision de positionnement X/Z avec jeu, répétabilité d'indexation de tourelle, force de serrage du mandrin et essai de tournage de finition — par rapport à ces seuils d'acceptation : battement de broche ≤0,010 mm, positionnement bidirectionnel ≤0,010 mm, répétabilité d'indexation de tourelle ≤0,010 mm, perte de force du mandrin <10 % par rapport à la plaque signalétique, circularité d'essai d'usinage ≤0,010 mm. Ne négociez qu'après réussite des cinq points ; remise de 15–30 % par élément défaillant et renoncez au-delà de 2× le seuil. Instruments : interféromètre laser, comparateur à cadran avec base magnétique, manomètre hydraulique ou dynamomètre de traction de mandrin, thermomètre ; ballbar uniquement pour les variantes tour-fraiseuse à axe C/Y.
1. Pourquoi les tours Doosan d'occasion varient de 35 % en prix — mandrin et tourelle, pas le banc
Trois pièges récurrents lorsqu'un responsable achats achète une machine Doosan d'occasion — un centre de tournage Puma/Lynx :
- Le piège du « il a usiné une pièce, donc il est bon ». Le vendeur réalise une seule passe légère d'ébauche — masquant la perte de serrage du mandrin hydraulique et l'usure de l'embrayage d'indexation de tourelle, précisément les sous-systèmes qu'un centre d'usinage n'a pas. Une fois la perte de serrage mesurable, les diamètres de finition dérivent vers et au-delà de la limite IT7 ; une mauvaise indexation aléatoire de tourelle peut détruire l'outil et la pièce, et au pire endommager le mandrin ou le nez de broche — pertes de plusieurs milliers à plusieurs dizaines de milliers d'USD. Sur les bancs monoblocs en fonte de la classe Puma, la perte de précision provient généralement du desserrage de la précharge du roulement avant et des lardons de l'axe X, pas du banc.
- Les coûts cachés ne sont pas dans le prix. L'usure du roulement avant dégrade la circularité ; un dépassement de jeu X/Z transforme les épaulements et les filetages en reprises ; une indexation de tourelle bruyante signifie une réparation de turbine/came (~1 500–4 000 USD). L'historique de charge de la tourelle et du mandrin ne se lit pas sur un comparateur — ignorez-le et la révision des roulements de broche (6 000–15 000 USD) est à votre charge. Un groupe hydraulique perdant >0,5 bar en 30 minutes indique généralement une fuite de joint de tirant ou d'accumulateur — encore quelques milliers d'USD.
- Les contrats qui disent seulement « garanti de tourner » ne peuvent pas être invoqués. L'acceptation doit reposer sur un essai de tournage de finition quantifié (circularité/cylindricité/stabilité du diamètre) et sur la répétabilité d'indexation de tourelle, rédigés avant la négociation — le plus grand levier du responsable achats.
2. Procédure d'inspection sur site (étapes ordonnées)
- Lisez d'abord l'historique de la machine (avant la mise sous tension). Consignez modèle/année/numéro de série ; sur la commande FANUC (pilier du tournage Doosan : 0i-TF / série i), lisez le temps de fonctionnement cumulé, l'historique de charge de broche, l'historique des alarmes, ainsi que les types et nombres d'alarmes de tourelle/changement d'outil. Les collisions se cachent ici (alarmes de classe « surcharge tourelle », « écart de position de broche », « collision ») — filtrez avant de passer une seule heure de métrologie.
- Pré-contrôle de géométrie statique (à froid). Contrôlez au comparateur le battement du nez de broche et du cône de mandrin (côté proche) ; vérifiez le jeu des lardons/glissières X et la précharge du chariot de glissière Z ; démarrez le groupe hydraulique, relevez la pression système et effectuez un essai de maintien de 30 minutes.
- Échauffez 45–60 minutes. Montez la broche de 2 000 tr/min à la vitesse nominale de plaque signalétique (souvent 3 500–6 000 tr/min dans cette classe) plus cyclage Z/X ; mesurez la dérive thermique et écoutez au roulement avant et à la tourelle. Les relevés sans échauffement sont nuls.
- Interféromètre laser pour le positionnement et le jeu X/Z (ISO 230-2, bidirectionnel). La courbe complète d'erreur par axe — l'essai le plus coûteux et le plus décisif.
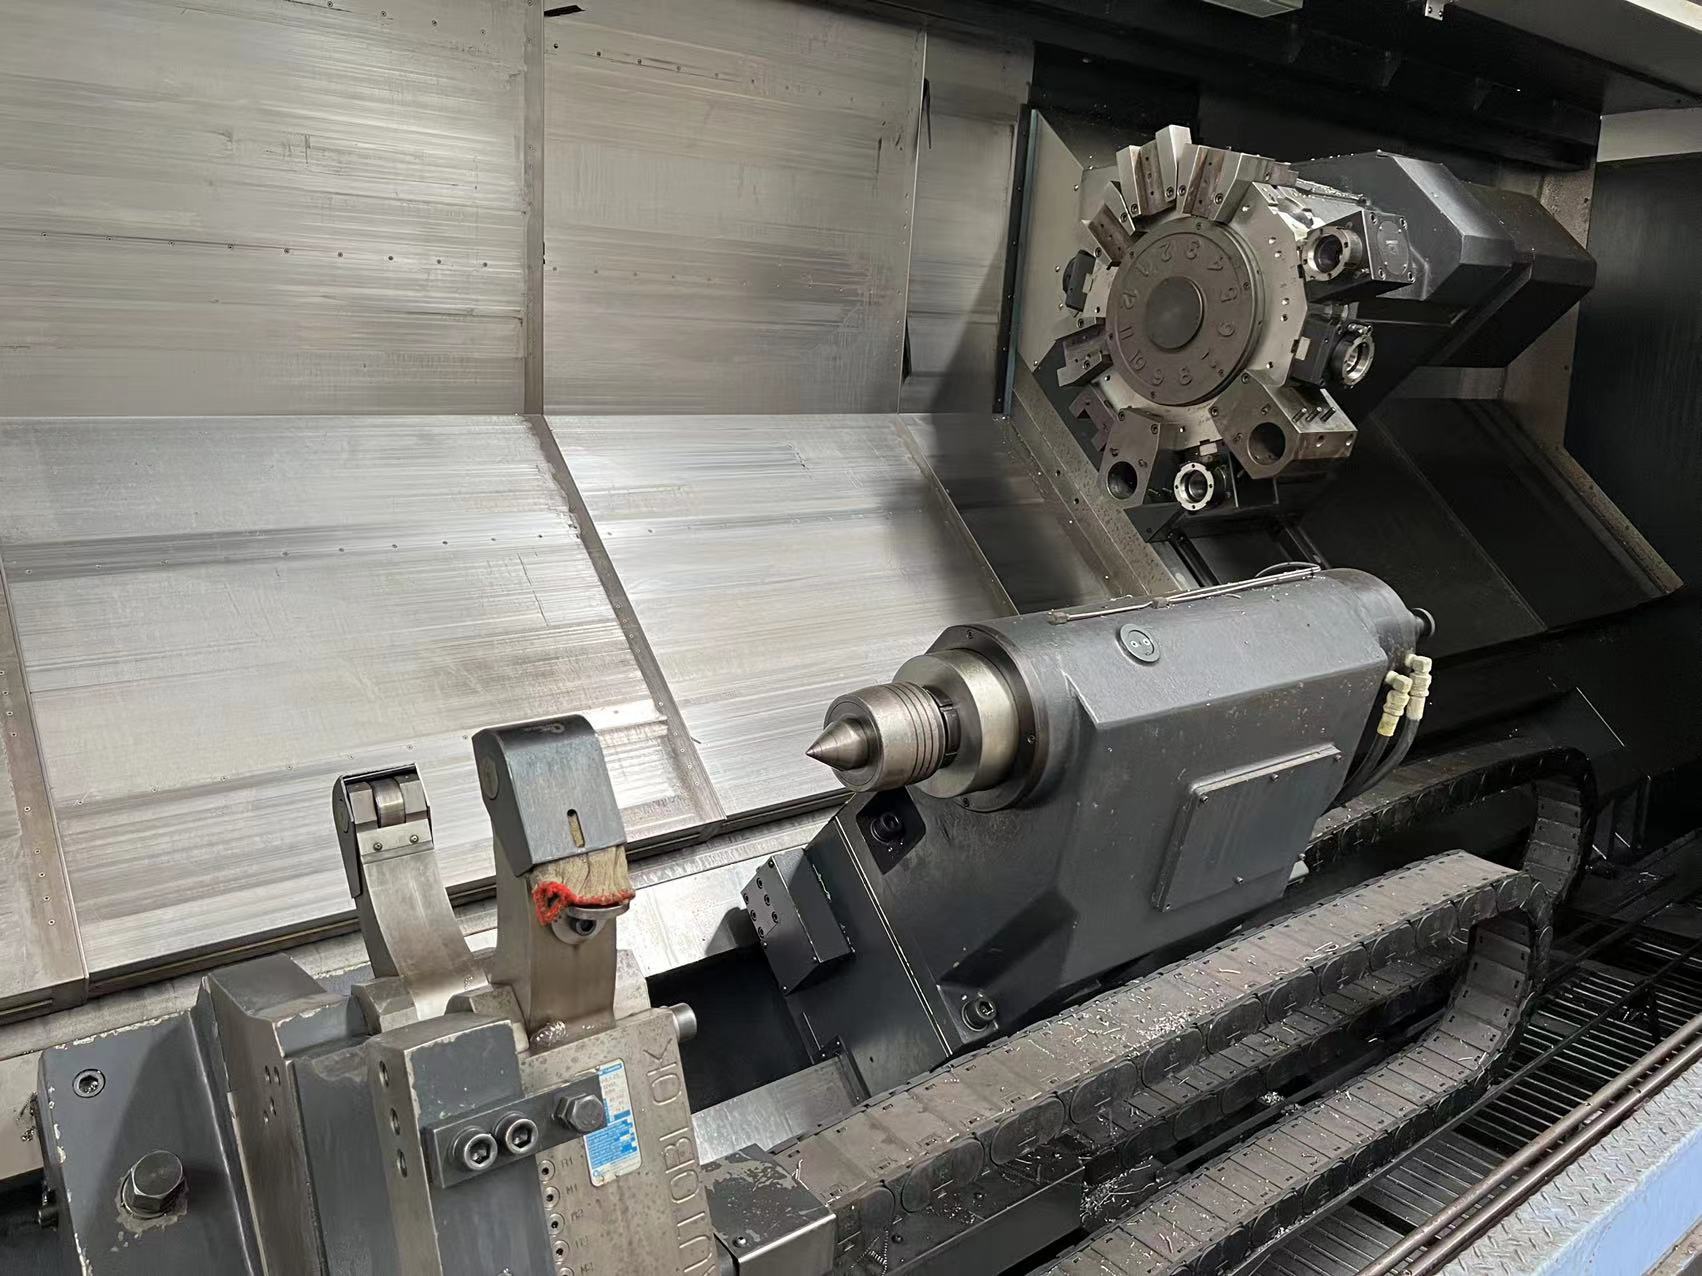
- Essai de répétabilité d'indexation de tourelle. Montez un outil de référence au poste 1, mettez un comparateur à zéro, faites cycler chaque poste de tourelle deux fois (souvent 12) et enregistrez la dispersion de battement de la pointe d'outil au retour. C'est le contrôle propre au tour que les centres d'usinage n'ont pas.
- Essai de serrage du mandrin + coupe de finition. À la pression max de mandrin de plaque signalétique (typiquement 20–30 bar), mesurez la force de traction du tirant ou le serrage avec un capteur de force par rapport à la plaque signalétique ; tournez en finition une pièce d'essai φ100×200 (plan de l'acheteur de préférence) pour la circularité, la cylindricité sur 300 mm et la constance du diamètre. Sur les tours-fraiseuses à axe C/Y, ajoutez l'indexation axe C et un essai de fraisage avec outil motorisé.
- Notez le tableau → négociez. Cochez chaque ligne ci-dessous ; convertissez chaque ligne défaillante en remise quantifiée.
3. Quelles valeurs doivent être acceptées — Tableau des seuils d'acceptation des tours Doosan d'occasion
Les lignes de positionnement et de géométrie suivent l'ISO 230-1 / ISO 230-2 ; les lignes d'indexation de tourelle, de serrage de mandrin et de maintien hydraulique sont des contrôles d'atelier et de valeurs nominales de plaque signalétique (aucun article ISO 230 ne les couvre). Toutes s'appliquent aux centres de tournage Doosan classe Puma/Lynx d'occasion (les valeurs machine neuve sont des ordres de grandeur typiques de commande usine, et non la garantie officielle d'un modèle ; vérifiez la configuration et les courses sur la plaque signalétique) :
| Élément de test | Référence machine neuve | Seuil d'acceptation occasion (mesuré) | Action |
|---|---|---|---|
| Battement radial du nez de broche / cône de mandrin (côté proche) | ≤0,005 mm | ≤0,010 mm | OK = négocier ; 0,010–0,020 = −15 % |
| Battement sur barre de 300 mm (barre d'essai serrée dans le mandrin) | — | ≤0,020 mm | Au-delà = usure du roulement avant |
| Précision de positionnement X/Z (bidirectionnelle, ISO 230-2) | ±0,005 mm | ≤0,010 mm | 0,010–0,020 = −15 % ; >0,020 = prudence |
| Répétabilité X/Z | ±0,003 mm | ≤0,005 mm | Au-delà, généralement = vis à billes/codeur |
| Jeu X / Z | — | ≤0,005 mm | Intégrer au prix un remplacement de vis à billes (2 500–3 500 USD/axe) |
| Répétabilité d'indexation de tourelle (tous les postes ×2, souvent 12, dispersion de la pointe d'outil) | ≤0,005 mm | ≤0,010 mm | 0,010–0,020 = −15 % ; >0,020 = risque came/embrayage, prudence |
| Force de serrage du mandrin (à la pression de plaque signalétique vs nominal) | nominal | perte <10 % | 10–20 % = intégrer au prix une réparation de mandrin/tirant (1 500–3 500 USD) ; >20 % = renoncer |
| Dérive thermique de broche (Z, 60 min) | <0,010 mm | <0,020 mm | Au-delà, affecte la régularité de finition |
| Circularité d'usinage de finition (pièce φ100) | ≤0,005 mm | ≤0,010 mm | Au-delà = problème de roulement/serrage combiné |
| Usinage de finition : cylindricité sur 300 mm / dispersion de diamètre sur 10 pièces | — | ≤0,020 / ≤0,015 mm | Reflète la rectitude des glissières + la stabilité thermique |
| Erreur d'indexation axe C (tour-fraiseuse uniquement) | ±0,005° | ≤0,010° | Au-delà, affecte les perçages/travaux de face circonférentiels |
| Essai de maintien hydraulique (30 min) | ≤0,3 bar | ≤0,5 bar | Au-delà = fuite d'accumulateur/joint de tirant |
Logique de décision : ne négociez qu'après réussite des cinq éléments essentiels (battement de broche, positionnement X/Z avec jeu, répétabilité d'indexation de tourelle, serrage de mandrin, précision d'usinage de finition) ; remise de 15–30 % par élément défaillant (la bande grise est négociable sur le coût de réparation plus l'immobilisation, voir FAQ) et renoncez au-delà de 2× le seuil. Les devis de même année/même modèle varient de 35 % — généralement sur ces chiffres, pas sur le banc.
Contrôles complémentaires pondérés par famille (familles de tours Doosan)
| Famille | Rôle typique en occasion | Point de contrôle supplémentaire |
|---|---|---|
| Puma (centre de tournage universel, souvent classe de mandrin 8″/10″, majoritairement série FANUC 0i-T) | Finition de pièces multiples arbres/disques, travail entre pointes sur arbres longs | Roulement avant, lardons X, mandrin hydraulique, battement de douille de contre-pointe |
| Lynx (économique/compact, orienté barres) | Travail de barres à grande cadence, lignes de cellules lean | Interface mandrin + chargeur de barres, indexation de tourelle à haute vitesse, évacuation copeaux/pièces |
| Variantes axe C / outils motorisés / contre-broche (classe LY) | Tournage-fraisage en une seule prise | Indexation axe C, embrayage d'outil motorisé, synchronisation contre-broche, alignement contre-pointe–contre-broche |
Les suffixes de configuration (outils motorisés / axe C / contre-broche / contre-pointe) sont selon la plaque signalétique ; ignorez les éléments non équipés.
4. Cas quantifié sur 12 mois (calcul illustratif, pas une annonce réelle)
Situation : un atelier de raccords pétroliers/gaziers et vannes en Asie du Sud-Est achète un Doosan PUMA GT2100 de 2019 (commande FANUC série 0i-T, 8 000 h, mandrin hydraulique, configuration 2 axes) à 62 000 USD, pour remplacer un tour à banc incliné national vieillissant.
Résultat de la négociation d'acceptation : positionnement Z sur site 0,013 mm, dispersion d'indexation de tourelle 0,012 mm (tous deux au-dessus du seuil, sous 2×), positionnement X 0,009 mm, perte de mandrin 8 % → remise en zone grise répartie selon le coût de réparation (−8 % positionnement Z, −4 % indexation de tourelle) = −12 % → 54 600 USD (≈ 7 400 USD économisés) ; le contrat ajoute une clause de re-vérification à l'arrivée : « positionnement ≤0,010 mm, dispersion d'indexation de tourelle ≤0,010 mm, circularité d'usinage de finition ≤0,010 mm / cylindricité sur 300 mm ≤0,020 mm ».
Résultats sur 12 mois (par rapport au tour remplacé) :
- Dispersion de diamètre de finition 0,032 → 0,012 mm ; rebuts 3,8 % → 0,9 % (−76 %) ;
- Zéro événement de mauvaise indexation/collision de tourelle (auparavant ~1/trimestre, chacun = 4 h d'arrêt + dommages aux composants de tourelle) ;
- Zéro événement de glissement de serrage du mandrin (auparavant 2/an, dont une éjection de pièce ayant endommagé l'outillage) ;
- Temps de réglage/compensation 13 % → 7 % (TRS ≈ +6 points) ;
- Aucune révision de broche ; ensemble embrayage d'indexation de tourelle remplacé préventivement au 7e mois selon les données d'acceptation (1 900 USD main-d'œuvre incluse, <1 jour d'arrêt) ;
- Énergie par pièce ≈ −12 % grâce à la vitesse stabilisée et à la réduction des usinages à vide ;
- ~47 000 USD de production incrémentale sur 12 mois, incluant économies de prix, rebuts évités et accidents évités → retour sur investissement ≈ 14 mois.
5. FAQ (5 questions)
Q1. Quelle est la plus grande différence entre l'inspection d'un tour CNC d'occasion et celle d'un centre d'usinage d'occasion — quels contrôles sont propres au tour ?
R. Les éléments communs sont broche/glissières/vis à billes et les essais instrumentés (interféromètre laser, dérive à chaud). Les contrôles propres au tour, à ajouter obligatoirement, sont au nombre de trois : ①répétabilité d'indexation de tourelle (dispersion de la pointe d'outil sur tous les postes, souvent 12 ; un centre d'usinage teste le changeur d'outils, pas ceci) ; ②force de serrage du mandrin et tirant (la perte hydraulique décide directement si vous pouvez tourner en finition) ; ③alignement de la douille de contre-pointe et essai de tournage (circularité/cylindricité/dispersion de diamètre). Pour les tours-fraiseuses à axe C/outils motorisés/contre-broche (classe LY), ajoutez l'indexation axe C et un essai de fraisage avec outil motorisé.
Q2. Pas de dynamomètre de traction sur site — comment juger la perte de serrage du mandrin sans celui-ci ?
R. Trois niveaux d'évaluation : ①essai de maintien — si le groupe hydraulique chute de >0,5 bar en 30 min, suspectez les joints de tirant/accumulateur ; ②coupe avec glissement — serrez la barre d'essai à la pression max de plaque signalétique et coupez avec une profondeur suffisante à vitesse moyenne ; écoutez un « glissement » et vérifiez un mouvement circonférentiel ; ③visuel — des gradins de mors de mandrin usés ou une course de tirant inférieure au nominal sont des signaux d'atténuation. Si les trois semblent bons, demandez quand même la valeur nominale de traction du tirant et rédigez une clause de re-vérification à l'arrivée ; l'acceptation formelle repose sur des données de capteur de force/manomètre.
Q3. Un « clic » ou un bruit lors de l'indexation de tourelle — que signifie-t-il, et comment mesurer la répétabilité ?
R. Un simple clic de mise en place est normal ; un raclement métal sur métal, une double indexation ou une oscillation au retour indiquent une usure de came/embrayage ou de turbine/vis sans fin. Mesurez : outil de référence au poste 1, base du comparateur sur le banc, faites cycler chaque poste deux fois (souvent 12), enregistrez la dispersion de la pointe d'outil au retour. ≤0,010 mm est conforme ; 0,010–0,020 est la zone grise (remise pour réparation) ; >0,020 = budgétez une révision du boîtier à cames (1 500–4 000 USD) et soyez prudent. Bruit plus dépassement ensemble = forte probabilité d'historique de collision du mécanisme d'indexation.
Q4. Les tours Doosan d'occasion (aujourd'hui DN Solutions) — quelle commande utilisent-ils, et qu'est-ce que cela implique pour les réparations futures ?
R. Les tours Doosan Puma/Lynx utilisent majoritairement les commandes FANUC série 0i-T et FANUC série i (unités plus anciennes : 0i-TC / 18i-T / 21i-T) — large couverture de réparation par des tiers et pièces bon marché, raison clé pour laquelle un Doosan d'occasion coûte moins cher à remettre en état que les écosystèmes fermés Mazatrol/Siemens. Mais DN Solutions (renommé depuis Doosan Machine Tools en juin 2022) dessert aujourd'hui principalement les machines neuves — confirmez par écrit le support OEM pour une unité d'occasion (plans, circuits de pièces, acceptation) au moment du devis. Les anciens noms Puma/Lynx et DN renvoient à la même lignée de machines ; l'usage important des anciens noms sur le marché de l'occasion est normal, pas un signal de contrefaçon — fiez-vous à la plaque signalétique et au numéro de série.
Q5. Qu'est-ce qui rend une clause d'acceptation par essai de tournage exécutoire dans un contrat de tour ?
R. Spécification de la pièce d'essai plus quatre éléments : ①les normes (positionnement/géométrie selon ISO 230-1/-2 ; circularité selon ISO 12181-1 et cylindricité selon ISO 12180-1) ; ②des valeurs concrètes (circularité ≤0,010 mm, cylindricité sur 300 mm ≤0,020 mm, dispersion de diamètre sur 10 pièces ≤0,015 mm, dispersion d'indexation de tourelle ≤0,010 mm) ; ③les conditions de mesure (échauffement 45–60 min, température ambiante, outillage et serrage, état de compensation, une seule prise sans correction d'outil) ; ④le remède en cas d'échec (% de remise ou retour). Ajoutez « perte de serrage du mandrin <10 % » en annexe. « Garanti de tourner normalement » n'est pas une formulation.