

Cet article est examiné par l’équipe d’inspection d’équipement senior de UsedUltra. L’ingénieur d’inspection principal Chris (12 ans dans l’évaluation d’équipements industriels d’occasion, plus de 1 500 machines CNC inspectées, dont plus de 60 machines Mikron des séries HSM/MILL) est responsable de chaque détermination technique ci-dessous. Les classifications de ligne de machines et les générations de commande sont recoupées avec le catalogue GF Machining Solutions et les spécifications typiques publiées par le fabricant ; les chiffres au niveau de l’unité doivent toujours être confirmés sur la plaque signalétique et le rapport de réception de la machine.
Publié le 2026-09-07 · Dernière mise à jour le 2026-09-07
Choisir une ligne de centre d’usinage Mikron d’occasion
Commencez par abandonner l’expression « HSM vs MILL vs U-series ». « U » n’est pas une ligne de machine. C’est un suffixe 5 axes. HSM et MILL sont les lignes, et le suffixe U (HSM 400U, XSM 600U, MILL P 800 U) indique que la machine est la version 5 axes à table inclinable d’un modèle de base. Sur le marché de l’occasion, vous choisissez parmi trois intentions d’achat. ① Finition à grande vitesse, pour électrodes en graphite et en cuivre, finition de moules en acier trempé et micro-détail : HSM 500/700 (3 axes) ou HSM 400U, XSM U, MILL S-X (5 axes), environ 30 000–42 000 tr/min avec un petit cône HSK-E et iTNC 530/TNC 640. ② Production 5 axes haute performance : la MILL P 800 U, environ 20 000 tr/min, HSK-A63, couple élevé, TNC 640. ③ 3 axes polyvalente : MILL E 800/1200 ou VCE Pro, avec des options de broche de 12 000–20 000 tr/min sur MILL E (VCE Pro plafonne près de 16 000 tr/min), vis à billes et prix d’entrée le plus bas. Faites correspondre la machine au travail. Les électrodes et la finition de micro-détail appartiennent à la ligne grande vitesse. Les grands boîtiers 5 axes simultanés et les plaques de moule appartiennent à la P 800 U. La production générale mixte au coût le plus bas appartient à MILL E ou VCE Pro. La ligne grande vitesse est aussi la plus sensible thermiquement, donc prévoyez un budget pour l’échauffement et la vérification de la broche, quel que soit votre choix.
Pourquoi les acheteurs comparent mal les centres d’usinage Mikron d’occasion
Les acheteurs de Mikron d’occasion commettent quatre erreurs récurrentes. Chacune est traitée plus loin dans ce guide avec des données, un cas ou une procédure de contrôle.
Erreur 1 : Traiter « U » comme une classe de machine
Un U 5 axes n’est pas une classe supérieure de machine par rapport à un HSM 3 axes. C’est la même broche grande vitesse et le même ensemble d’entraînement montés sur une table inclinable. Placez un HSM 400U (5 axes) à côté d’un HSM 500 (3 axes) et la différence est la cinématique, pas la classe. Certains acheteurs paient pour un U qu’ils n’utilisent jamais, parce qu’ils supposent qu’un simple HSM 700 3 axes « manque de précision de la série U ». Ce n’est pas le cas. D’autres achètent un HSM 3 axes alors que leurs pièces nécessitent en réalité un travail 5 axes, et découvrent l’écart à la première offre d’aube. La cinématique est la spécification décisive. Si vous vous trompez, le prix n’a pas d’importance.
Erreur 2 : Traiter la vitesse de broche comme un gage de qualité
42 000 tr/min sur une broche grande vitesse HSK-E40 n’est pas automatiquement une meilleure machine que 20 000 tr/min sur une broche P-series HSK-A63. Les deux se situent dans des plages de couple et de rigidité différentes pour des coupes différentes. Un chiffre élevé n’aide que si l’entraînement, le cône et la structure peuvent tenir le contour sous charge. C’est pourquoi certains modèles grande vitesse finissent proprement sur vis à billes tandis que d’autres ont besoin d’entraînements linéaires ou directs pour atteindre le même résultat. Un petit cône grande vitesse ne peut pas porter un ébaucheur lourd. Lisez les tr/min comme un indicateur de régime, pas comme un score de qualité, surtout pour l’ébauche lourde de plaques de moule 5 axes.
Erreur 3 : Supposer que chaque Mikron utilise la même commande
Le marché de l’occasion couvre trois générations de commandes. iTNC 530 apparaît sur les machines HSM/XSM héritées et les premières unités VCE. TNC 640 est standard sur MILL P, la ligne successeur S/X et les modèles MILL E U. VCE Pro porte TNC 620 ou TNC 640 selon l’année de construction, et les données publiées se contredisent, donc confirmez l’unité exacte. Si votre atelier est standardisé sur les postprocesseurs TNC 640 et que vous achetez un XSM iTNC 530 de 2008, chaque programme doit être reposté et vous héritez d’un canal de pièces plus ancien. Choisissez la commande avant de choisir la machine.
Erreur 4 : Sauter le budget de vérification thermique et de broche
Les lignes 30 000–42 000 tr/min fonctionnent avec de petites marges de précharge et sont les machines les plus sensibles thermiquement de la famille. Si vous sautez l’échauffement progressif, la dérive thermique de l’axe Z atteint 8–15 µm/h durant les deux premières heures. Un démarrage à froid directement à grande vitesse fait grimper la température des roulements de 12–18 °C et accélère la perte de précharge. Une révision de broche d’occasion coûte 14 000–28 000 US$. Sur toute unité grande vitesse, la vérification fait partie du prix d’achat, pas d’un supplément optionnel.
Comparaison des spécifications des centres d’usinage Mikron d’occasion selon l’intention d’achat
Comment lire un nom de modèle Mikron : HSM → MILL S, XSM → MILL X, et le suffixe « U »
Lisez le nom avant le prix. Les lignes de Mikron (HSM, renommée plus tard MILL S ; XSM, plus tard MILL X ; plus MILL P, MILL E et VCE Pro) sont des plateformes 3 axes ou 5 axes. GF a réalisé ce changement de marque entre 2015 et 2020. Le U final est le marqueur 5 axes (HSM 400U, XSM 400 U, MILL P 800 U, MILL S/X 400 U), ce qui signifie que la machine porte une table inclinable/rotative au lieu d’une table fixe. L’axe d’inclinaison est désigné A ou B selon le modèle et la génération. La classe compacte 400U est généralement listée avec un axe B d’inclinaison de ±110° et un axe C de 360° ; les modèles U plus grands utilisent un axe A avec différentes plages de débattement (XSM 600U oscille de −110° à +30°, MILL P 800 U +91°/−121°). Vérifiez la lettre et le débattement réels sur la fiche technique ou la plaque signalétique. Il n’existe pas de famille « MILL U » autonome dans le catalogue GF, ni de « MILL M ». Si une annonce affiche l’un ou l’autre, vérifiez le vrai modèle.
| Paramètre | Finition grande vitesse 3 axes (HSM 500 / HSM 700 ; successeur 3 axes = MILL S 500) | 5 axes grande vitesse (HSM 400U / XSM 400 U / MILL S-X 400 U) | Production 5 axes haute performance (MILL P 800 U) | 3 axes polyvalente (MILL E 800 / VCE Pro) |
|---|---|---|---|---|
| Cinématique | 3 axes (table fixe) | 5 axes (table inclinable/rotative ; classe 400U typiquement B ±110°/C 360°) | 5 axes (table inclinable/rotative ; P 800 U inclinaison +91°/−121°, rotation 360°) | 3 axes (table fixe) |
| Vitesse de broche max | 42 000 tr/min (HSM 500/700, HSK-E40) | 42 000 tr/min (HSM 400U / XSM 400 U) | 20 000 tr/min (HSK-A63) | VCE Pro : jusqu’à 16 000 tr/min (ISO/BT40) ; MILL E : options 12 000–20 000 tr/min |
| Cône / interface | Petit cône grande vitesse (classe HSK-E40) | Classe HSK-E (grande vitesse) | HSK-A63 (contact double face) | Classe ISO/BT 40 (broche conventionnelle VCE Pro) |
| Type d’entraînement | Varie selon le modèle — ne pas supposer (voir note sur l’entraînement) | Varie selon le modèle : XSM 400 U : avance par vis à billes ; HSM 400U LP (2010+) et MILL X 400 U actuelle : entraînement linéaire/direct — vérifier par unité | Avance X/Y/Z : confirmer par machine ; inclinaison/rotation B/C : moteurs couple directs | Vis à billes (documenté sur MILL E 800/1200 et VCE Pro) |
| Génération de commande | iTNC 530 (ère HSM) ; TNC 640/TNC 7 sur successeur S/X | iTNC 530 (ère HSM/XSM, par ex. unités 2008) ; TNC 640/TNC 7 sur S/X U | TNC 640 (aussi TNC 7 / Siemens sur les actuelles) | VCE héritée : TNC 426/iTNC 530 ; VCE Pro actuelle : TNC 620 ou 640 (données contradictoires — confirmer) ; MILL E U : TNC 640 |
| Courses typiques (mm) | HSM 500 : X500 / Y450 / Z350 ; HSM 700 : X700 / Y550 / Z450 (ancien) ou X700 / Y600 / Z500 (2012+) — confirmer la construction | XSM 400 U : X400 / Y240 / Z350 | P 800 U : X/Y/Z 800 / 800 / 550 | Classe VCE 1000 : X/Y/Z 1 020 / 560 / 600 |
| Puissance / couple de broche | Régime grande vitesse, faible couple (orientation finition) | Régime grande vitesse, faible couple | Couple élevé (couple nominal ~120 N·m sur P 800 U, ~36 kW) | Modéré (classe VCE 1000 : ~12–16 kW) |
| Précision de positionnement (typique) | Boucle fermée par règle ; par ex. HSM 700 (unité 2016) : ±0,006 mm positionnement / ±0,003 mm répétabilité selon ISO 230-2 — vérifier par unité | Identique à gauche | Chiffres GF publiés de process/cycle sur 24 h ±2–4 µm (revendications de fiabilité de process, pas précision d’axe ISO 230-2) — vérifier la précision d’axe par unité | Vérifier selon ISO 230-2 — aucune valeur publiée cohérente entre les annonces VCE |
| Idéal pour | Électrodes graphite/cuivre, finition d’acier trempé (45–55 HRC), micro-détail, parois minces | Électrode 5 faces, noyaux de moule sculptés, finition d’aubes à haut régime | Grand 5 axes simultanés : boîtiers, plaques de moule, structures aérospatiales, ébauche-finition lourde | Travaux généraux de boîtes/tôles, acier et aluminium, entrée de budget, moins sensible thermiquement |
| Point de vigilance marché de l’occasion | Heures de broche + gestion thermique ; état du cône ; génération de commande | Idem + vérifier le jeu des axes B/C et les verrouillages d’inclinaison ; budget de révision de broche grande vitesse | Vérifier que le régime couple-vitesse correspond à vos ébaucheurs ; disponibilité de l’outillage HSK-A63 | Coût d’entrée le plus bas ; confirmer la vitesse de broche réelle, pas le nom de famille |
Les valeurs ci-dessus sont des chiffres typiques publiés par le fabricant, plus la base de classification des dossiers d’inspection UsedUltra. Une machine d’occasion spécifique peut différer selon l’année de construction et les options. Confirmez chaque chiffre sur la plaque signalétique et demandez le rapport d’interféromètre laser (ISO 230-2) avant de vous engager. La génération de commande est la surprise la plus courante sur les unités d’occasion, donc demandez le modèle exact de commande et la version logicielle dans l’annonce.
Ce que « U » signifie sur un Mikron d’occasion
Le suffixe U est le caractère le plus mal interprété dans les annonces de Mikron d’occasion. Dans la famille HSM grande vitesse, un modèle U tel que le HSM 400U (5 axes) partage la même broche grande vitesse et le même ensemble d’entraînement que ses frères 3 axes comme le HSM 500. Le U ajoute simplement une table inclinable/rotative afin que la pièce puisse être inclinée et tournée. Sur la classe compacte 400U, l’axe d’inclinaison est couramment un axe B avec inclinaison ±110° plus un axe C de 360°. Les modèles U plus grands désignent l’axe d’inclinaison A avec une plage de débattement différente (le XSM 600U oscille de −110° à +30°), donc vérifiez la fiche technique. Le U n’augmente pas la vitesse de broche, la classe de précision ni la rigidité. Quand un U 5 axes coûte plus cher qu’une machine 3 axes de la même famille, l’argent supplémentaire achète la cinématique : deux axes rotatifs, leurs servomoteurs et leurs règles. Inversement, un U 5 axes utilisé uniquement pour du travail 3 axes est du capital dormant, deux axes et leur maintenance ne faisant rien.
Règle de décision : comptez les axes dont la pièce a réellement besoin. Les électrodes, micro-noyaux et finitions d’acier trempé réalisés en positionnement 3 axes sont corrects sur un HSM ou MILL S grande vitesse 3 axes. Les pièces qui nécessitent un accès 5 faces ou une inclinaison simultanée, comme les aubes, les noyaux sculptés et les orifices inclinés, appartiennent à un modèle U. Vérifiez les axes B/C avec un ballbar, pas seulement les axes linéaires.
HSM/XSM grande vitesse vs MILL P : deux régimes couple–vitesse pour des coupes différentes
La séparation ici est la broche, le cône et l’ensemble d’entraînement, pas la marque.
- Ligne grande vitesse (HSM, XSM, MILL S/X). Vitesse de broche élevée, 30 000–42 000 tr/min, sur un petit cône HSK-E conçu pour la finition à faible couple. La force de coupe par passe reste délibérément faible ; la précision et l’état de surface viennent de la vitesse et de la dynamique d’entraînement plutôt que de la charge copeau. Le type d’entraînement n’est pas uniforme dans la famille, donc ne l’inférez pas du nom. Un XSM 400U compact (ère 2008) est documenté avec des axes d’avance X/Y à vis à billes, tandis que le XSM 600U plus grand et la génération MILL X actuelle utilisent des moteurs linéaires ou des entraînements directs. Cette ligne est le mauvais outil pour dégrossir des plaques d’acier de 800 mm.
- MILL P 800 U (production haute performance). Environ 20 000 tr/min sur un cône HSK-A63 à contact double face, une broche à couple élevé (couple nominal d’environ 120 N·m, classe 36 kW) et des axes d’avance robustes sur une structure plus rigide. Les données publiées n’indiquent pas le type d’entraînement d’avance X/Y/Z, donc confirmez-le sur la machine ; les axes d’inclinaison et de rotation B/C utilisent des moteurs couple directs. GF positionne la P 800 U comme son vaisseau amiral 5 axes, face aux Hermle C 400, DMG DMU 80P et Mazak Variaxis i-700, pour l’ébauche et la finition en un seul montage de boîtiers, plaques de moule et structures aérospatiales.
Logique de sélection. Pour la finition grande vitesse de micro-détail, la capacité de couple au-dessus d’environ 20 000 tr/min reste inutilisée, et une machine grande vitesse plus petite tourne plus vite et moins cher. Pour le travail 5 axes sur grandes pièces qui doit ébaucher et finir en un seul montage, le couple de la série P et la rigidité HSK-A63 décident ; une machine grande vitesse cale dans l’ébaucheur. « 42 000 tr/min » n’est pas universellement meilleur. C’est un régime différent.
Entraînements à moteur linéaire vs à vis à billes
- Les entraînements de la famille grande vitesse ne sont pas uniformes. Vérifiez chaque unité. Un XSM 400U compact (ère 2008) a des axes d’avance X/Y à vis à billes, documenté dans les journaux de maintenance machine. Le XSM 600U plus grand fonctionne avec des moteurs linéaires ou des entraînements directs sur ses axes, tout comme la génération MILL X actuelle. Les types d’entraînement des HSM 400U/500 classiques (pré-LP) sont largement non vérifiés dans les données des revendeurs ; une fiche technique de HSM 500 liste des vis à billes, tandis que la génération LP (à partir de 2010) est documentée comme entraînement direct linéaire. Les axes linéaires et à entraînement direct n’ont pas de jeu de vis à billes à compenser, mais ils sont sensibles à l’état des glissières, de la règle et thermique. Les axes grande vitesse à vis à billes développent du jeu avec les heures. Confirmez le type d’entraînement à partir de la nomenclature ou de l’inspection plutôt que du nom de famille.
- MILL E 800/1200 et VCE Pro sont des machines à vis à billes documentées. Elles supportent le couple et sont peu coûteuses à entretenir, mais le jeu et l’usure de la vis mère augmentent avec les heures et nécessitent un contrôle ballbar et interféromètre laser. Le type d’entraînement d’avance X/Y/Z de la MILL P n’est pas indiqué dans les données publiées, donc confirmez par machine.
Pour une unité d’occasion, demandez quel mode de défaillance vous devez vérifier, pas quel entraînement est meilleur. Sur une machine grande vitesse linéaire ou à entraînement direct, vérifiez l’état de la règle, la précharge des glissières et exécutez un cycle thermique ; les heures de broche et un relevé d’échauffement à démarrage à froid comptent le plus. Sur une machine à vis à billes, exécutez la circularité au ballbar (les pics d’inversion signifient du jeu), vérifiez le jeu axial de la vis mère et vérifiez la répétabilité de positionnement selon ISO 230-2.
iTNC 530 vs TNC 640 : compatibilité des commandes
Les Mikron d’occasion couvrent trois générations de commandes.
- iTNC 530. La commande héritée de l’ère HSM/XSM, confirmée sur les unités HSM 400U et XSM 400 U de 2008, et sur les machines VCE antérieures. Mature et largement prise en charge, mais avec un canal de pièces et de logiciels plus ancien.
- TNC 640. Standard sur MILL P (y compris la P 800 U), la génération successeur S/X et les modèles MILL E U.
- La propre ligne VCE Pro. Porte TNC 620 ou TNC 640 selon l’année de construction. Les données publiées se contredisent, donc confirmez la commande exacte sur la machine.
Avant d’acheter : confirmez le modèle exact de commande et la version logicielle sur la plaque signalétique. Vérifiez que votre postprocesseur CAM et le jeu de cycles conversationnels Heidenhain de la machine correspondent ; reposter une bibliothèque de programmes héritée vers une nouvelle commande représente un coût réel. Sur les unités iTNC 530, confirmez la disponibilité des pièces détachées et du support à distance auprès du vendeur. Pour un atelier standardisé sur TNC 640, cette compatibilité vaut souvent une prime de prix.
Vérification thermique : une broche grande vitesse est un système thermique
Les broches Mikron grande vitesse (30 000–42 000 tr/min) fonctionnent avec de petites marges de précharge et dépendent d’un refroidissement par huile et d’un échauffement progressif. La physique est la dilatation thermique linéaire. Prenez la broche, le porte-outil et la chaîne d’outils à environ 300 mm de longueur effective, une construction mixte aluminium/acier avec un α effectif proche de 15×10⁻⁶/°C. Un ΔT de 10 °C à lui seul allonge la pointe d’outil d’environ 45 µm. La règle de verre ne peut pas voir cette erreur car elle se situe sous la broche. Sur une machine d’occasion avec précharge usée, la chaleur de frottement est plus élevée et le problème s’aggrave. Prévoyez une routine d’échauffement jugée par la température plutôt que par un temps fixe, demandez une courbe de cycle thermique à vide de 90 minutes à la réception, et considérez une révision de broche de 14 000–28 000 US$ comme le coût d’une erreur sur ce point.
Protocole de réception UsedUltra : preuves vérifiables sur un Mikron d’occasion
| Élément d’inspection | Méthode / instrument | Critère d’acceptation sur un Mikron d’occasion |
|---|---|---|
| Positionnement et répétabilité des axes linéaires | Interféromètre laser (Renishaw XL-80), selon ISO 230-2 | Dégradation vs valeur d’usine ≤20 % ; indiquer la norme dans le rapport |
| Circularité / jeu (axes linéaires) | Ballbar (Renishaw QC20-W) | Aucun jeu à pic d’inversion au-delà des limites ; noter par axe |
| Axes de table inclinable B/C | Tests d’arc au ballbar sur axes rotatifs | Jeu d’inclinaison/rotation dans les limites ; verrouillages et bridages s’engagent proprement |
| Santé de broche | Relevé d’heures de broche + analyseur de vibrations (réf. ISO 10816-1/-3) | RMS <1,8 mm/s, aucun pic au-delà de 1× ; heures cohérentes avec l’état du cône/faux rond |
| Stabilité thermique | Cycle thermique à vide de 90 min | Dérive Z converge <5 µm ; élévation du nez de broche <15 °C et récupérable |
| Cône de broche / tirant | Visuel + test de force du tirant | Aucune piqûre/rayure sur cône HSK-E/HSK-A |
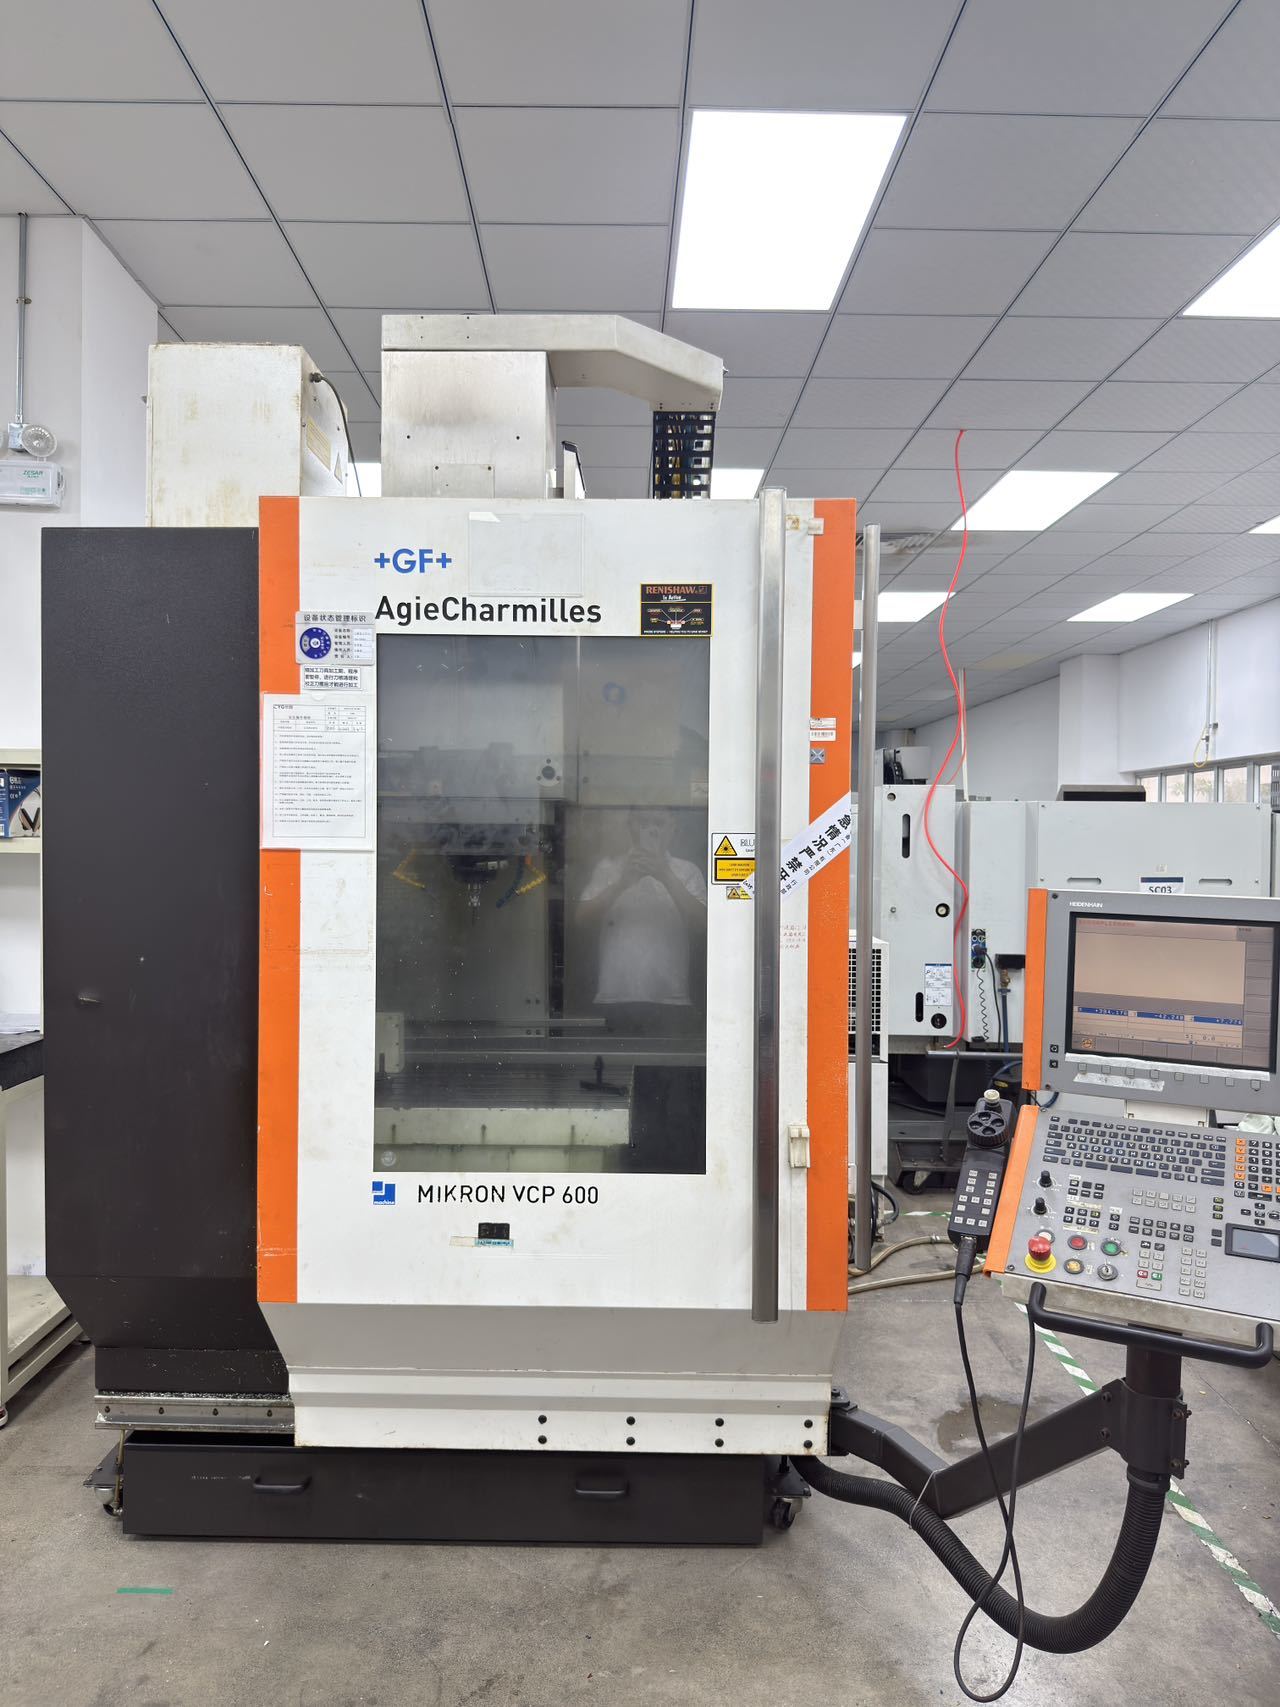
Exemple réel en stock : Mikron VCP 600 (unité en direct sur usedultra.com)
Pour voir ce guide appliqué à une machine que vous pouvez inspecter aujourd’hui, un Mikron VCP 600 centre d’usinage vertical est en direct dans l’inventaire UsedUltra — voir la machine et son annonce. Il est actuellement la seule unité MIKRON en stock sur la page de marque UsedUltra MIKRON ; à mesure que de nouvelles unités arrivent de nos canaux d’approvisionnement japonais et suisses, cette page est l’endroit où l’inventaire MIKRON en direct est affiché.
VCP est une ligne suisse de précision distincte des familles HSM/MILL comparées ci-dessus : lancée vers 1999 dans la famille Futura de Mikron AG Nidau (une ligne distincte, pas un VCE renommé), un vertical 3 axes avec broche Step-Tec (20 000 tr/min standard ; la variante HS offre une vitesse plus élevée), base en béton polymère et interface HSK-A63 — destiné aux travaux d’atelier et d’outillage/moules dans la gamme conventionnelle à HSC. Ne la confondez pas avec les lignes HSM/MILL S grande vitesse : c’est un vertical de précision 3 axes, donc la règle « comptez les axes dont vous avez besoin » dit qu’une machine à table fixe de cette classe est le bon choix, sauf si vos pièces nécessitent réellement 5 axes
| Paramètre | Valeur listée (cette unité) | Base |
|---|---|---|
| Modèle / type | Mikron VCP 600, centre d’usinage vertical | Annonce en direct |
| Année / origine | 2008 / Suisse (Mikron AG Nidau) | Annonce en direct. Réserve : les unités VCP publiquement documentées vont jusqu’en 2007 (VCP 800) — confirmer l’année sur la plaque signalétique |
| Commande | Heidenhain iTNC 530 | Annonce en direct + sources revendeur |
| Broche | Step-Tec | Annonce en direct + sources fabricant/revendeur |
| N° de série | 107.30.98:915 | Annonce en direct (signification non décodable publiquement — vérifier sur la plaque signalétique) |
| Puissance connectée / poids machine | 16 kW / 6 500 kg | Annonce en direct ; correspond aux données revendeur |
| Temps de traitement | 1 423 h | Annonce en direct |
| Courses X/Y/Z | 600 / 450 / 450 mm | Recoupement revendeur/fabricant (non imprimé sur la page d’annonce) |
| Table | 850 × 530 mm, charge max 400 kg | Recoupement revendeur/fabricant |
| Magasin d’outils | 30 | Recoupement revendeur/fabricant |
| Précision de positionnement | Non publiée — vérifier selon ISO 230-2 à la réception | Aucune valeur source trouvée |
Résultats terrain sur 12 mois : atelier d’électrodes sur HSM 3 axes vs atelier de mécanique sur P 5 axes
Cas A — un atelier de moules à électrodes graphite reste sur HSM 3 axes grande vitesse. Un producteur d’électrodes en graphite et en cuivre pour moules automobiles utilisait un VMC général léger. La finition des électrodes était lente et la poussière de graphite usait le joint de broche. L’atelier est passé à un Mikron grande vitesse 3 axes d’occasion (ligne HSM, classe 42 000 tr/min, petit cône HSK-E). La finition du graphite est passée de deux passes à une :
| Opération (électrode typique) | Ancien VMC général | Mikron grande vitesse d’occasion | Changement |
|---|---|---|---|
| Passes de finition | 2 passes / 45 min | 1 passe / 24 min | -47% |
| État de surface | Ra 1,6, reprise manuelle nécessaire | Ra 0,4–0,8 direct | reprise éliminée |
| Durée de vie outil (micro-outils) | écaillage à avance plus élevée | +35% | vibration réduite |
Mesuré sur 12 mois : temps de finition en baisse de 47 %, reprise manuelle éliminée, durée de vie des micro-outils en hausse de 35 %, et arrêts pour joint de broche disparus. L’atelier n’a pas acheté de U 5 axes, car aucune électrode ne nécessite d’usinage simultané incliné. Ce choix a économisé le capital et l’entretien de deux axes rotatifs.
Cas B — un atelier de boîtiers et plaques de moule 5 axes choisit le régime de couple. Un atelier usinant de grands boîtiers en aluminium et des plaques de moule en acier, avec des pièces nécessitant un accès 5 faces et des caractéristiques 5 axes simultanés, a comparé un 5 axes grande vitesse d’occasion à un 5 axes de production haute performance (classe MILL P 800 U, 20 000 tr/min, HSK-A63, broche à couple élevé). Pour les ébaucheurs acier coupant en profondeur, le petit cône grande vitesse ne peut pas tenir la charge copeau ; le couple de la série P et le cône HSK-A63 à contact double face la supportent. Après 12 mois, l’atelier a rapporté une profondeur de passe d’ébauche multipliée par 2, un temps d’ébauche réduit d’environ 40 %, et aucune erreur de reconfiguration car la finition 5 axes était réalisée en un seul montage. L’acheteur affirme que la prime par rapport à un U grande vitesse a été rentabilisée en moins de 12 mois sur le seul débit d’ébauche.
Les deux cas sont des résultats représentatifs rapportés par des clients et archivés par l’équipe UsedUltra. Les résultats réels dépendent de la gamme de pièces, de l’outillage et de l’état de la machine. Les rapports individuels des machines sont disponibles sur demande. Aucun cas n’affirme qu’une ligne est la meilleure pour tout le monde ; chaque atelier a choisi la ligne correspondant à son opération dominante.
Cas C — une vraie machine pour appliquer ce cadre. Plutôt qu’un rapport client rétrospectif, vous pouvez appliquer dès maintenant le cadre de décision à une machine de l’inventaire UsedUltra : le Mikron VCP 600, 2008, Suisse. C’est un vertical 3 axes à broche Step-Tec (iTNC 530, HSK-A63, environ 16 kW, 6 500 kg, 1 423 h), un vertical de précision à table fixe plutôt qu’un U 5 axes. Pour un acheteur dont le travail est des électrodes 3 axes et de la finition de moule, la cinématique correspond, donc il n’y a aucune raison de payer la prime 5 axes. Pour quiconque dont les pièces nécessitent réellement 5 axes simultanés, le VCP 600 est la mauvaise classe quel que soit son état. Son dossier de réception (rapport interféromètre laser ISO 230-2 et contrôle de broche) est disponible sur demande.
FAQ : Acheter des centres d’usinage Mikron d’occasion — sélection, vérification et commandes
Q1. Que signifie réellement le « U » dans Mikron HSM 400U / XSM 600U / MILL P 800 U — un modèle ou une classe ?
R : C’est un marqueur cinématique 5 axes, pas une ligne ni une classe de machine. La machine de base porte une table inclinable/rotative au lieu d’une table fixe, ce qui permet le travail 5 faces et 5 axes simultanés. Sur la classe compacte 400U, l’axe d’inclinaison est généralement un axe B avec inclinaison ±110° plus un axe C de 360° ; les modèles U plus grands le désignent A avec différentes plages (le XSM 600U oscille de −110° à +30°), donc vérifiez la fiche technique. La même famille existe aussi en modèle 3 axes à table fixe sans le U. Il n’existe pas de famille « MILL U » autonome ; MILL est l’ombrelle de marque. Choisissez U seulement si vos pièces nécessitent un usinage incliné ou 5 axes simultanés. Sinon, vous payez deux axes rotatifs, leurs règles et leur entretien sans les utiliser.
Q2. Mikron HSM (grande vitesse) vs MILL P — lequel est le meilleur achat d’occasion pour le travail de moule ?
R : Ils servent différentes opérations de moule. Décidez par régime de coupe, pas par marque.
- Électrodes, micro-détail, finition d’acier trempé (45–55 HRC). Utilisez la ligne grande vitesse (HSM/XSM/MILL S-X, environ 30 000–42 000 tr/min, petit cône HSK-E, entraînements à moteur linéaire ou à vis à billes selon le modèle). Faible couple, avance élevée, finition fine.
- Grandes plaques de moule et boîtiers nécessitant ébauche et finition 5 axes simultanés en un seul montage. Utilisez la MILL P 800 U haute performance (20 000 tr/min, HSK-A63 contact double face, couple d’environ 120 N·m). Charge copeau et couple élevés. Confirmez le type d’entraînement d’avance sur la machine.
- Production générale mixte à budget. Utilisez MILL E ou VCE Pro (options de broche 12 000–20 000 tr/min sur MILL E ; VCE Pro jusqu’à environ 16 000 tr/min ; vis à billes, coût d’entrée le plus bas).
Règle empirique : au-dessus d’environ 20 000 tr/min, la machine optimise la finition, pas l’enlèvement de matière. Faites d’abord correspondre l’opération.
Q3. Un Mikron 5 axes d’occasion (modèle « U ») est-il automatiquement « meilleur » qu’un Mikron 3 axes grande vitesse d’occasion ?
R : Non. Le U est une amélioration cinématique, pas une amélioration de classe. Comparez sur trois points.
- Cinématique. Le U ajoute des axes d’inclinaison et de rotation. Sur la classe 400U, c’est couramment un axe B d’inclinaison de ±110° et un axe C de 360° ; les modèles plus grands utilisent un axe A avec différentes plages. C’est toute la différence. Cela n’augmente pas la vitesse de broche ni la classe de précision.
- Régime d’exploitation. Un HSM 3 axes et son frère U partagent le même monde de broche grande vitesse et d’entraînement (classe HSM, environ 42 000 tr/min sur les unités de l’ère 2008, iTNC 530). Même sensibilité thermique, mêmes besoins de vérification. Évaluez le U comme plus d’axes, pas plus de précision.
- Vérification par unité. Vérifiez les courses, les heures de broche, la version logicielle de commande, l’état des règles et le jeu d’inclinaison/rotation avec un ballbar. Choisissez U seulement si les pièces nécessitent un travail 5 faces ou 5 axes simultanés.
Q4. Une commande iTNC 530 plus ancienne (ère HSM/XSM 2008) est-elle un obstacle sur un Mikron d’occasion ?
R : Pas en soi. C’est une décision de compatibilité. Vérifiez trois choses.
- Correspondance du postprocesseur. Si votre CAM et votre bibliothèque de programmes ciblent TNC 640, reposter des programmes hérités représente un coût réel. Si vous utilisez déjà iTNC 530 ailleurs, une unité iTNC 530 peut en fait être un plus.
- Pièces et support. Confirmez avec le vendeur que les pièces détachées et le support à distance sont disponibles pour cette version exacte d’iTNC 530.
- État, pas âge de la commande. Une unité iTNC 530 avec des résultats ISO 230-2 vérifiés et un relevé thermique propre peut surpasser une machine négligée avec une commande plus récente. Évaluez la machine entière, puis décotez seulement si une incompatibilité de génération de commande force une reprise.
Q5. Comment vérifier la broche d’un Mikron grande vitesse d’occasion avant l’achat — et pourquoi l’échauffement est-il si important ?
R : Trois contrôles. La broche 30 000–42 000 tr/min est le sous-système le plus coûteux et le plus sujet aux défaillances.
- Heures de broche, cône, tirant. Confirmez que les heures sont cohérentes avec l’état du cône et du faux rond. Inspectez le cône HSK pour piqûres ou rayures. Une révision coûte 14 000–28 000 US$, donc budgétez-la dans le prix plutôt que de la découvrir après livraison.
- Vibration et thermique. Exécutez un contrôle de vibration selon ISO 10816-1/-3 (RMS inférieur à 1,8 mm/s) et un cycle thermique à vide de 90 minutes. La dérive Z doit converger sous 5 µm et l’élévation du nez de broche sous 15 °C. Un démarrage à froid de 0 à 42 000 tr/min fait grimper la température des roulements de 12–18 °C et accélère la perte de précharge.
- Protocole d’échauffement. Attendez-vous à un échauffement progressif (broche montant par paliers de 3 000 tr/min jusqu’à la vitesse d’exploitation, axes parcourant toute la course) avant production, jugé par un critère de température (moins de 1 °C de variation sur 3 minutes) plutôt que par un temps fixe. Si le vendeur n’a aucun relevé thermique, considérez la machine comme thermiquement non vérifiée et évaluez le prix en conséquence.