

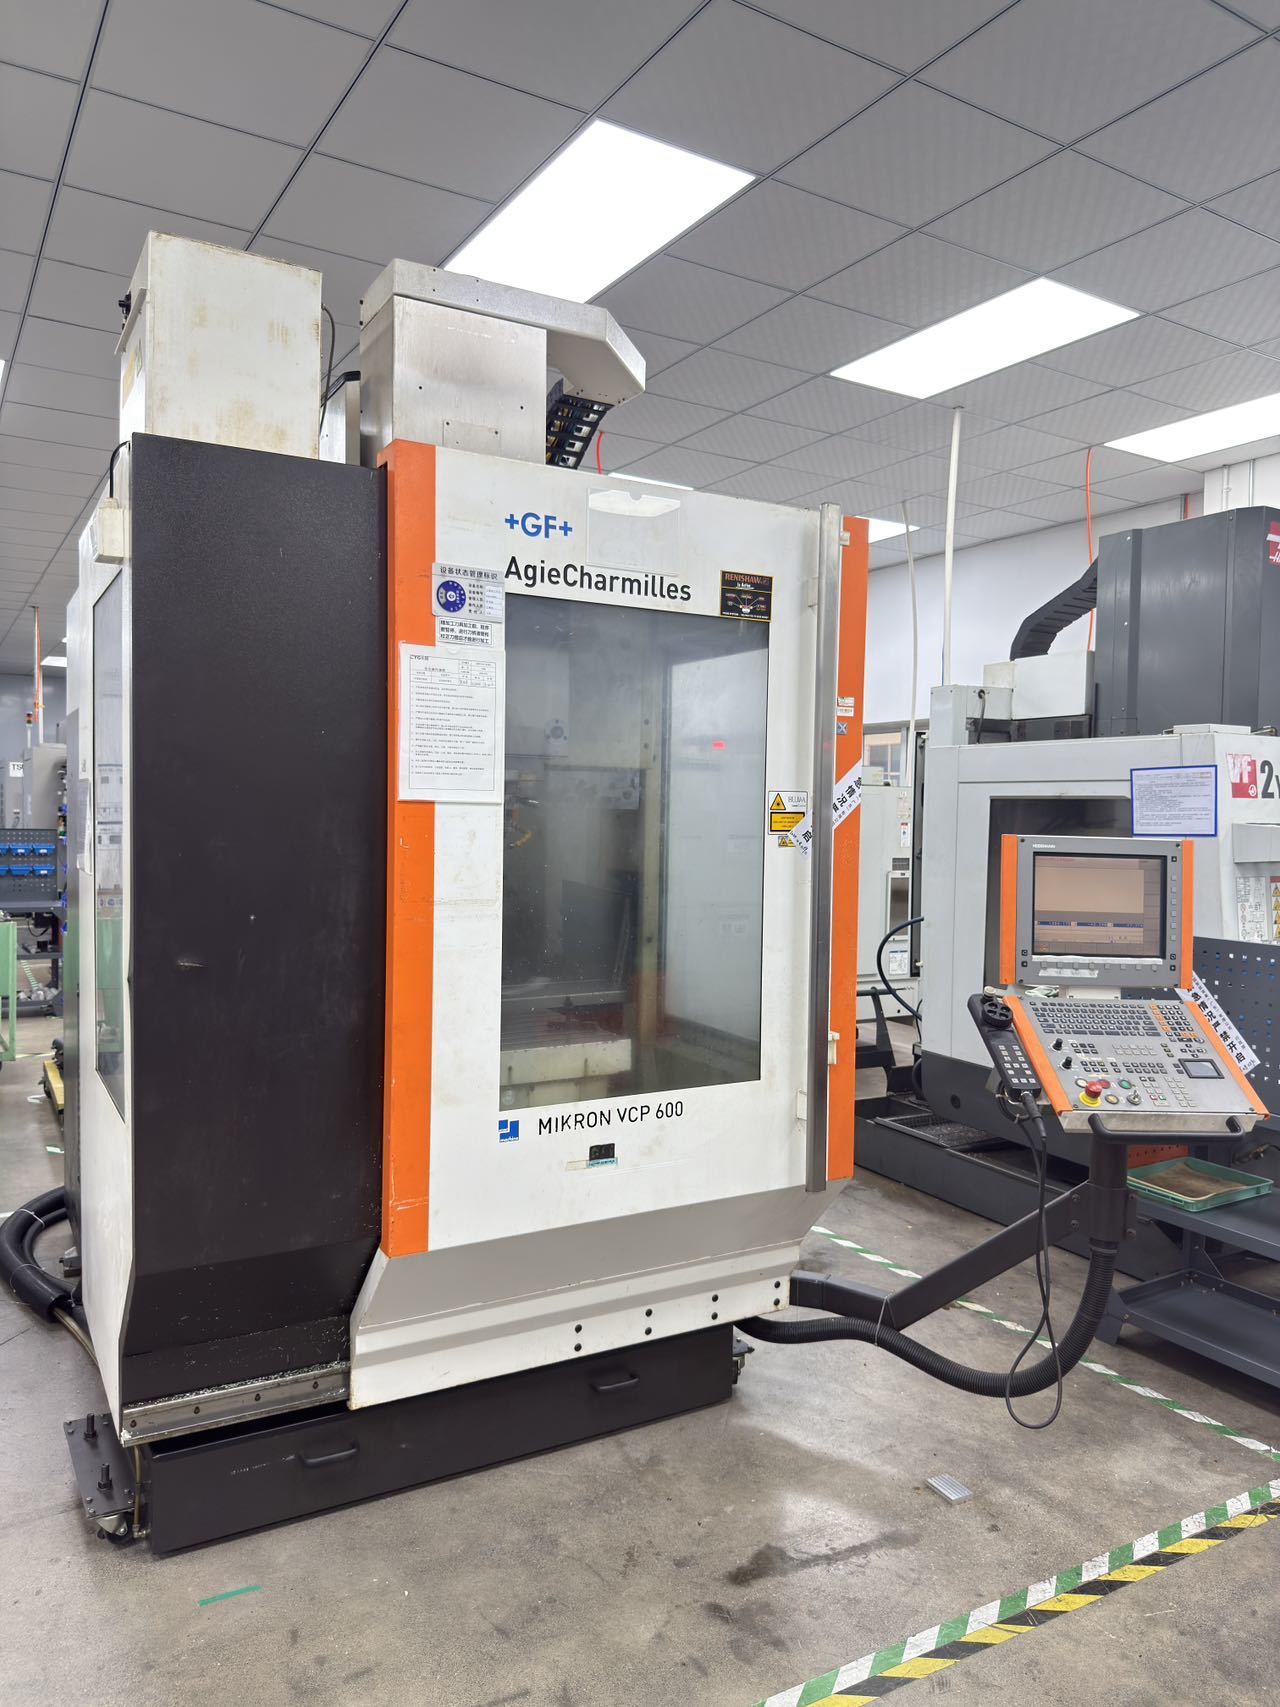
Este artículo es revisado por el Equipo de Inspección de Equipos Usados de UsedUltra. Ingeniero líder de inspección Chris (12 años en tasación de equipos industriales usados, más de 1.500 máquinas CNC inspeccionadas, incluidas más de 200 unidades Makino, Mori Seiki, YASDA y Haas y más de 60 máquinas de las series Mikron HSM/Mill). Los métodos de gestión térmica y metrología aquí descritos provienen de los registros de inspección archivados del equipo.
Mikron usado: la vida de precisión depende de combinar un calentamiento escalonado con compensación de deformación térmica. Un calentamiento gradual de 20–30 minutos antes del primer corte (husillo 3.000 → 12.000 rpm, recorrido completo de los ejes), más refrigeración por aceite a temperatura constante y ajuste de la compensación térmica iTNC, reduce la deriva térmica del eje Z de 8–15 µm/h a menos de 3 µm/h, eleva la tasa de aprobación de la primera pieza a 99 %+ y aumenta el OEE en 8–13 puntos porcentuales.
Puntos clave de un vistazo:
- Realice un calentamiento escalonado diario de 25–30 minutos antes del primer corte y use el criterio de temperatura (aumento de la nariz del husillo <1 °C en 3 min), no un tiempo fijo; extiéndalo 30–50 % en invierno.
- La cadena térmica husillo–portaherramientas–herramienta–pieza está fuera del lazo cerrado de la regla de vidrio; solo el calentamiento más el ajuste de TCOMP mantiene la deriva del eje Z por debajo de 3 µm/h.
- Compre con el comprobante, no con la promesa: exija un informe de posicionamiento ISO 230-2 y una curva de ciclo térmico de 90 minutos en la aceptación.
- Con los tres elementos implementados, espere: aprobación de primera pieza ≥99 %, aumento de temperatura del rodamiento del husillo <5 °C y OEE +8–13 puntos porcentuales.
Por qué omitir el calentamiento perjudica la precisión: el costo real de la deriva térmica en máquinas Mikron usadas
Los gerentes de compras caen sistemáticamente en tres trampas, y cada una quema dinero directamente:
- El mecanizado en arranque en frío causa chatarra de lote en las primeras dos horas del turno. Después de un apagado durante la noche, el husillo, las guías y los husillos de bolas están a temperatura ambiente. Al cortar directamente en frío, la deriva del eje Z alcanza 8–15 µm/h durante las primeras 1–2 horas. Para piezas con tolerancia de ±0,008 mm, eso significa que las primeras piezas y las piezas iniciales del lote se desechan. Con una tasa de producción de 10.000 piezas/año y 40 % de la producción en el turno temprano, las pérdidas mensuales por chatarra suelen ascender a $1.400–$2.800, y la parte más costosa suele descubrirse en la inspección final, no la chatarra en sí: el retrabajo consume horas de máquina y arriesga incumplimientos de entrega.
- Llevar el husillo a plena velocidad en frío es «quemar» la vida del husillo. Los husillos Mikron HSM funcionan a 30.000–42.000 rpm con un margen limitado de precarga del rodamiento. Un arranque a alta velocidad en estado frío dispara la temperatura del rodamiento 12–18 °C, acelerando la pérdida de precarga y la excentricidad radial. La reconstrucción de un husillo usado cuesta $14.000–$28.000, lo que efectivamente cancela el valor residual de la máquina. Más insidioso: el daño temprano del rodamiento (picaduras, desprendimiento de la pista) no aparece inmediatamente en la superficie mecanizada; cuando aparecen marcas de chatter, el husillo ya pasó el punto de no retorno.
- Los equipos de mantenimiento se ocupan de «aceite, agua, aire», pero ignoran la gestión del estado térmico. Muchos equipos consideran el calentamiento una pérdida de tiempo. La utilización parece alta mientras la producción efectiva se sitúa en 60–70 %. Los parámetros de compensación térmica nunca se reajustan; la tabla de compensación del TNC sigue siendo la predeterminada de fábrica. Esa es la brecha oculta más común entre un Mikron usado y la «precisión de máquina nueva». El error más peligroso: «los ejes son completamente de lazo cerrado con reglas de vidrio, así que el crecimiento térmico ya está compensado». Esa suposición es incorrecta; la física está en la siguiente sección.
Rendimiento térmico del mecanizado Mikron: comparación HSM vs Mill vs VCE
Comparación de regímenes de operación: arranque en frío, calentamiento y calentamiento + compensación
| Régimen de operación | Tiempo de preproducción | Deriva térmica del eje Z (µm/h) | Tasa de aprobación de la primera pieza | Aumento de temperatura del rodamiento del husillo (°C) | OEE relativo |
|---|---|---|---|---|---|
| Corte directo en arranque en frío | 0 min | 8–15 | 82–90 % | 12–18 | Línea base |
| Calentamiento escalonado estándar (20–30 min) | 20–30 min | 3–6 | 95–98 % | 6–9 | +5~8 pp |
| Calentamiento + compensación térmica + refrigeración por aceite a temperatura constante | 20–30 min | <3 | ≥99 % | <5 | +8~13 pp |
Los rangos se midieron en 12 unidades Mikron usadas (series HSM 400/500U, Mill P 500/800, VCE) en los registros de inspección de UsedUltra. Los valores reales dependen de la antigüedad de la máquina y del estado de las guías; consulte el informe de aceptación de la máquina. Los conjuntos de datos completos están archivados y disponibles para revisión a solicitud.
Comparación de especificaciones de modelos Mikron: HSM 500U, Mill P 800 U, VCE 1000
| Parámetro | Mikron HSM 500U (5 ejes de alta velocidad) | Mikron Mill P 800 U (5 ejes) | Mikron VCE 1000 |
|---|---|---|---|
| Recorrido X/Y/Z (mm) | 550 / 450 / 400 | 800 / 800 / 550 | 1.020 / 550 / 520 |
| Velocidad máxima del husillo (rpm) | 36.000 (HSK-E40) | 20.000 (HSK-A63) | 12.000–16.000 (BT40) |
| Potencia del husillo (kW) | 14–25 (según generación) | 36 (par nominal 120 N·m) | 11–15 |
| Avance rápido (m/min) | 40–60 (según generación) | 45 (opción dinámica 61) | 24–40 (según modelo) |
| Precisión de posicionamiento (µm) | ±3 | ±5 | ±8 |
| Repetibilidad (µm) | ±1 | ±2 | ±3 |
| Resolución de la regla de vidrio (µm) | 0,05 | 0,05 | 0,1 |
| Control | iTNC 530 / TNC 640 | TNC 640 | iTNC 530 (TNC 640 en Pro) |
| Aplicaciones típicas | Moldes de precisión, impulsores, acabado de alta velocidad de pared delgada | Mecanizado de 5 ejes de carcasas, corte de estructuras pesadas | Desbaste y acabado general de cajas/estructuras |
Valores típicos publicados para cada serie; confirme siempre con la placa de características y el informe de aceptación de la máquina individual. Notas: ① El HSM 500U y el posterior HSM 500 difieren según la generación: la velocidad del husillo se mantiene en 36.000 rpm, mientras que la potencia (14 → 25 kW continuos) y el avance rápido (40 → 60 m/min) aumentaron; la tabla muestra el rango combinado. ② El VCE 1000 frente al VCE 1000 Pro/Pro-X difieren sustancialmente en recorrido y husillo (Pro: Y=560 mm, Z=600 mm, husillo 16.000 rpm); la tabla muestra los valores típicos del modelo base. Dato oficial clave: GF publica «precisión térmica en ciclo de 24 horas ±4 µm» para la Mill P 800 U de 5 ejes; incluso una máquina nueva, calibrada de fábrica, solo mantiene su precisión en equilibrio térmico. Esa es la confirmación del propio fabricante de por qué la gestión del estado térmico importa tanto en un Mikron usado.
Implicación para la selección: la familia HSM tiene la mayor velocidad de husillo, el menor margen de precarga y la mayor dependencia del calentamiento; un HSM usado pierde precisión más rápido sin gestión térmica. La familia VCE es un diseño de menor velocidad orientado a la rigidez, menos sensible térmicamente, pero su precisión de posicionamiento es un orden de magnitud más gruesa. Seleccione el modelo según el grado de precisión de la pieza, no según el precio.
La física de la deriva térmica: una fórmula que explica la pérdida de precisión
El crecimiento térmico sigue la expansión lineal:
ΔL = α × L × ΔT
α es el coeficiente de expansión lineal del material: acero para rodamientos GCr15 (husillos de bolas) ≈ 12,5 × 10⁻⁶/°C, hierro fundido (bancada) ≈ 11 × 10⁻⁶/°C, aluminio (carcasa del husillo) ≈ 23 × 10⁻⁶/°C.
Ejemplo A — crecimiento del husillo de bolas: un husillo de bolas del eje Z de una Mikron Mill P 800 U con longitud efectiva L = 600 mm y un aumento de temperatura de funcionamiento ΔT = 5 °C:
ΔL = 12,5 × 10⁻⁶ × 600 × 5 ≈ 37,5 µm
Ejemplo B — crecimiento de la cadena husillo-herramienta (el crítico): la cadena térmica efectiva de la carcasa del husillo (aluminio) + portaherramientas + herramienta es de aproximadamente 300 mm. Después de 30 minutos a alta velocidad, el aumento es ΔT = 10 °C; con un α efectivo de 15 × 10⁻⁶/°C:
ΔL = 15 × 10⁻⁶ × 300 × 10 ≈ 45 µm
Desmontando el mayor error conceptual: sí, los ejes Mikron son completamente de lazo cerrado con reglas de vidrio Heidenhain, pero el lazo cerrado solo compensa el error relativo entre el husillo de bolas y la regla. La «cadena térmica» husillo–portaherramientas–herramienta–pieza del Ejemplo B está fuera del lazo: el calor por fricción de los rodamientos dilata axialmente la carcasa del husillo y el portaherramientas, y ese error incide directamente en la superficie mecanizada, donde la regla nunca puede «verlo». Esta es la razón física por la que las máquinas de alta velocidad son mucho más vulnerables a los arranques en frío que las de baja velocidad: cuanto mayor es la velocidad del husillo, mayor es el calor por fricción de los rodamientos y mayor es este error de lazo abierto antes de estabilizarse. En una máquina usada con precarga de rodamientos desgastada, el calor por fricción es aún mayor; el problema se agrava.
Procedimiento estándar de calentamiento de 25–30 minutos (SOP)
Se recomienda un calentamiento estándar de 25–30 minutos, almacenado como bloque MDI o subprograma para ejecución con una tecla (ajuste los escalones de velocidad al modelo de la tabla comparativa anterior):
- Husillo a 3.000 rpm durante 5 min: establecer película de aceite y precarga del rodamiento;
- Rampa a 6.000 rpm durante 5 min: atravesar la banda de resonancia de baja velocidad;
- Rampa a 12.000 rpm durante 10 min: cubrir el rango de velocidad de producción común;
- Rampa a la velocidad de mecanizado objetivo durante 10 min, mientras X/Y/Z ejecutan 50 % de avance rápido a recorrido completo 3 veces cada uno y los ejes rotativos A/C oscilan, llevando las guías y los husillos de bolas a temperatura de trabajo conjuntamente.
Criterio objetivo para «suficientemente caliente»: cuando la lectura de temperatura de la nariz del husillo cambia menos de 1 °C durante 3 minutos consecutivos, se alcanza el equilibrio térmico. Use el criterio de temperatura en lugar de un criterio puramente temporal; se adapta a las diferencias invierno/verano (el calentamiento en invierno suele necesitar 30–50 % más de tiempo).
Cómo ajustar la compensación térmica en controles iTNC 530 / TNC 640
Las máquinas de las series HSM/Mill vienen de serie con reglas de vidrio Heidenhain (resolución 0,05 µm; 0,1 µm en la serie VCE) y sensores de temperatura multipunto. El control TNC (iTNC 530 / TNC 640) implementa la compensación térmica combinando señales de posición absoluta de las reglas con muestras de temperatura en la nariz del husillo, las tuercas de los husillos de bolas y puntos críticos de la bancada, ajustando un modelo de deriva térmica y corrigiendo las coordenadas comandadas a nivel del interpolador en tiempo real.
Puntos esenciales de ajuste para una máquina usada (NO reutilice los valores predeterminados de fábrica):
- Haga funcionar la máquina sin carga durante 60–90 minutos, registrando las curvas de aumento de temperatura en cada punto de sensado y el error de posición correspondiente del eje Z;
- Muestree de forma sincronizada con un interferómetro láser (Renishaw XL-80 o equivalente) para construir el mapeo temperatura-error;
- Reconstruya la tabla de compensación punto por punto en los parámetros de compensación del TNC (tabla Temperature Compensation / Thermal Compensation en el menú MOD);
- Verifique sin carga: la deriva térmica residual debe mantenerse <3 µm/h; si no, ajuste el signo y la ganancia del coeficiente de compensación; tenga cuidado de distinguir la dirección de crecimiento térmico positiva frente a la negativa.
Base metrológica: posicionamiento y repetibilidad según ISO 230-2; evaluación de efectos térmicos según ISO 230-3; las máquinas alemanas también pueden evaluarse según VDI 3441. Indique la norma en el informe de aceptación; de lo contrario, los números no son comparables.
Refrigeración por aceite e hidráulica: la precondición física para una precisión estable
Mantenga la unidad de refrigeración por aceite del husillo a ±1 °C; una dispersión de temperatura del aceite de refrigeración superior a 2 °C perturba directamente la precarga del rodamiento y la punta de herramienta del eje Z. Mantenga el aceite hidráulico a 45±3 °C y ajuste la válvula de refrigeración para el cambio estacional. Esta es la precondición física para que «calentamiento + compensación» mantenga realmente la deriva por debajo de 3 µm. Considere un registrador de temperatura independiente en la línea de retorno de refrigeración por aceite para construir una tendencia de 30 días para diagnóstico.
El protocolo de aceptación de UsedUltra: verificar la estabilidad térmica antes de la compra
Para cada Mikron usado entregado, el equipo de inspección archiva los siguientes registros; los compradores pueden solicitar los informes correspondientes:
| Elemento de inspección | Método / instrumento | Criterio de aceptación |
|---|---|---|
| Posicionamiento y repetibilidad de ejes | Interferómetro láser (Renishaw XL-80), según ISO 230-2 | Degradación frente al valor de fábrica ≤20 % |
| Circularidad en 3 planos / juego | Ballbar (Renishaw QC20-W) | Reconstruir la compensación si la circularidad supera los límites |
| Ciclo térmico sin carga de 90 min | Curva de aumento de temperatura de la nariz del husillo + deriva Z | La deriva térmica converge <5 µm |
| Severidad de vibración del husillo | Analizador de vibraciones, ref. ISO 10816-1/-3 | RMS <1,8 mm/s, sin picos más allá de 1× |
| Estabilización de temperatura del husillo | 30 min a velocidad nominal, sin carga | Aumento de temperatura del rodamiento <15 °C y recuperable |
| Estado del cono / tirante | Inspección visual + prueba de fuerza del tirante | Sin picaduras ni rayaduras en el cono ISO |
Programa de mantenimiento de precisión: diario, semanal, mensual, trimestral, anual
| Frecuencia | Elemento | Indicador clave / acción |
|---|---|---|
| Cada turno | Limpieza del cono del husillo, verificación del perno de retención del portaherramientas | Cono ISO libre de rayaduras; perno de retención sin desgaste |
| Diario | Calentamiento escalonado; niveles de aceite refrigerante y fluido hidráulico | Dispersión de refrigeración por aceite <2 °C |
| Semanal | Lubricación de guías; limpieza de filtros | Presión de lubricación correcta |
| Mensual | Verificación rápida de vibración del husillo; temperatura del aceite hidráulico | RMS <1,8 mm/s; aceite 45±3 °C |
| Trimestral | Circularidad con ballbar + recalibración de posicionamiento por láser | Reconstruir la compensación si la degradación >20 % |
| Anual | Análisis de tendencia de aumento de temperatura del husillo; auditoría completa de precisión | Programar reparación mayor si el aumento de temperatura no es recuperable >15 °C |
Caso de estudio: Mikron HSM 500U usado — Cpk 1,62 y OEE 76 % en 12 meses
Antecedentes y cuello de botella: un taller de moldes de precisión en Suzhou compró una Mikron HSM 500U usada (5 ejes, husillo de 36.000 rpm). Había estado cortando directamente desde un arranque en frío tras la noche; las piezas del turno temprano fallaban frecuentemente la tolerancia de dimensión Z en las primeras dos horas (tolerancia de contorno ±0,008 mm, el cliente exigía Cpk ≥ 1,33), con chatarra mensual de alrededor de $2.500. En el mes 8, el husillo dio una advertencia temprana de desgaste de rodamientos con el RMS de vibración subiendo a 2,3 mm/s.
Tarea de mecanizado típica (para verificación cuantificada): acero para moldes endurecido 45 HRC, fresa esférica de carburo Ø6 mm, S = 12.000 rpm, F = 2.000 mm/min, ap = 0,2 mm, ae = 0,15 mm, acabado de cavidad.
Solución implementada: los ingenieros de UsedUltra instalaron en sitio el sistema completo de gestión del estado térmico: un SOP de calentamiento escalonado, reajuste de la compensación térmica iTNC, calibración de temperatura de la unidad de refrigeración por aceite del husillo y nuevas verificaciones trimestrales con ballbar; además, bloquearon el programa de calentamiento en la rutina de arranque de la máquina.
Resultados cuantificados después de 12 meses:
- La deriva térmica del eje Z se estabilizó por debajo de 3 µm/h (10–13 µm/h antes del ajuste);
- La tasa de aprobación de la primera pieza subió de 88 % a 99,2 %;
- El Cpk del acabado de cavidad mejoró de 1,02 a 1,62 (superando el requisito del cliente de ≥1,33);
- El aumento de temperatura del rodamiento del husillo cayó de 14 °C a 5 °C; el RMS de vibración se estabilizó en 1,2 mm/s; sin alarmas de rodamientos en todo el año;
- La pérdida anual por chatarra cayó de $30.000 a $4.400 (−85 %);
- El OEE subió de 63 % a 76 % (+13 pp); con ~8.500 horas disponibles/año (tres turnos), la producción efectiva ganó ~1.100 horas.
Fuente de datos: los registros de aceptación de 12 meses de la unidad y las inspecciones trimestrales de seguimiento, archivados en UsedUltra y disponibles para verificación bajo NDA.
Fórmula de ROI que un gerente de compras puede calcular por sí mismo:
Beneficio anual ≈ reducción de la tasa de chatarra de primera pieza × producción anual × costo total por unidad + costo de reparación mayor del husillo evitado + (ganancia de OEE en pp × horas disponibles × valor de producción por hora)
Introduciendo este caso: aproximadamente $25.500 en reducción de chatarra + $16.700 en reparación mayor del husillo diferida al menos 1 año + 1.100 horas de producción ganadas; el retorno del sistema de gestión del estado térmico en el primer año supera los $40.000, frente a una inversión de solo el tiempo de máquina de calentamiento y un servicio de ajuste de compensación.
Gestión térmica del mecanizado con Mikron usado: preguntas frecuentes
¿Cuánto tiempo debo calentar un centro de mecanizado Mikron usado cada día?
Caliente todos los días antes del primer corte; no lo omita en una máquina usada. El estándar es de 25–30 minutos:
- El husillo sube 3.000 → 6.000 → 12.000 → velocidad objetivo en cuatro escalones, de 5–10 min cada uno;
- Los ejes ejecutan simultáneamente 50 % de avance rápido a recorrido completo con oscilación de ejes rotativos;
- El calentamiento completo es obligatorio después de apagados superiores a 8 horas (durante la noche, fines de semana); después de <2 horas de inactividad, 10 minutos son suficientes;
- Termine con el criterio de temperatura: que la temperatura de la nariz del husillo suba <1 °C durante 3 minutos consecutivos significa «caliente». Extiéndalo 30–50 % en invierno.
¿Cómo activo y ajusto la compensación térmica (TCOMP) en una Mikron?
Ajuste en cuatro pasos (según la evaluación de efectos térmicos ISO 230-3):
- Funcione sin carga durante 60–90 minutos, registrando las curvas de aumento de temperatura en la nariz del husillo, las tuercas de los husillos de bolas y la bancada;
- Registre el error de posición del eje Z frente a la temperatura de forma sincronizada con un interferómetro láser (Renishaw XL-80);
- Reconstruya la tabla punto por punto en los parámetros de compensación del TNC (Temperature Compensation / Thermal Compensation en el menú MOD);
- Verifique sin carga: la deriva térmica residual debe ser <3 µm/h; si no, ajuste el signo y la ganancia del coeficiente.
Nota: la tabla está vinculada a la máquina y configuración de herramientas específicas; vuelva a ajustar después de cualquier reemplazo de regla o reparación mayor.
¿Cuáles son las señales de advertencia de que un husillo Mikron usado necesita reparación?
Para modelos de alta velocidad (familia HSM), dé servicio al husillo si se cumple alguna de las condiciones siguientes (evaluación de vibración ref. ISO 10816-1/-3):
- Aumento de temperatura del rodamiento >15 °C a velocidad nominal y que no se recupera;
- Velocidad de vibración del husillo RMS >1,8 mm/s, o picos distintos más allá de 1× (armónicos/bandas laterales);
- Marcas periódicas de chatter en la superficie, o circularidad con ballbar degradada >30 % frente a la línea base.
Realice una verificación rápida mensual de vibración y registre la tendencia; la tendencia importa más que cualquier lectura individual: tres meses consecutivos de aumento del RMS son una advertencia temprana.
¿Con qué frecuencia debe recalibrarse un Mikron usado con un interferómetro láser?
Ejecute una doble vía: «trimestral + activada por eventos»:
- Trimestral: posicionamiento y repetibilidad de 3 ejes (interferómetro láser, ISO 230-2); circularidad X/Y, Y/Z, Z/X (ballbar QC20-W);
- Activada por eventos: volver a verificar inmediatamente después del reemplazo del husillo, reparación de husillos de bolas o reemplazo de reglas;
- Criterios: reconstruir la compensación de juego y paso si el posicionamiento se degrada >20 % frente al valor de aceptación; si >50 %, evaluar el reemplazo de guías/husillos de bolas; la compensación adicional de «soporte vital» ya no es económica.
Mikron usado vs Hermle vs DMG: ¿cuál tiene menor costo de mantenimiento?
La lógica de gestión térmica es similar entre los tres; las diferencias están en la profundidad de compensación y el costo de piezas:
- El control Heidenhain de Mikron modela la compensación térmica en detalle con amplio margen de ajuste, pero las reglas y las piezas del husillo tienen largos plazos de entrega y mayor costo;
- Hermle tiene un diseño maduro de control térmico y baja frecuencia de mantenimiento rutinario, pero las piezas dedicadas del sistema de utillaje hidráulico son costosas;
- DMG (p. ej., familia DMU) tiene una gran base instalada, suministro fácil de piezas genéricas y respuesta de servicio rápida, pero la precisión rotativa de 5 ejes se degrada y depende más de una calibración programada.
Decisión presupuestaria: si valora la vida de precisión a largo plazo y lotes estables, el ajuste de compensación de Mikron es el que más se amortiza; si valora la velocidad de respuesta del servicio, una DMG con gran base instalada es más segura.