Revisado por el Equipo sénior de ingeniería de inspección de equipos de UsedUltra · Ingeniero jefe de inspección Chris Publicado 2026-09-03 · Última actualización 2026-09-03
Conclusión: Al comprar una máquina CNC Doosan usada (clase torno/centro de torneado; ahora DN Solutions; los nombres heredados Puma/Lynx aún circulan), verifique cinco métricas duras — excentricidad del husillo, precisión de posicionamiento X/Z con juego, repetibilidad de indexación del revólver, fuerza de agarre del plato y una prueba de torneado de acabado — frente a estos umbrales de aprobación: excentricidad del husillo ≤0,010 mm, posicionamiento bidireccional ≤0,010 mm, repetibilidad de indexación del revólver ≤0,010 mm, pérdida de fuerza del plato <10 % frente a placa, redondez del corte de prueba ≤0,010 mm. Negocie solo después de que las cinco pasen; aplique un descuento del 15–30 % por cada ítem que no cumpla y abandone si supera 2× el umbral. Instrumentos: interferómetro láser, indicador de cuadrante con base magnética, manómetro hidráulico o medidor de fuerza de tracción del plato, termómetro; ballbar solo para variantes de torneado-fresado con ejes C/Y.
1. Por qué los tornos Doosan usados varían un 35 % en precio — el plato y el revólver, no la bancada
Tres trampas recurrentes cuando un gerente de compras compra una máquina Doosan usada — un centro de torneado Puma/Lynx:
- La trampa de «cortó una pieza, así que está bien». El vendedor hace un desbaste ligero —ocultando la pérdida de agarre del plato hidráulico y el desgaste del embrague de indexación del revólver, exactamente los subsistemas que un centro de mecanizado no tiene. Una vez que la pérdida de agarre es medible, los diámetros de acabado se desvían hacia el límite IT7 y más allá; una mala indexación aleatoria del revólver puede arruinar la herramienta y la pieza y, en el peor caso, dañar el plato o la nariz del husillo: pérdidas de miles a decenas de miles de USD. En las bancadas de fundición de una pieza de la clase Puma, la pérdida de precisión suele provenir del aflojamiento de la precarga del rodamiento delantero y de las regletas del eje X, no de la bancada.
- Los costos ocultos no están en el precio. El desgaste del rodamiento delantero degrada la redondez; el sobrepaso por juego X/Z convierte escalones y roscas en retrabajo; la indexación ruidosa del revólver implica reparación de turbina/leva (~US$1.500–4.000). El historial de carga del revólver y del plato no se puede leer en un indicador: si los omite, la revisión general de los rodamientos del husillo (US$6.000–15.000) corre por su cuenta. Un grupo hidráulico que pierde >0,5 bar en 30 minutos normalmente indica fuga en el sello del tirante o en el acumulador: otros miles de USD.
- Los contratos que solo dicen «garantizado para tornear» no se pueden reclamar. La aceptación debe basarse en una prueba cuantificada de torneado de acabado (redondez/cilindricidad/estabilidad de diámetro) y en la repetibilidad de indexación del revólver, redactadas antes de negociar: la mayor palanca del gerente de compras.
2. Procedimiento de inspección en sitio (pasos ordenados)
- Lea primero el historial de la máquina (antes de encenderla). Registre modelo/año/número de serie; en el FANUC (pilar del torneado Doosan: serie 0i-TF / i) lea el tiempo de funcionamiento acumulado, el historial de carga del husillo, el historial de alarmas y los tipos y recuentos de alarmas de revólver/cambio de herramienta. Los choques se esconden aquí (alarmas del tipo «sobrecarga del revólver», «desviación de posición del husillo», «colisión»): revise antes de gastar una sola hora de instrumentación.
- Verificación geométrica estática previa (en frío). Mida con indicador la excentricidad de la nariz del husillo y del cono del plato (extremo cercano); verifique la holgura de las regletas/guías X y la precarga del carro de la guía Z; arranque el grupo hidráulico, registre la presión del sistema y realice una prueba de retención de 30 minutos.
- Caliente de 45 a 60 minutos. Aumente gradualmente la velocidad del husillo de 2.000 rpm hasta la velocidad nominal de placa (habitualmente 3.500–6.000 rpm en esta clase) y haga ciclos Z/X; mida la deriva térmica y escuche en el rodamiento delantero y el revólver. Las lecturas sin calentamiento no son válidas.
- Interferómetro láser para posicionamiento y juego X/Z (ISO 230-2, bidireccional). La curva completa de error por eje: la prueba más costosa y más decisiva.
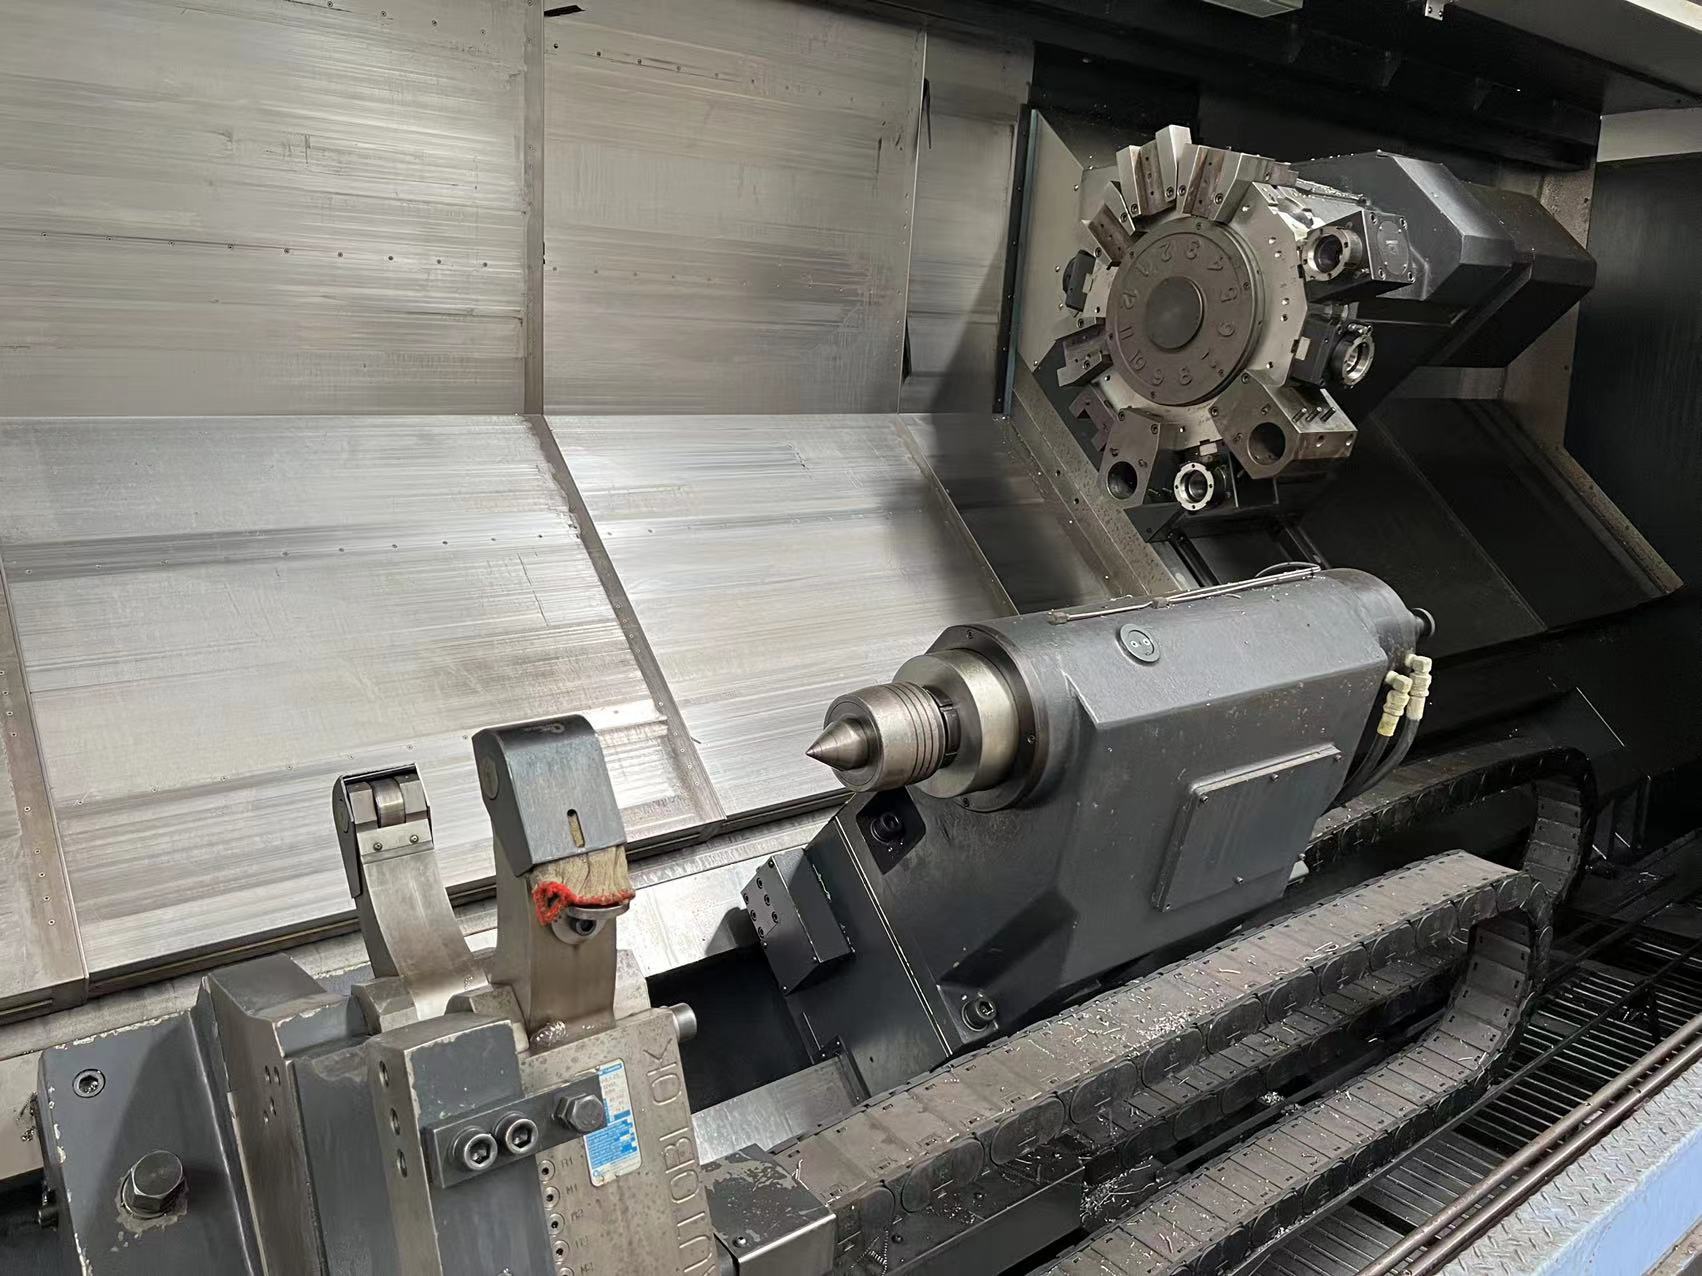
- Prueba de repetibilidad de indexación del revólver. Monte una herramienta de referencia en la estación 1, ponga a cero un indicador, recorra cada estación del revólver dos veces (habitualmente 12) y registre la dispersión de excentricidad de la punta de herramienta al volver. Esta es la verificación exclusiva del torno que los centros de mecanizado no tienen.
- Prueba de agarre del plato + corte de acabado. A la presión máxima del plato indicada en placa (típicamente 20–30 bar), mida la fuerza de tracción del tirante o el agarre con una celda de carga frente a la placa; realice el torneado de acabado de una probeta φ100×200 (preferiblemente con plano del comprador) para redondez, cilindricidad de 300 mm y consistencia de diámetro. En centros de torneado-fresado con ejes C/Y, añada indexación del eje C y una prueba de fresado con herramienta motorizada.
- Puntúe la tabla → negocie. Marque cada fila de abajo; convierta cada fila que no cumpla en un descuento cuantificado.
3. Qué lecturas deben aprobar — Tabla de umbrales de aceptación para torno Doosan usado
Las filas de posicionamiento y geometría siguen ISO 230-1 / ISO 230-2; las filas de indexación del revólver, agarre del plato y retención hidráulica son verificaciones de práctica de taller y nominales de placa (ningún apartado de ISO 230 las cubre). Todas aplican a centros de torneado Doosan usados de clase Puma/Lynx (los valores de máquina nueva son magnitudes típicas de pedido de fábrica, no la garantía oficial de un modelo; verifique configuración y recorridos en la placa de características):
| Ítem de prueba | Referencia de máquina nueva | Umbral de aprobación usado (medido) | Acción |
|---|---|---|---|
| Excentricidad radial de la nariz del husillo / cono del plato (extremo cercano) | ≤0,005 mm | ≤0,010 mm | OK = negociar; 0,010–0,020 = −15 % |
| Excentricidad de barra de 300 mm (barra de prueba sujeta en plato) | — | ≤0,020 mm | Superarlo = desgaste del rodamiento delantero |
| Precisión de posicionamiento X/Z (bidireccional, ISO 230-2) | ±0,005 mm | ≤0,010 mm | 0,010–0,020 = −15 %; >0,020 = precaución |
| Repetibilidad X/Z | ±0,003 mm | ≤0,005 mm | Superarlo normalmente = tornillo de avance/encoder |
| Juego X / Z | — | ≤0,005 mm | Presupueste un cambio de husillo de bolas (US$2.500–3.500/eje) |
| Repetibilidad de indexación del revólver (todas las estaciones ×2, habitualmente 12, dispersión de punta de herramienta) | ≤0,005 mm | ≤0,010 mm | 0,010–0,020 = −15 %; >0,020 = riesgo de leva/embrague, precaución |
| Fuerza de agarre del plato (a presión de placa frente a nominal) | nominal | pérdida <10 % | 10–20 % = presupueste reparación de plato/tirante (US$1.500–3.500); >20 % = abandone |
| Deriva térmica del husillo (Z, 60 min) | <0,010 mm | <0,020 mm | Superarlo afecta la consistencia del acabado |
| Redondez del corte de acabado (pieza φ100) | ≤0,005 mm | ≤0,010 mm | Superarlo = problema compuesto de rodamiento/agarre |
| Corte de acabado: cilindricidad de 300 mm / dispersión de diámetro en 10 piezas | — | ≤0,020 / ≤0,015 mm | Refleja rectitud de guías + estabilidad térmica |
| Error de indexación del eje C (solo torneado-fresado) | ±0,005° | ≤0,010° | Superarlo afecta agujeros circunferenciales/trabajo de cara |
| Prueba de retención hidráulica (30 min) | ≤0,3 bar | ≤0,5 bar | Superarlo = fuga de acumulador/sello del tirante |
Lógica de decisión: negocie solo después de que los cinco ítems centrales (excentricidad del husillo, posicionamiento X/Z con juego, repetibilidad de indexación del revólver, agarre del plato, precisión del corte de acabado) aprueben; aplique un descuento del 15–30 % por cada ítem que no cumpla (la banda gris es negociable según costo de reparación más tiempo de inactividad, vea las FAQ) y abandone si supera 2× el umbral. Las cotizaciones del mismo año/modelo varían un 35 %, normalmente por estos números, no por la bancada.
Verificaciones adicionales ponderadas por familia (familias de torneado Doosan)
| Familia | Función típica en usado | Enfoque adicional |
|---|---|---|
| Puma (centro de torneado universal, comúnmente clase de plato 8″/10″, mayormente serie FANUC 0i-T) | Acabado de ejes/discos multipieza, trabajo con contrapunto en ejes largos | Rodamiento delantero, regletas X, plato hidráulico, excentricidad del manguito del contrapunto |
| Lynx (económico/compacto, orientado a barra) | Trabajo de barra de alto volumen, líneas de celda esbelta | Interfaz plato + alimentador de barras, indexación de revólver a alta velocidad, evacuación de viruta/pieza |
| Variantes con eje C / herramienta motorizada / subhusillo (clase LY) | Torneado-fresado en un solo amarre | Indexación del eje C, embrague de herramienta motorizada, sincronización del subhusillo, alineación contrapunto–subhusillo |
Los sufijos de configuración (herramienta motorizada / eje C / subhusillo / contrapunto) son según placa; omita los ítems no instalados.
4. Caso cuantificado a 12 meses (cálculo ilustrativo, no un anuncio real)
Situación: un taller de accesorios y válvulas para petróleo/gas del sudeste asiático compra un Doosan PUMA GT2100 de 2019 (control FANUC serie 0i-T, 8.000 h, plato hidráulico, configuración de 2 ejes) a US$62.000, reemplazando un torno de bancada inclinada nacional envejecido.
Resultado de la negociación de aceptación: posicionamiento Z en sitio 0,013 mm, dispersión de indexación del revólver 0,012 mm (ambos por encima del umbral, por debajo de 2×), posicionamiento X 0,009 mm, pérdida del plato 8 % → descuento de banda gris dividido por costo de reparación (−8 % posicionamiento Z, −4 % indexación del revólver) = −12 % → US$54.600 (≈ US$7.400 ahorrados); el contrato añade una cláusula de reverificación a la llegada de «posicionamiento ≤0,010 mm, dispersión de indexación del revólver ≤0,010 mm, redondez del corte de acabado ≤0,010 mm / cilindricidad de 300 mm ≤0,020 mm».
Resultados a 12 meses (frente al torno reemplazado):
- Dispersión de diámetro de acabado 0,032 → 0,012 mm; desperdicio 3,8 % → 0,9 % (−76 %);
- Cero eventos de mala indexación/colisión del revólver (antes ~1/trimestre, cada uno = 4 h de inactividad + daño a componentes del revólver);
- Cero eventos de deslizamiento de agarre del plato (antes 2/año, incluida una eyección de pieza que dañó herramientas);
- Tiempo de preparación/compensación 13 % → 7 % (OEE ≈ +6 puntos);
- Sin revisión general del husillo; conjunto de embrague de indexación del revólver reemplazado preventivamente en el mes 7 según los datos de aceptación (US$1.900 incl. mano de obra, <1 día de inactividad);
- Energía por pieza ≈ −12 % por velocidad estable y menos corte en vacío;
- ~US$47.000 de producción incremental a 12 meses, incl. ahorro de precio, desperdicio evitado y evitación de accidentes → recuperación ≈ 14 meses.
5. Preguntas frecuentes (5 preguntas)
P1. ¿Cuál es la mayor diferencia entre inspeccionar un torno CNC usado y un centro de mecanizado usado — qué verificaciones son exclusivas del torno?
R. Los ítems compartidos son husillo/guías/husillo de bolas y las pruebas con instrumentos (interferómetro láser, deriva tras calentamiento). Las verificaciones exclusivas del torno que deben añadirse son tres: ①repetibilidad de indexación del revólver (dispersión de punta de herramienta en todas las estaciones, habitualmente 12; un centro de mecanizado prueba ATC, no esto); ②fuerza de agarre del plato y tirante (la pérdida hidráulica decide directamente si puede hacer torneado de acabado); ③alineación del manguito del contrapunto y una prueba de torneado (redondez/cilindricidad/dispersión de diámetro). Para centros de torneado-fresado con eje C/herramienta motorizada/subhusillo (clase LY), añada indexación del eje C y una prueba de fresado con herramienta motorizada.
P2. ¿No hay medidor de fuerza de tracción en sitio — cómo juzgo la pérdida de agarre del plato sin uno?
R. Clasificación en tres pasos: ①prueba de retención — si el grupo hidráulico cae >0,5 bar en 30 min, sospeche de sellos del tirante/acumulador; ②corte propenso a deslizar — sujete la barra de prueba a la máxima presión de placa y corte con suficiente profundidad a velocidad media; escuche si «se desliza» y verifique movimiento circunferencial; ③visual — escalones desgastados de las garras del plato o recorrido del tirante menor al nominal son señales de atenuación. Si los tres parecen limpios, igualmente pida la cifra nominal de tracción del tirante y redacte una cláusula de reverificación a la llegada; la aceptación formal se basa en datos de celda de carga/medidor.
P3. Un «clic» o ruido en la indexación del revólver — ¿qué significa y cómo se mide la repetibilidad?
R. Un solo clic limpio de asentamiento es normal; un raspado metal contra metal, doble indexación o vacilación al retornar apunta a desgaste de leva/embrague o de turbina-sin fin. Medición: herramienta de referencia en estación 1, base del indicador en la bancada, recorra cada estación dos veces (habitualmente 12), registre la dispersión de punta de herramienta al volver. ≤0,010 mm aprueba; 0,010–0,020 es la banda gris (descuento por reparación); >0,020 = presupueste una revisión general de la caja de levas (US$1.500–4.000) y tenga precaución. Ruido más sobrepaso juntos = alta probabilidad de historial de choque del mecanismo de indexación.
P4. Tornos Doosan usados (ahora DN Solutions) — ¿qué control usan y qué significa para reparaciones futuras?
R. Los tornos Doosan Puma/Lynx usan predominantemente series FANUC 0i-T y FANUC i (unidades más antiguas: 0i-TC / 18i-T / 21i-T): amplia cobertura de reparación por terceros y repuestos baratos, la razón clave de que un Doosan usado cueste menos reacondicionar que ecosistemas cerrados Mazatrol/Siemens. Pero DN Solutions (renombrada desde Doosan Machine Tools en junio de 2022) ahora atiende principalmente máquinas nuevas: confirme el soporte del OEM para una unidad usada (planos, canales de repuestos, aceptación) por escrito al cotizar. Los nombres heredados Puma/Lynx y DN se refieren al mismo linaje de máquina; el uso intensivo de los nombres antiguos en el mercado usado es normal, no una señal de falsificación: guíese por la placa de características y el número de serie.
P5. ¿Qué hace exigible una cláusula de aceptación por prueba de torneado en un contrato de torno?
R. Especificación de probeta más cuatro elementos: ①las normas (posicionamiento/geometría según ISO 230-1/-2; redondez según ISO 12181-1 y cilindricidad según ISO 12180-1); ②valores concretos (redondez ≤0,010 mm, cilindricidad de 300 mm ≤0,020 mm, dispersión de diámetro en 10 piezas ≤0,015 mm, dispersión de indexación del revólver ≤0,010 mm); ③condiciones de medición (calentamiento de 45–60 min, temperatura ambiente, herramientas y sujeción, estado de compensación, un solo amarre sin corrección de herramienta); ④remedio por incumplimiento (% de descuento o devolución). Añada «pérdida de agarre del plato <10 %» como anexo. «Garantizado para tornear normalmente» no es redacción válida.