

Este artículo es revisado por el Equipo Sénior de Inspección de Equipos de UsedUltra. El ingeniero principal de inspección, Chris (12 años en tasación de equipos industriales de segunda mano, más de 1.500 máquinas CNC inspeccionadas, incluidas más de 60 máquinas de la serie Mikron HSM/MILL), es responsable de cada determinación técnica a continuación. Las clasificaciones de líneas de máquinas y las generaciones de control se cotejan con el catálogo de GF Machining Solutions y las especificaciones típicas publicadas por el fabricante; los números a nivel de unidad siempre deben confirmarse con la placa de características y el informe de aceptación de la máquina.
Publicado el 2026-09-07 · Última actualización: 2026-09-07
Cómo elegir una línea de centros de mecanizado Mikron de segunda mano
Empiece por descartar la frase «HSM vs MILL vs serie U». «U» no es una línea de máquinas. Es un sufijo de 5 ejes. HSM y MILL son las líneas, y el sufijo U (HSM 400U, XSM 600U, MILL P 800 U) indica que la máquina es la versión de 5 ejes con mesa basculante de un modelo base. En el mercado de segunda mano usted elige entre tres intenciones de compra. ① Acabado de alta velocidad, para electrodos de grafito y cobre, acabado de moldes de acero endurecido y microdetalle: HSM 500/700 (3 ejes) o HSM 400U, XSM U, MILL S-X (5 ejes), aproximadamente 30.000–42.000 rpm con un cono pequeño HSK-E e iTNC 530/TNC 640. ② Producción de altas prestaciones de 5 ejes: la MILL P 800 U, unas 20.000 rpm, HSK-A63, par alto, TNC 640. ③ 3 ejes de uso general: MILL E 800/1200 o VCE Pro, con opciones de husillo de 12.000–20.000 rpm en MILL E (VCE Pro llega hasta cerca de 16.000 rpm), husillos de bolas y el precio de entrada más bajo. Adapte la máquina al trabajo. Los electrodos y el acabado de microdetalle corresponden a la línea de alta velocidad. Las carcasas grandes de 5 ejes simultáneos y las placas de molde corresponden a la P 800 U. La producción general mixta al menor coste corresponde a MILL E o VCE Pro. La línea de alta velocidad también es la más sensible térmicamente, así que presupueste el calentamiento y la verificación del husillo sin importar cuál elija.
Por qué los compradores comparan mal los centros de mecanizado Mikron de segunda mano
Los compradores de Mikron de segunda mano cometen cuatro errores recurrentes. Cada uno se responde más adelante en esta guía con datos, un caso o un procedimiento de comprobación.
Error 1: tratar «U» como una clase de máquina
Un U de 5 ejes no es una clase superior de máquina que un HSM de 3 ejes. Es el mismo husillo de alta velocidad y paquete de accionamiento montados sobre una mesa basculante. Ponga un HSM 400U (5 ejes) junto a un HSM 500 (3 ejes) y la diferencia es la cinemática, no la clase. Algunos compradores pagan por un U que nunca usan, porque asumen que un HSM 700 sencillo de 3 ejes «carece de la precisión de la serie U». No es así. Otros compran un HSM de 3 ejes cuando sus piezas realmente necesitan trabajo de 5 ejes, y descubren la brecha en el primer presupuesto de un impulsor. La cinemática es la especificación decisiva. Si se equivoca en eso, el precio no importa.
Error 2: tratar la velocidad del husillo como calidad
42.000 rpm en un husillo de alta velocidad HSK-E40 no convierten automáticamente a una máquina en mejor que una de 20.000 rpm con un husillo HSK-A63 de la serie P. Las dos están en rangos diferentes de par y rigidez para cortes diferentes. Un número alto solo ayuda si el accionamiento, el cono y la estructura pueden mantener el contorno bajo carga. Por eso algunos modelos de alta velocidad acaban limpiamente con husillos de bolas, mientras que otros necesitan accionamientos lineales o directos para alcanzar el mismo resultado. Un cono pequeño de alta velocidad no puede soportar un desbaste pesado. Lea las rpm como un indicador de régimen, no como una puntuación de calidad, especialmente para el desbaste pesado de placas de molde de 5 ejes.
Error 3: asumir que todo Mikron usa el mismo control
El mercado de segunda mano abarca tres generaciones de control. El iTNC 530 aparece en las máquinas heredadas HSM/XSM y en unidades VCE anteriores. El TNC 640 es estándar en MILL P, la línea sucesora S/X y los modelos MILL E U. VCE Pro lleva TNC 620 o TNC 640 según el año de fabricación, y los datos publicados son contradictorios, así que confirme la unidad exacta. Si su taller está estandarizado en postprocesadores TNC 640 y compra un XSM de 2008 con iTNC 530, cada programa necesita volver a postprocesarse y usted hereda un canal de repuestos más antiguo. Elija el control antes de elegir la máquina.
Error 4: omitir el presupuesto de verificación térmica y del husillo
Las líneas de 30.000–42.000 rpm funcionan con márgenes de precarga pequeños y son las máquinas más sensibles térmicamente de la familia. Omita el calentamiento escalonado y la deriva térmica del eje Z alcanza 8–15 µm/h en las dos primeras horas. Un arranque en frío directo a alta velocidad dispara la temperatura de los rodamientos 12–18 °C y acelera la pérdida de precarga. Una reconstrucción de husillo usado cuesta US$14.000–28.000. En cualquier unidad de alta velocidad, la verificación es parte del precio de compra, no un extra opcional.
Comparación de especificaciones de centros de mecanizado Mikron de segunda mano según la intención de compra
Cómo leer el nombre de un modelo Mikron: HSM → MILL S, XSM → MILL X y el sufijo «U»
Lea el nombre antes del precio. Las líneas de Mikron (HSM, posteriormente renombrada MILL S; XSM, posteriormente MILL X; además de MILL P, MILL E y VCE Pro) son plataformas de 3 ejes o 5 ejes. GF llevó a cabo este cambio de marca entre 2015 y 2020. La U final es el marcador de 5 ejes (HSM 400U, XSM 400 U, MILL P 800 U, MILL S/X 400 U), lo que significa que la máquina lleva una mesa basculante giratoria/orientable en lugar de una fija. El eje de inclinación se designa A o B según el modelo y la generación. La clase compacta 400U suele listarse con un eje B basculante de ±110° y un eje C de 360°; los modelos U más grandes usan un eje A con diferentes rangos de oscilación (el XSM 600U oscila de −110° a +30°, el MILL P 800 U +91°/−121°). Consulte la hoja de datos o la placa de características para conocer la designación y la oscilación reales. No hay una familia «MILL U» independiente en el catálogo de GF, ni «MILL M». Si un anuncio muestra cualquiera de las dos, verifique el modelo real
| Parámetro | Acabado de alta velocidad de 3 ejes (HSM 500 / HSM 700; sucesor de 3 ejes = MILL S 500) | 5 ejes de alta velocidad (HSM 400U / XSM 400 U / MILL S-X 400 U) | 5 ejes de producción de altas prestaciones (MILL P 800 U) | 3 ejes de uso general (MILL E 800 / VCE Pro) |
|---|---|---|---|---|
| Cinemática | 3 ejes (mesa fija) | 5 ejes (mesa basculante giratoria/orientable; clase 400U normalmente B ±110°/C 360°) | 5 ejes (mesa basculante giratoria/orientable; P 800 U inclinación +91°/−121°, giro 360°) | 3 ejes (mesa fija) |
| Velocidad máx. del husillo | 42.000 rpm (HSM 500/700, HSK-E40) | 42.000 rpm (HSM 400U / XSM 400 U) | 20.000 rpm (HSK-A63) | VCE Pro: hasta 16.000 rpm (ISO/BT40); MILL E: opciones de 12.000–20.000 rpm |
| Cono / interfaz | Cono pequeño de alta velocidad (clase HSK-E40) | Clase HSK-E (alta velocidad) | HSK-A63 (contacto de doble cara) | Clase ISO/BT 40 (husillo convencional VCE Pro) |
| Tipo de accionamiento | Varía según el modelo; no lo dé por supuesto (véase la nota sobre accionamientos) | Varía según el modelo: XSM 400 U: avance por husillo de bolas; HSM 400U LP (2010+) y actual MILL X 400 U: accionamiento lineal/directo; verifique por unidad | Avance X/Y/Z: confirme por máquina; basculante/giratorio B/C: motores par directo | Husillos de bolas (documentado en MILL E 800/1200 y VCE Pro) |
| Generación de control | iTNC 530 (era HSM); TNC 640/TNC 7 en sucesor S/X | iTNC 530 (era HSM/XSM, p. ej., unidades de 2008); TNC 640/TNC 7 en S/X U | TNC 640 (también TNC 7 / Siemens en actuales) | VCE heredado: TNC 426/iTNC 530; VCE Pro actual: TNC 620 o 640 (datos contradictorios; confirme); MILL E U: TNC 640 |
| Recorridos típicos (mm) | HSM 500: X500 / Y450 / Z350; HSM 700: X700 / Y550 / Z450 (más antiguo) o X700 / Y600 / Z500 (2012+); confirme la versión | XSM 400 U: X400 / Y240 / Z350 | P 800 U: X/Y/Z 800 / 800 / 550 | Clase VCE 1000: X/Y/Z 1.020 / 560 / 600 |
| Potencia / par del husillo | Régimen de alta velocidad y bajo par (enfoque en acabado) | Régimen de alta velocidad y bajo par | Par alto (nominal ~120 N·m en P 800 U, ~36 kW) | Moderado (clase VCE 1000: ~12–16 kW) |
| Precisión de posicionamiento (típica) | Lazo cerrado con reglas; p. ej., HSM 700 (unidad de 2016): posicionamiento ±0,006 mm / repetibilidad ±0,003 mm según ISO 230-2; verifique por unidad | Igual que el anterior | Cifras de proceso/ciclo a 24 h publicadas por GF ±2–4 µm (afirmaciones de fiabilidad del proceso, no precisión de ejes ISO 230-2); verifique la precisión de ejes por unidad | Verifique según ISO 230-2; no hay un valor publicado consistente entre anuncios de VCE |
| Mejor para | Electrodos de grafito/cobre, acabado de acero endurecido (45–55 HRC), microdetalle, paredes delgadas | Electrodos por 5 caras, núcleos de molde esculpidos, acabado de impulsores a altas rpm | 5 ejes simultáneos grandes: carcasas, placas de molde, estructuras aeroespaciales, desbaste a acabado pesado | Trabajos generales de cajas/chapa, acero y aluminio, entrada económica, menos sensibles térmicamente |
| Punto de atención en el mercado de segunda mano | Horas de husillo + gestión térmica; estado del cono; generación de control | Igual + verifique juego de ejes B/C y bloqueos basculantes; presupuesto de reconstrucción del husillo de alta velocidad | Verifique que el régimen par-velocidad se ajuste a sus desbastadores; disponibilidad de herramientas HSK-A63 | Coste de entrada más bajo; confirme la velocidad real del husillo, no el nombre de la familia |
Los valores anteriores son cifras típicas publicadas por el fabricante más la base de clasificación de los registros de inspección de UsedUltra. Una máquina usada específica puede diferir según el año de fabricación y las opciones. Confirme cada número con la placa de características y solicite el informe de interferómetro láser (ISO 230-2) antes de comprometerse. La generación de control es la sorpresa más común en unidades usadas, así que pida el modelo exacto de control y la versión de software en el anuncio.
Qué significa «U» en un Mikron de segunda mano
El sufijo U es el carácter más malinterpretado en los anuncios de Mikron de segunda mano. En la familia HSM de alta velocidad, un modelo U como el HSM 400U (5 ejes) comparte el mismo husillo de alta velocidad y paquete de accionamiento que sus hermanos de 3 ejes, como el HSM 500. La U simplemente añade una mesa basculante giratoria/orientable para que la pieza pueda inclinarse y girar. En la clase compacta 400U, el eje de inclinación suele ser un eje B con giro de ±110° más un eje C de 360°. Los modelos U más grandes designan el eje de inclinación como A con un rango de oscilación diferente (el XSM 600U oscila de −110° a +30°), así que consulte la hoja de datos. La U no aumenta la velocidad del husillo, la clase de precisión ni la rigidez. Cuando un U de 5 ejes cuesta más que una máquina de 3 ejes de la misma familia, el dinero extra compra cinemática: dos ejes rotativos, sus servos y sus reglas. A la inversa, un U de 5 ejes usado solo para trabajos de 3 ejes es capital inactivo: dos ejes más su mantenimiento sin hacer nada.
Regla de decisión: cuente los ejes que realmente necesita la pieza. Los electrodos, los micro-núcleos y el acabado de acero endurecido hechos en posicionamiento de tres ejes son correctos en un HSM o MILL S de alta velocidad de 3 ejes. Las piezas que necesitan acceso por 5 caras o inclinación simultánea, como impulsores, núcleos esculpidos y puertos angulados, pertenecen a un modelo U. Verifique los ejes B/C con un ballbar, no solo los ejes lineales.
HSM/XSM de alta velocidad vs. MILL P: dos regímenes par-velocidad para cortes diferentes
La división aquí es el husillo, el cono y el paquete de accionamiento, no la marca.
- Línea de alta velocidad (HSM, XSM, MILL S/X). Alta velocidad de husillo, 30.000–42.000 rpm, sobre un cono pequeño HSK-E diseñado para acabado de bajo par. La fuerza de corte por pasada se mantiene deliberadamente baja; la precisión y el acabado provienen de la velocidad y la dinámica de accionamiento, no de la carga de viruta. El tipo de accionamiento no es uniforme en toda la familia, así que no lo infiera del nombre. Un XSM 400U compacto (de la era 2008) está documentado con ejes de avance X/Y por husillo de bolas, mientras que el XSM 600U más grande y la generación actual MILL X usan motores lineales o accionamientos directos. Esta línea es la herramienta equivocada para desbastar placas de acero de 800 mm.
- MILL P 800 U (producción de alto rendimiento). Unas 20.000 rpm sobre un cono de contacto de doble cara HSK-A63, un husillo de alto par (aproximadamente 120 N·m de par nominal, clase 36 kW) y ejes de avance pesados sobre una estructura más rígida. Los datos publicados no indican el tipo de accionamiento de avance X/Y/Z, así que confírmelo en la máquina; los ejes basculante y giratorio B/C usan motores par directo. GF posiciona el P 800 U como su buque insignia de 5 ejes, frente a Hermle C 400, DMG DMU 80P y Mazak Variaxis i-700, para desbaste y acabado en una sola configuración de carcasas, placas de molde y estructuras aeroespaciales.
Lógica de selección. Para acabado de alta velocidad con microdetalle, la capacidad de par por encima de aproximadamente 20.000 rpm queda sin usar, y una máquina de alta velocidad más pequeña funciona más rápido y más barata. Para trabajos de 5 ejes en piezas grandes que deben desbastarse y acabarse en una sola configuración, el par de la serie P y la rigidez HSK-A63 deciden; una máquina de alta velocidad se cala en el desbaste. «42.000 rpm» no es universalmente mejor. Es un régimen diferente.
Accionamientos lineales vs. husillos de bolas
- Los accionamientos de la familia de alta velocidad no son uniformes. Verifique cada unidad. Un XSM 400U compacto (de la era 2008) tiene ejes de avance X/Y por husillo de bolas, documentado en registros de servicio de la máquina. El XSM 600U más grande utiliza motores lineales o accionamientos directos en sus ejes, al igual que la generación actual MILL X. Los tipos de accionamiento de los HSM 400U/500 clásicos (pre-LP) están en gran medida sin verificar en datos de distribuidores; una hoja de datos del HSM 500 lista husillos de bolas, mientras que la generación LP (2010 en adelante) está documentada como accionamiento lineal directo. Los ejes lineales y de accionamiento directo no tienen juego de husillo de bolas que compensar, pero son sensibles al estado de las guías, las reglas y la temperatura. Los ejes de alta velocidad con husillo de bolas desarrollan juego con las horas. Confirme el tipo de accionamiento a partir de la lista de piezas o de la inspección, no del nombre de la familia.
- MILL E 800/1200 y VCE Pro son máquinas de husillo de bolas documentadas. Soportan par y son baratas de mantener, pero el juego y el desgaste del husillo de avance crecen con las horas y necesitan una comprobación con ballbar e interferómetro láser. El tipo de accionamiento de avance X/Y/Z del MILL P no se indica en los datos publicados, así que confírmelo por máquina.
Para una unidad usada, pregunte qué modo de fallo debe verificar, no qué accionamiento es mejor. En una máquina de alta velocidad lineal o de accionamiento directo, compruebe el estado de las reglas, la precarga de las guías y ejecute un ciclo térmico; las horas del husillo y un registro de calentamiento desde arranque en frío son lo más importante. En una máquina de husillo de bolas, ejecute circularidad con ballbar (los picos de inversión significan juego), compruebe el juego axial del husillo de avance y verifique la repetibilidad de posicionamiento según ISO 230-2.
iTNC 530 vs. TNC 640: compatibilidad de control
Los Mikron usados abarcan tres generaciones de control.
- iTNC 530. El control heredado de la era HSM/XSM, confirmado en unidades HSM 400U y XSM 400 U de 2008, y en máquinas VCE anteriores. Maduro y ampliamente soportado, pero con un canal de piezas y software más antiguo.
- TNC 640. Estándar en MILL P (incluido el P 800 U), la generación sucesora S/X y los modelos MILL E U.
- La propia línea VCE Pro. Lleva TNC 620 o TNC 640 según el año de fabricación. Los datos publicados son contradictorios, así que confirme el control exacto en la máquina.
Antes de comprar: confirme el modelo exacto de control y la versión de software en la placa de características. Compruebe que el postprocesador de su CAM y el conjunto de ciclos conversacionales Heidenhain de la máquina coincidan; volver a postprocesar una biblioteca de programas heredada para un control nuevo es un coste real. En unidades iTNC 530, confirme con el vendedor la disponibilidad de repuestos y soporte remoto. Para un taller estandarizado en TNC 640, esa compatibilidad a menudo vale una prima de precio.
Verificación térmica: un husillo de alta velocidad es un sistema térmico
Los husillos Mikron de alta velocidad (30.000–42.000 rpm) funcionan con márgenes de precarga pequeños y dependen de refrigeración por aceite y un calentamiento escalonado. La física es la expansión térmica lineal. Tome el husillo, el portaherramientas y la cadena de herramientas con una longitud efectiva de aproximadamente 300 mm, construcción mixta de aluminio/acero con un α efectivo cercano a 15×10⁻⁶/°C. Solo un ΔT de 10 °C alarga la punta de la herramienta unos 45 µm. La regla de vidrio no puede ver ese error porque está situada por debajo del husillo. En una máquina usada con precarga desgastada, el calor por fricción es mayor y el problema se agrava. Presupueste una rutina de calentamiento juzgada por temperatura en lugar de tiempo fijo, solicite una curva de ciclo térmico en vacío de 90 minutos en la aceptación y trate una reconstrucción del husillo de US$14.000–28.000 como el coste de equivocarse en esto.
Protocolo de aceptación de UsedUltra: evidencia verificable en un Mikron de segunda mano
| Elemento de inspección | Método / instrumento | Criterio de aceptación en un Mikron de segunda mano |
|---|---|---|
| Posicionamiento y repetibilidad de ejes lineales | Interferómetro láser (Renishaw XL-80), según ISO 230-2 | Degradación frente al valor de fábrica ≤20 %; indique la norma en el informe |
| Circularidad / juego (ejes lineales) | Ballbar (Renishaw QC20-W) | Sin juego por picos de inversión más allá de los límites; anótelo por eje |
| Ejes de mesa basculante B/C | Pruebas de arco con ballbar en ejes rotativos | Juego basculante/giratorio dentro de límites; bloqueos y abrazaderas engranan limpiamente |
| Estado del husillo | Registro de horas del husillo + analizador de vibraciones (ref. ISO 10816-1/-3) | RMS <1,8 mm/s, sin picos más allá de 1×; horas coherentes con el estado del cono/excentricidad |
| Estabilidad térmica | Ciclo térmico en vacío de 90 min | Deriva en Z converge <5 µm; aumento en la nariz del husillo <15 °C y recuperable |
| Cono del husillo / tirante | Visual + prueba de fuerza del tirante | Sin picaduras/rayaduras en el cono HSK-E/HSK-A |
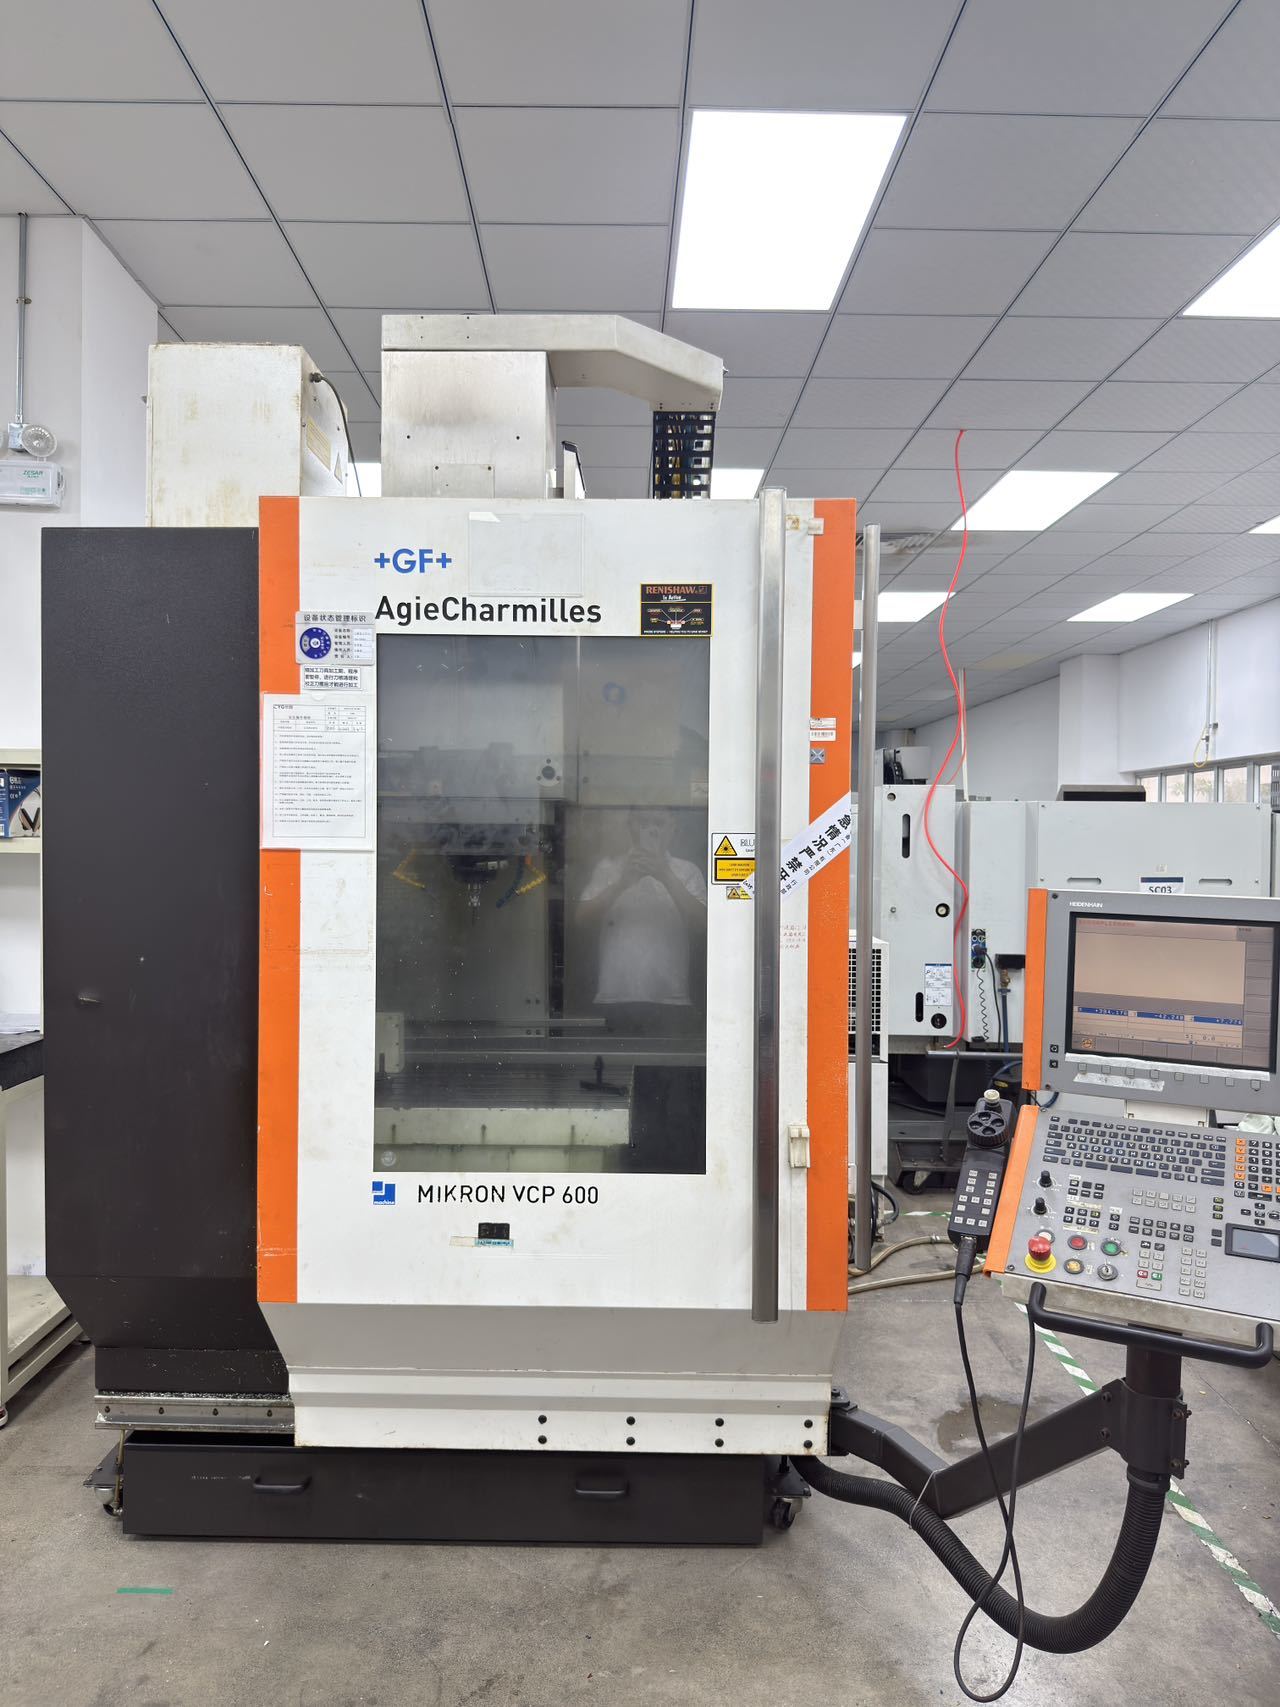
Ejemplo real en stock: Mikron VCP 600 (unidad activa en usedultra.com)
Para ver esta guía aplicada a una máquina que puede inspeccionar hoy, un centro de mecanizado vertical Mikron VCP 600 está activo en el inventario de UsedUltra: vea la máquina y su anuncio. Actualmente es la única unidad MIKRON en stock en la página de marca MIKRON de UsedUltra; a medida que lleguen nuevas unidades desde nuestros canales de abastecimiento japoneses y suizos, esa página es donde se muestra el inventario MIKRON activo.
VCP es una línea suiza de precisión separada de las familias HSM/MILL comparadas anteriormente: lanzada hacia 1999 en la familia Futura de Mikron AG Nidau (una línea distinta, no un VCE renombrado), una vertical de 3 ejes con husillo Step-Tec (20.000 rpm de serie; la variante HS ofrece mayor velocidad), base de hormigón polímero e interfaz HSK-A63, orientada a trabajos de taller y de matricería y moldes en el rango de convencional a HSC. No la confunda con las líneas HSM/MILL S de alta velocidad: es una vertical de precisión de 3 ejes, así que la regla de «cuente los ejes que necesita» dice que una máquina de mesa fija de esta clase es la elección correcta a menos que sus piezas realmente necesiten 5 ejes
| Parámetro | Valor listado (esta unidad) | Base |
|---|---|---|
| Modelo / tipo | Mikron VCP 600, centro de mecanizado vertical | Anuncio activo |
| Año / origen | 2008 / Suiza (Mikron AG Nidau) | Anuncio activo. Advertencia: las unidades VCP documentadas públicamente llegan hasta 2007 (VCP 800); confirme el año en la placa de características |
| Control | Heidenhain iTNC 530 | Anuncio activo + fuentes de distribuidores |
| Husillo | Step-Tec | Anuncio activo + fuentes de fabricante/distribuidores |
| N.º de serie | 107.30.98:915 | Anuncio activo (significado no decodificable públicamente; verifique en la placa de características) |
| Carga conectada / peso de la máquina | 16 kW / 6.500 kg | Anuncio activo; coincide con datos de distribuidores |
| Tiempo de procesamiento | 1.423 h | Anuncio activo |
| Recorridos X/Y/Z | 600 / 450 / 450 mm | Verificación cruzada con distribuidor/fabricante (no impresa en la página del anuncio) |
| Mesa | 850 × 530 mm, carga máx. 400 kg | Verificación cruzada con distribuidor/fabricante |
| Almacén de herramientas | 30 | Verificación cruzada con distribuidor/fabricante |
| Precisión de posicionamiento | No publicada; verifique según ISO 230-2 en la aceptación | No se encontró valor de fuente |
Resultados de campo a 12 meses: taller de electrodos en HSM de 3 ejes vs. taller de trabajos en P de 5 ejes
Caso A: un taller de moldes de electrodos de grafito se queda en 3 ejes de alta velocidad. Un productor de electrodos de grafito y cobre para moldes de automoción utilizaba un VMC general ligero. El acabado de electrodos era lento y el polvo de grafito desgastaba el retén del husillo. El taller pasó a un Mikron de 3 ejes de alta velocidad de segunda mano (línea HSM, clase 42.000 rpm, cono pequeño HSK-E). El acabado de grafito bajó de dos pasadas a una:
| Operación (electrodo típico) | VMC general antiguo | Mikron de alta velocidad de segunda mano | Cambio |
|---|---|---|---|
| Pasadas de acabado | 2 pasadas / 45 min | 1 pasada / 24 min | -47 % |
| Acabado superficial | Ra 1,6, necesario retoque manual | Ra 0,4–0,8 directo | retoque eliminado |
| Vida de la herramienta (microherramientas) | astillado a avance más alto | +35 % | vibración reducida |
Medido durante 12 meses: tiempo de acabado reducido un 47 %, retoque manual eliminado, vida de microherramientas aumentada un 35 % y tiempo de inactividad por retén del husillo eliminado. El taller no compró un U de 5 ejes, porque ningún electrodo necesita mecanizado simultáneo inclinado. Esa elección ahorró el capital y el mantenimiento de dos ejes rotativos.
Caso B: un taller de carcasas y placas de molde de 5 ejes elige el régimen de par. Un taller que mecaniza grandes carcasas de aluminio y placas de molde de acero, con piezas que necesitan acceso por 5 caras y características de 5 ejes simultáneos, comparó un 5 ejes de alta velocidad de segunda mano con un 5 ejes de producción de altas prestaciones (clase MILL P 800 U, 20.000 rpm, HSK-A63, husillo de alto par). Para desbastadores de acero cortando a profundidad, el cono pequeño de alta velocidad no puede soportar la carga de viruta; el par de la serie P y el cono de contacto de doble cara HSK-A63 lo soportan. Después de 12 meses, el taller informó de una profundidad de corte de desbaste multiplicada por 2, tiempo de desbaste reducido alrededor de un 40 % y ningún error de re-sujeción porque el acabado de 5 ejes se ejecutó en una sola configuración. El comprador dice que la prima sobre un U de alta velocidad se amortizó en menos de 12 meses solo por el rendimiento de desbaste.
Ambos casos son resultados representativos reportados por clientes y archivados por el equipo de UsedUltra. Los resultados reales dependen de la mezcla de piezas, las herramientas y el estado de la máquina. Los informes individuales de máquinas están disponibles a solicitud. Ninguno de los casos sostiene que una línea sea mejor para todos; cada taller eligió la línea que coincidía con su operación dominante.
Caso C: una máquina real para aplicar este marco. En lugar de un informe retrospectivo de cliente, puede aplicar el marco de decisión ahora a una máquina en el inventario de UsedUltra: la Mikron VCP 600, 2008, Suiza. Es una vertical de 3 ejes con husillo Step-Tec (iTNC 530, HSK-A63, aproximadamente 16 kW, 6.500 kg, 1.423 h), una vertical de precisión de mesa fija en lugar de un U de 5 ejes. Para un comprador cuyo trabajo son electrodos de 3 ejes y acabado de moldes, la cinemática coincide, así que no hay razón para pagar la prima de 5 ejes. Para cualquiera cuyas piezas realmente necesiten 5 ejes simultáneos, la VCP 600 es la clase equivocada independientemente de su estado. Su expediente de aceptación (informe de interferómetro láser ISO 230-2 y comprobación del husillo) está disponible a solicitud.
Preguntas frecuentes: compra de centros de mecanizado Mikron de segunda mano — selección, verificación y controles
P1. ¿Qué significa realmente la «U» en Mikron HSM 400U / XSM 600U / MILL P 800 U: un modelo o una clase?
R: Es un marcador cinemático de 5 ejes, no una línea ni una clase de máquina. La máquina base lleva una mesa basculante giratoria/orientable en lugar de una mesa fija, lo que permite trabajo por 5 caras y de 5 ejes simultáneos. En la clase compacta 400U, el eje de inclinación suele ser un eje B con giro de ±110° más un eje C de 360°; los modelos U más grandes lo designan A con rangos diferentes (el XSM 600U oscila de −110° a +30°), así que consulte la hoja de datos. La misma familia también existe como modelo de 3 ejes con mesa fija, sin la U. No hay una familia «MILL U» independiente; MILL es el paraguas de marca. Elija U solo si sus piezas necesitan mecanizado inclinado o de 5 ejes simultáneos. De lo contrario, paga por dos ejes rotativos, sus reglas y su mantenimiento sin usarlos.
P2. Mikron HSM (alta velocidad) vs. MILL P: ¿cuál es la mejor compra de segunda mano para trabajo de moldes?
R: Sirven a operaciones de molde diferentes. Decida por régimen de corte, no por marca.
- Electrodos, microdetalle, acabado de acero endurecido (45–55 HRC). Use la línea de alta velocidad (HSM/XSM/MILL S-X, aproximadamente 30.000–42.000 rpm, cono pequeño HSK-E, accionamientos lineales o de husillo de bolas según el modelo). Bajo par, avance alto, acabado fino.
- Placas de molde y carcasas grandes que necesitan desbaste y acabado de 5 ejes simultáneos en una sola configuración. Use la MILL P 800 U de altas prestaciones (20.000 rpm, HSK-A63 de contacto de doble cara, aproximadamente 120 N·m de par). Carga de viruta y par elevados. Confirme el tipo de accionamiento de avance en la máquina.
- Producción general mixta con presupuesto ajustado. Use MILL E o VCE Pro (opciones de husillo de 12.000–20.000 rpm en MILL E; VCE Pro hasta aproximadamente 16.000 rpm; husillos de bolas, coste de entrada más bajo).
Regla general: por encima de aproximadamente 20.000 rpm, la máquina optimiza el acabado, no la remoción de metal. Priorice la coincidencia con la operación.
P3. ¿Un Mikron de 5 ejes usado (un modelo «U») es automáticamente «mejor» que un Mikron de alta velocidad de 3 ejes usado?
R: No. La U es una mejora de cinemática, no una mejora de clase. Compare en tres puntos.
- Cinemática. La U añade ejes de inclinación y rotación. En la clase 400U eso suele ser un eje B basculante de ±110° y un eje C de 360°; los modelos más grandes usan un eje A con rangos diferentes. Esa es toda la diferencia. No aumenta la velocidad del husillo ni la clase de precisión.
- Régimen de operación. Un HSM de 3 ejes y su hermano U comparten el mismo mundo de husillo de alta velocidad y accionamiento (clase HSM, aproximadamente 42.000 rpm en unidades de la era 2008, iTNC 530). La misma sensibilidad térmica, las mismas necesidades de verificación. Valore la U como más ejes, no como más precisión.
- Verificación por unidad. Compruebe recorridos, horas del husillo, versión del software de control, estado de las reglas y juego de inclinación/rotación con un ballbar. Elija U solo si las piezas necesitan trabajo por 5 caras o de 5 ejes simultáneos.
P4. ¿Un control iTNC 530 más antiguo (era HSM/XSM de 2008) es un impedimento definitivo en un Mikron usado?
R: No por sí solo. Es una decisión de compatibilidad. Compruebe tres cosas.
- Coincidencia del postprocesador. Si su CAM y su biblioteca de programas apuntan a TNC 640, volver a postprocesar programas heredados es un coste real. Si ya usa iTNC 530 en otro lugar, una unidad con iTNC 530 puede ser de hecho una ventaja.
- Repuestos y soporte. Confirme con el vendedor que hay repuestos y soporte remoto disponibles para esa versión exacta de iTNC 530.
- Estado, no antigüedad del control. Una unidad iTNC 530 con resultados ISO 230-2 verificados y un historial térmico limpio puede superar a una máquina descuidada con un control más nuevo. Evalúe la máquina completa y luego aplique un descuento solo si un desajuste de generación de control obliga a rehacer trabajo.
P5. ¿Cómo verifico el husillo de un Mikron de alta velocidad usado antes de comprar, y por qué importa tanto el calentamiento?
R: Tres comprobaciones. El husillo de 30.000–42.000 rpm es el subsistema más costoso y propenso a fallos.
- Horas del husillo, cono, tirante. Confirme que las horas sean coherentes con el estado del cono y la excentricidad. Inspeccione el cono HSK en busca de picaduras o rayaduras. Una reconstrucción cuesta US$14.000–28.000, así que presupueste eso en el precio en lugar de descubrirlo después de la entrega.
- Vibración y temperatura. Ejecute una comprobación de vibraciones según ISO 10816-1/-3 (RMS por debajo de 1,8 mm/s) y un ciclo térmico en vacío de 90 minutos. La deriva en Z debe converger por debajo de 5 µm y el aumento en la nariz del husillo por debajo de 15 °C. Un arranque en frío de 0 a 42.000 rpm dispara la temperatura de los rodamientos 12–18 °C y acelera la pérdida de precarga.
- Protocolo de calentamiento. Espere un calentamiento escalonado (husillo rampa de 3.000 rpm hasta velocidad de operación, ejes recorriendo toda la carrera) antes de la producción, juzgado por un criterio de temperatura (menos de 1 °C de cambio durante 3 minutos) en lugar de un tiempo fijo. Si el vendedor no tiene registro térmico, trate la máquina como térmicamente no verificada y valórela en consecuencia.