

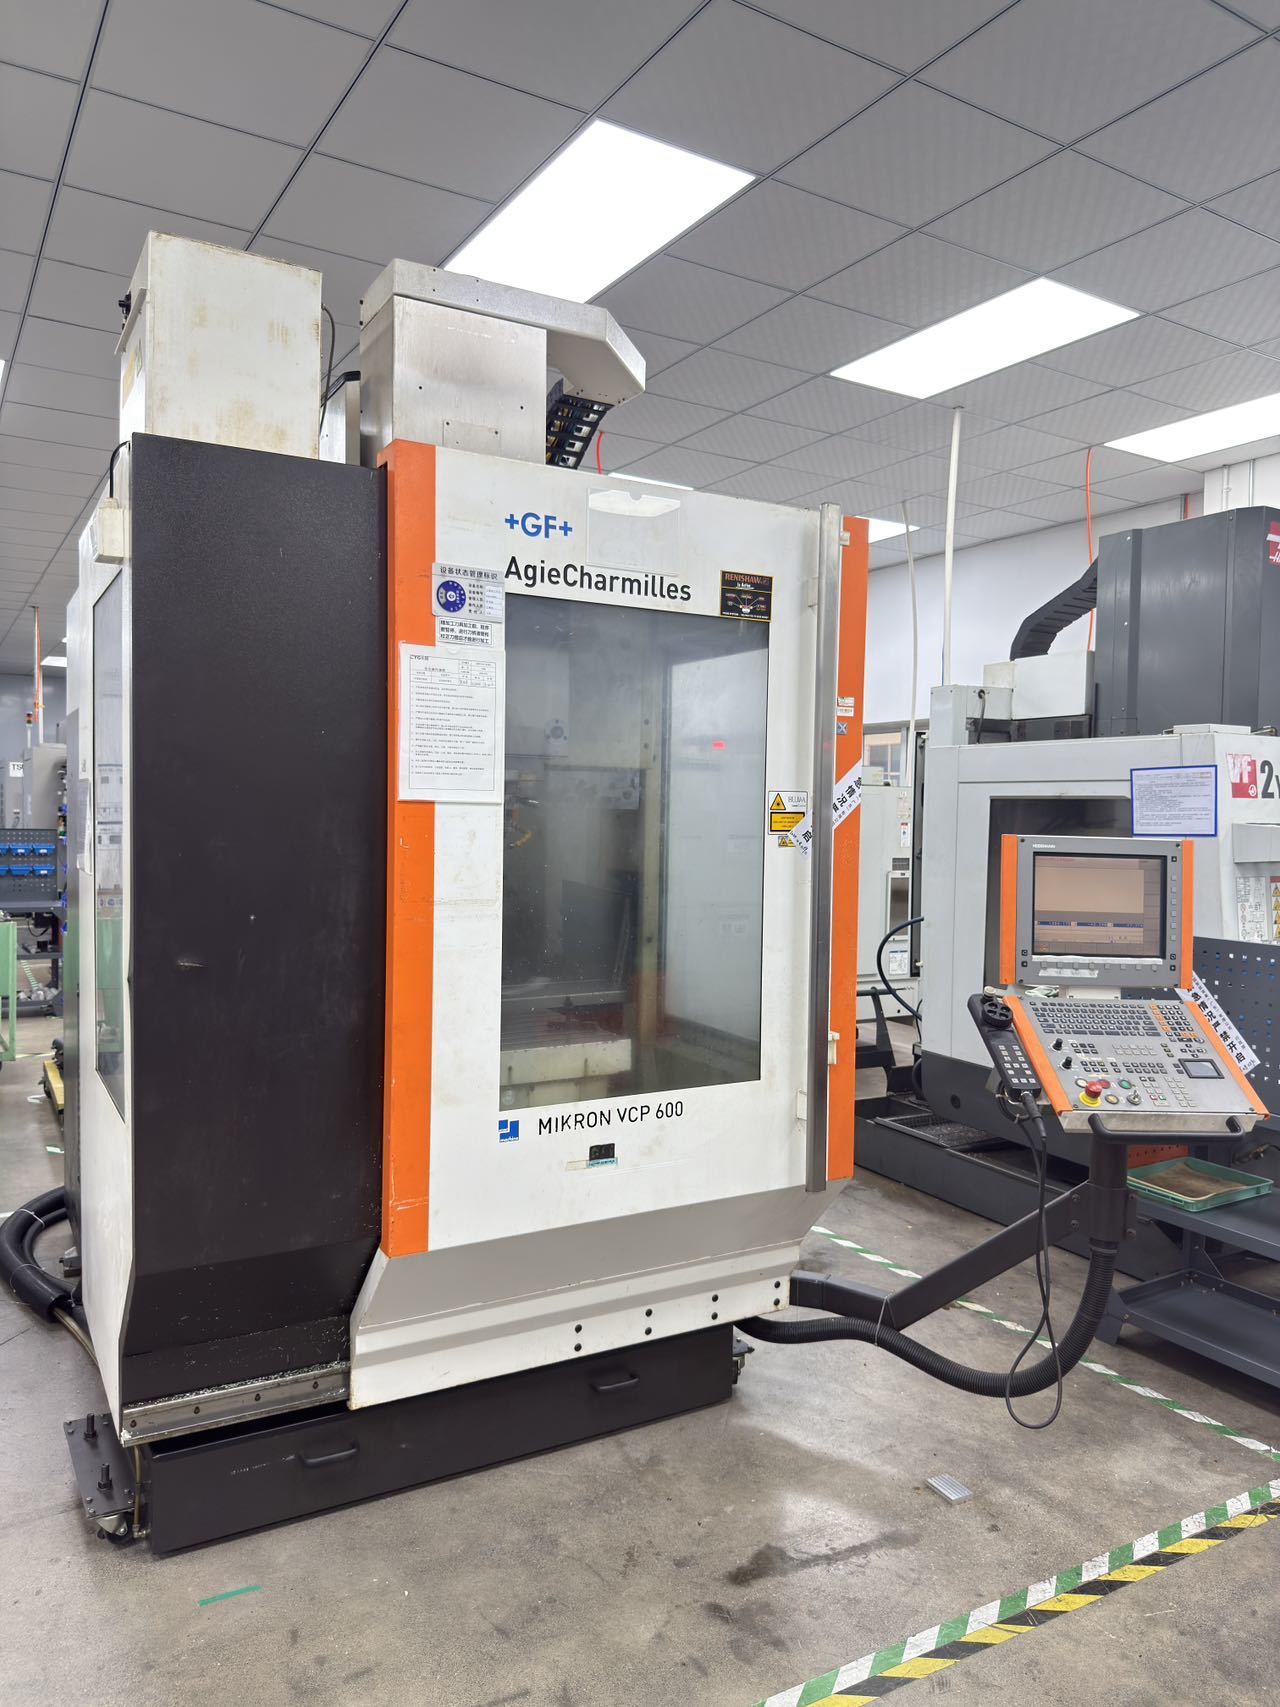
Dieser Artikel wird vom UsedUltra Senior-Team für Geräteinspektion geprüft. Leitender Inspektionsingenieur Chris (12 Jahre Bewertung gebrauchter Industrieanlagen, über 1.500 geprüfte CNC-Maschinen, darunter über 200 Makino-, Mori Seiki-, YASDA- und Haas-Einheiten sowie über 60 Maschinen der Mikron HSM-/Mill-Serie). Die hier beschriebenen Methoden des Thermomanagements und der Messtechnik stammen aus den archivierten Inspektionsunterlagen des Teams.
Gebrauchte Mikron-Präzisionslebensdauer hängt davon ab, einen stufenweisen Warmlauf mit thermischer Verformungskompensation zu kombinieren. Ein 20–30-minütiger stufenweiser Warmlauf vor dem ersten Schnitt (Spindel 3.000 → 12.000 U/min, Achsverfahrweg über den gesamten Verfahrweg) plus Ölkühlung mit konstanter Temperatur und Abstimmung der iTNC-Thermokompensation reduziert die thermische Drift der Z-Achse von 8–15 µm/h auf unter 3 µm/h, steigert die Erstteil-Freigabequote auf 99 %+ und erhöht die OEE um 8–13 Prozentpunkte.
Wichtigste Erkenntnisse auf einen Blick:
- Führen Sie vor dem ersten Schnitt täglich einen 25–30-minütigen stufenweisen Warmlauf durch, und verwenden Sie das Temperaturkriterium (Anstieg an der Spindelnase <1 °C über 3 min), nicht eine feste Zeit – im Winter um 30–50 % verlängern.
- Die thermische Kette Spindel–Werkzeughalter–Werkzeug–Werkstück liegt außerhalb des geschlossenen Regelkreises der Glasmaßstäbe; nur Warmlauf plus TCOMP-Abstimmung hält die Z-Achsen-Drift unter 3 µm/h.
- Kaufen Sie mit dem Nachweis, nicht mit dem Versprechen: Verlangen Sie bei der Abnahme einen Positionierbericht nach ISO 230-2 und eine 90-minütige Thermozykluskurve.
- Wenn alle drei umgesetzt sind, erwarten Sie: Erstteil-Freigabe ≥99 %, Spindellager-Erwärmung <5 °C und OEE +8–13 Prozentpunkte.
Warum das Auslassen des Warmlaufs die Präzision beeinträchtigt: Die tatsächlichen Kosten der thermischen Drift bei gebrauchten Mikron-Maschinen
Einkaufsleiter tappen regelmäßig in drei Fallen – und jede kostet direkt Geld:
- Kaltstartbearbeitung verursacht in den ersten zwei Stunden der Schicht Ausschuss in der Serie. Nach einer nächtlichen Stilllegung befinden sich Spindel, Führungen und Kugelgewindetriebe auf Raumtemperatur. Bei direktem Schnitt aus dem kalten Zustand erreicht die Z-Achsen-Drift in den ersten 1–2 Stunden 8–15 µm/h. Bei Teilen mit Toleranz ±0,008 mm bedeutet das, dass Erstmuster und frühe Serienteile Ausschuss sind. Bei einer Produktionsrate von 10.000 Teilen/Jahr und 40 % der Ausbringung in der Frühschicht liegen die monatlichen Ausschussverluste typischerweise bei 1.400–2.800 US-Dollar – und der teuerste Teil wird meist bei der Endkontrolle entdeckt, nicht der Ausschuss selbst: Nacharbeit verbraucht Maschinenstunden und riskiert Lieferverstöße.
- Vollgas auf einer kalten Spindel zu fahren, „verbrennt“ die Lebensdauer der Spindel. Mikron-HSM-Spindeln laufen mit 30.000–42.000 U/min mit begrenzter Lager-Vorspannungsreserve. Ein Hochlauf im kalten Zustand lässt die Lagertemperatur um 12–18 °C ansteigen und beschleunigt Vorspannungsverlust und Radiallaufabweichung. Eine Überholung einer Gebrauchtspindel kostet 14.000–28.000 US-Dollar – was den Restwert der Maschine praktisch abschreibt. Heimtückischer: Frühe Lagerschäden (Pitting, Laufbahnausbrüche) zeigen sich nicht sofort auf der bearbeiteten Oberfläche; wenn Rattermarken auftreten, ist die Spindel bereits über den Punkt ohne Rückkehr hinaus.
- Wartungsteams kümmern sich um „Öl, Wasser, Luft“, ignorieren aber das Thermozustandsmanagement. Viele Teams halten Warmlauf für verlorene Zeit. Die Auslastung sieht hoch aus, während die effektive Ausbringung bei 60–70 % liegt. Thermokompensationsparameter werden nie neu abgestimmt – die TNC-Kompensationstabelle ist noch die Werkseinstellung. Das ist die häufigste verborgene Lücke zwischen einer gebrauchten Mikron und „Neumaschinengenauigkeit“. Das gefährlichste Missverständnis: „Die Achsen sind mit Glasmaßstäben vollständig geschlossen geregelt, also ist das thermische Wachstum bereits kompensiert.“ Diese Annahme ist falsch – die Physik folgt im nächsten Abschnitt.
Thermische Leistung der Mikron-Bearbeitung: HSM vs. Mill vs. VCE im Vergleich
Betriebsarten im Vergleich: Kaltstart, Warmlauf und Warmlauf + Kompensation
| Betriebsart | Vorproduktionszeit | Thermische Drift der Z-Achse (µm/h) | Erstteil-Freigabequote | Temperaturanstieg der Spindellager (°C) | Relative OEE |
|---|---|---|---|---|---|
| Direktschnitt aus Kaltstart | 0 min | 8–15 | 82–90 % | 12–18 | Referenz |
| Standardmäßiger stufenweiser Warmlauf (20–30 min) | 20–30 min | 3–6 | 95–98 % | 6–9 | +5~8 Prozentpunkte |
| Warmlauf + Thermokompensation + Ölkühlung mit konstanter Temperatur | 20–30 min | <3 | ≥99 % | <5 | +8~13 Prozentpunkte |
Die Bereiche wurden an 12 gebrauchten Mikron-Einheiten (HSM 400/500U, Mill P 500/800, VCE-Serie) in den Inspektionsunterlagen von UsedUltra gemessen. Tatsächliche Werte hängen vom Maschinenalter und Zustand der Führungen ab; siehe Abnahmeprotokoll der Maschine. Vollständige Datensätze sind archiviert und auf Anfrage zur Einsicht verfügbar.
Mikron-Modellspezifikationen im Vergleich: HSM 500U, Mill P 800 U, VCE 1000
| Parameter | Mikron HSM 500U (5-Achsen-Hochgeschwindigkeit) | Mikron Mill P 800 U (5-Achsen) | Mikron VCE 1000 |
|---|---|---|---|
| X/Y/Z-Verfahrweg (mm) | 550 / 450 / 400 | 800 / 800 / 550 | 1.020 / 550 / 520 |
| Max. Spindeldrehzahl (U/min) | 36.000 (HSK-E40) | 20.000 (HSK-A63) | 12.000–16.000 (BT40) |
| Spindelleistung (kW) | 14–25 (generationsabhängig) | 36 (Nenndrehmoment 120 N·m) | 11–15 |
| Eilgang (m/min) | 40–60 (generationsabhängig) | 45 (61 dynamische Option) | 24–40 (modellabhängig) |
| Positioniergenauigkeit (µm) | ±3 | ±5 | ±8 |
| Wiederholgenauigkeit (µm) | ±1 | ±2 | ±3 |
| Auflösung des Glasmaßstabs (µm) | 0,05 | 0,05 | 0,1 |
| Steuerung | iTNC 530 / TNC 640 | TNC 640 | iTNC 530 (TNC 640 bei Pro) |
| Typische Anwendungen | Präzisionsformen, Laufräder, Hochgeschwindigkeitsschlichten dünnwandiger Teile | 5-Achsen-Bearbeitung von Gehäusen, Zerspanung schwerer Strukturen | Allgemeines Schruppen & Schlichten von Kasten-/Strukturteilen |
Typische veröffentlichte Werte für die jeweilige Serie; stets gegen Typenschild und Abnahmeprotokoll der einzelnen Maschine bestätigen. Anmerkungen: ① HSM 500U und der spätere HSM 500 unterscheiden sich je nach Generation – die Spindeldrehzahl bleibt bei 36.000 U/min, während Leistung (14 → 25 kW Dauerleistung) und Eilgang (40 → 60 m/min) stiegen; die Tabelle zeigt den kombinierten Bereich. ② VCE 1000 vs. VCE 1000 Pro/Pro-X unterscheiden sich erheblich bei Verfahrweg und Spindel (Pro: Y=560 mm, Z=600 mm, Spindel 16.000 U/min); die Tabelle zeigt die typischen Werte des Basismodells. Wichtiger offizieller Datenpunkt: GF veröffentlicht für die 5-Achsen-Mill P 800 U eine „thermische Genauigkeit im 24-Stunden-Zyklus von ±4 µm“ – selbst eine fabrikneue, werkskalibrierte Maschine hält ihre Genauigkeit nur im thermischen Gleichgewicht. Das ist die Bestätigung des OEM selbst, warum Thermozustandsmanagement bei einer gebrauchten Mikron so wichtig ist.
Auswahlkonsequenz: Die HSM-Familie hat die höchste Spindeldrehzahl, die kleinste Vorspannungsreserve und die stärkste Abhängigkeit vom Warmlauf – eine gebrauchte HSM verliert ohne Thermomanagement am schnellsten an Genauigkeit. Die VCE-Familie ist eine drehzahlniedrigere, auf Steifigkeit ausgelegte Bauweise, thermisch weniger empfindlich, aber ihre Positioniergenauigkeit ist eine ganze Größenordnung gröber. Wählen Sie das Modell nach der Genauigkeitsklasse des Teils, nicht nach dem Preis.
Die Physik der thermischen Drift: Eine Formel, die den Präzisionsverlust erklärt
Thermisches Wachstum folgt der linearen Ausdehnung:
ΔL = α × L × ΔT
α ist der materialabhängige Längenausdehnungskoeffizient: GCr15-Lagerstahl (Kugelgewindetriebe) ≈ 12,5 × 10⁻⁶/°C, Gusseisen (Bett) ≈ 11 × 10⁻⁶/°C, Aluminium (Spindelgehäuse) ≈ 23 × 10⁻⁶/°C.
Beispiel A – Wachstum der Kugelgewindespindel: eine Z-Achsen-Kugelgewindespindel der Mikron Mill P 800 U mit wirksamer Länge L = 600 mm bei einer Betriebstemperaturerhöhung ΔT = 5 °C:
ΔL = 12,5 × 10⁻⁶ × 600 × 5 ≈ 37,5 µm
Beispiel B – Wachstum der Kette von der Spindel zum Werkzeug (das kritische): die wirksame thermische Kette aus Spindelgehäuse (Aluminium) + Werkzeughalter + Werkzeug beträgt etwa 300 mm. Nach 30 Minuten bei hoher Drehzahl beträgt der Anstieg ΔT = 10 °C; mit einem effektiven α von 15 × 10⁻⁶/°C:
ΔL = 15 × 10⁻⁶ × 300 × 10 ≈ 45 µm
Das größte Missverständnis ausgeräumt: Ja, die Achsen von Mikron sind mit Heidenhain-Glasmaßstäben vollständig geschlossen geregelt – aber der geschlossene Regelkreis kompensiert nur den relativen Fehler zwischen Kugelgewindespindel und Maßstab. Die „thermische Kette“ Spindel–Werkzeughalter–Werkzeug–Werkstück aus Beispiel B liegt außerhalb des Regelkreises: Lagerreibungswärme lässt Spindelgehäuse und Werkzeughalter axial wachsen, und dieser Fehler landet direkt auf der bearbeiteten Oberfläche, wo der Maßstab ihn nie „sehen“ kann. Das ist der physikalische Grund, warum Hochgeschwindigkeitsmaschinen gegenüber Kaltstarts weit empfindlicher sind als niederdrehende: Je höher die Spindeldrehzahl, desto größer die Lagerreibungswärme und desto größer dieser offene Regelkreis-Fehler vor der Stabilisierung. Bei einer gebrauchten Maschine mit verschlissener Lagervorspannung ist die Reibungswärme noch größer – das Problem verstärkt sich.
Das standardmäßige 25–30-minütige Warmlaufverfahren (SOP)
Empfohlener 25–30-minütiger Standard-Warmlauf, als MDI-Block oder Unterprogramm für Ein-Tasten-Ausführung gespeichert (Drehzahlstufen an das Modell in der obigen Vergleichstabelle anpassen):
- Spindel 5 min bei 3.000 U/min – Ölfilm und Lagervorspannung aufbauen;
- auf 6.000 U/min für 5 min hochfahren – das niederfrequente Resonanzband durchfahren;
- auf 12.000 U/min für 10 min hochfahren – den üblichen Produktionsdrehzahlbereich abdecken;
- auf die Zielbearbeitungsdrehzahl für 10 min hochfahren, während X/Y/Z jeweils 3-mal mit 50 % Eilgang den vollen Verfahrweg fahren und die A/C-Rundachsen oszillieren, sodass Führungen und Kugelgewindetriebe gemeinsam auf Arbeitstemperatur kommen.
Objektives Kriterium für „warm genug“: Wenn sich die Temperaturanzeige an der Spindelnase über 3 aufeinanderfolgende Minuten um weniger als 1 °C ändert, ist das thermische Gleichgewicht erreicht. Verwenden Sie das Temperaturkriterium statt eines reinen Zeitkriteriums – es passt sich an Winter-/Sommerunterschiede an (Warmlauf im Winter benötigt oft 30–50 % mehr Zeit).
So stimmen Sie die Thermokompensation an iTNC 530-/TNC 640-Steuerungen ab
Maschinen der HSM/Mill-Serie sind standardmäßig mit Heidenhain-Glasmaßstäben (Auflösung 0,05 µm; 0,1 µm bei der VCE-Serie) und Mehrpunkt-Temperatursensoren ausgestattet. Die TNC-Steuerung (iTNC 530 / TNC 640) realisiert die Thermokompensation, indem sie absolute Positionssignale der Maßstäbe mit Temperaturmesswerten an Spindelnase, Kugelgewindemuttern und kritischen Bettpunkten kombiniert, ein Thermdriftmodell anpasst und die beauftragten Koordinaten auf Interpolatorebene in Echtzeit korrigiert.
Wesentliche Punkte für die Abstimmung bei einer gebrauchten Maschine (Werkseinstellungen NICHT wiederverwenden):
- Lassen Sie die Maschine 60–90 Minuten unbeladen laufen und zeichnen Sie die Temperaturanstiegskurven an jedem Messpunkt sowie den entsprechenden Z-Achsen-Positionsfehler auf;
- Messen Sie synchron mit einem Laserinterferometer (Renishaw XL-80 oder gleichwertig), um die Temperatur-Fehler-Zuordnung zu erstellen;
- Erstellen Sie die Kompensationstabelle Punkt für Punkt in den TNC-Kompensationsparametern neu (Temperaturkompensation / Thermokompensationstabelle im MOD-Menü);
- Unbeladen verifizieren: Die Restthermodrift muss <3 µm/h bleiben; falls nicht, Vorzeichen und Verstärkung des Kompensationskoeffizienten anpassen – achten Sie darauf, positive und negative thermische Wachstumsrichtung zu unterscheiden.
Messtechnische Grundlage: Positionierung und Wiederholgenauigkeit nach ISO 230-2; Bewertung thermischer Effekte nach ISO 230-3; deutsche Maschinen können auch nach VDI 3441 bewertet werden. Geben Sie die Norm im Abnahmeprotokoll an – sonst sind die Zahlen nicht vergleichbar.
Ölkühlung und Hydraulik: Die physikalische Voraussetzung für stabile Präzision
Halten Sie die Spindel-Ölkühleinheit auf ±1 °C; eine Temperaturspreizung des Kühlöls über 2 °C stört direkt die Lagervorspannung und die Z-Achsen-Werkzeugspitze. Halten Sie Hydrauliköl bei 45±3 °C und passen Sie das Kühlventil an jahreszeitliche Änderungen an. Das ist die physikalische Voraussetzung dafür, dass „Warmlauf + Kompensation“ die Drift tatsächlich unter 3 µm hält. Erwägen Sie einen unabhängigen Temperaturschreiber in der Ölkühl-Rücklaufleitung, um einen 30-Tage-Trend für die Diagnose aufzubauen.
Das UsedUltra-Abnahmeprotokoll: Thermische Stabilität vor dem Kauf verifizieren
Für jede gelieferte gebrauchte Mikron archiviert das Inspektionsteam die folgenden Aufzeichnungen; Käufer können die entsprechenden Berichte anfordern:
| Prüfpunkt | Methode / Instrument | Abnahmekriterium |
|---|---|---|
| Achspositionierung & Wiederholgenauigkeit | Laserinterferometer (Renishaw XL-80), nach ISO 230-2 | Verschlechterung gegenüber Werkwert ≤20 % |
| Rundheit in 3 Ebenen / Umkehrspiel | Ballbar (Renishaw QC20-W) | Kompensation neu erstellen, wenn Rundheit Grenzwerte überschreitet |
| 90-minütiger unbeladener Thermozyklus | Temperaturanstieg an der Spindelnase + Z-Drift-Kurve | Thermodrift konvergiert <5 µm |
| Schweregrad der Spindelvibration | Schwingungsanalysator, Bezug ISO 10816-1/-3 | RMS <1,8 mm/s, keine Spitzen über 1× |
| Temperaturstabilisierung der Spindel | 30 min bei Nenndrehzahl, unbeladen | Lager-Temperaturanstieg <15 °C und rückführbar |
| Kegel-/Spannzugzustand | Sichtprüfung + Spannkrafttest | Keine Pitting- oder Riefenbildung am ISO-Kegel |
Präzisions-Wartungsplan: täglich, wöchentlich, monatlich, vierteljährlich, jährlich
| Häufigkeit | Punkt | Schlüsselindikator / Maßnahme |
|---|---|---|
| Jede Schicht | Spindelkegel reinigen, Werkzeughalter-Anzugsbolzen prüfen | ISO-Kegel frei von Riefen; Anzugsbolzen nicht verschlissen |
| Täglich | Stufenweiser Warmlauf; Öl-Kühlmittel- und Hydraulikflüssigkeitsstände | Ölkühl-Spreizung <2 °C |
| Wöchentlich | Führungsbahnschmierung; Filterreinigung | Schmierdruck OK |
| Monatlich | Schnellprüfung der Spindelvibration; Hydrauliköltemperatur | RMS <1,8 mm/s; Öl 45±3 °C |
| Vierteljährlich | Ballbar-Rundheit + Laser-Positionier-Neukalibrierung | Kompensation neu erstellen, wenn Verschlechterung >20 % |
| Jährlich | Trendanalyse des Spindeltemperaturanstiegs; vollständiges Genauigkeitsaudit | Überholung planen, wenn Temperaturanstieg nicht rückführbar >15 °C |
Fallstudie: Gebrauchte Mikron HSM 500U – Cpk 1,62 und OEE 76 % in 12 Monaten
Hintergrund und Engpass: Ein Präzisionsformenbau in Suzhou kaufte eine gebrauchte Mikron HSM 500U (5-Achsen, 36.000-U/min-Spindel). Es wurde direkt aus dem kalten Nachtstart geschnitten; Teile der Frühschicht fielen in den ersten zwei Stunden häufig bei der Z-Maßtoleranz durch (Konturtoleranz ±0,008 mm, Kunde forderte Cpk ≥ 1,33), mit monatlichem Ausschuss von etwa 2.500 US-Dollar. In Monat 8 gab die Spindel eine Frühwarnung für Lagerverschleiß, wobei der Vibrations-RMS auf 2,3 mm/s stieg.
Typische Bearbeitungsaufgabe (zur quantifizierten Verifizierung): 45 HRC gehärteter Formenstahl, Ø6 mm Hartmetall-Kugelfräser, S = 12.000 U/min, F = 2.000 mm/min, ap = 0,2 mm, ae = 0,15 mm, Kavitätenschlichten.
Gelieferte Lösung: UsedUltra-Ingenieure richteten vor Ort das vollständige Thermozustandsmanagementsystem ein – eine SOP für stufenweisen Warmlauf, Neuabstimmung der iTNC-Thermokompensation, Temperaturkalibrierung der Spindel-Ölkühleinheit und vierteljährliche Ballbar-Nachprüfungen – und verankerten das Warmlaufprogramm in der Startroutine der Maschine.
Quantifizierte Ergebnisse nach 12 Monaten:
- Thermische Drift der Z-Achse stabilisierte sich unter 3 µm/h (10–13 µm/h vor der Abstimmung);
- Erstteil-Freigabequote stieg von 88 % auf 99,2 %;
- Cpk beim Kavitätenschlichten verbesserte sich von 1,02 auf 1,62 (über der Kundenanforderung ≥1,33);
- Temperaturanstieg der Spindellager sank von 14 °C auf 5 °C; Vibrations-RMS stabilisierte sich bei 1,2 mm/s; das ganze Jahr keine Lageralarme;
- Jährlicher Ausschussverlust fiel von 30.000 US-Dollar auf 4.400 US-Dollar (−85 %);
- OEE stieg von 63 % auf 76 % (+13 Prozentpunkte); bei ca. 8.500 verfügbaren Stunden/Jahr (drei Schichten) gewann die effektive Ausbringung ca. 1.100 Stunden.
Datenquelle: die 12-monatigen Abnahme- und vierteljährlichen Nachinspektionsunterlagen der Einheit, archiviert bei UsedUltra und zur Überprüfung unter NDA verfügbar.
ROI-Formel, die ein Einkaufsleiter selbst anwenden kann:
Jährlicher Nutzen ≈ Reduzierung der Erstteil-Ausschussrate × Jahresausbringung × Vollkosten pro Einheit + vermiedene Spindelüberholungskosten + (OEE-Gewinn in Prozentpunkten × verfügbare Stunden × Ausbringungswert pro Stunde)
Für diesen Fall eingesetzt: ungefähr 25.500 US-Dollar Ausschussreduzierung + 16.700 US-Dollar um mindestens 1 Jahr aufgeschobene Spindelüberholung + 1.100 gewonnene Ausbringungsstunden – der Return des Thermozustandsmanagementsystems im ersten Jahr übersteigt 40.000 US-Dollar, bei einer Investition von lediglich Warmlauf-Maschinenzeit und einem Service zur Kompensationsabstimmung.
Thermomanagement für die Bearbeitung mit gebrauchten Mikron-Maschinen: FAQ
Wie lange sollte ich ein gebrauchtes Mikron-Bearbeitungszentrum täglich warmlaufen lassen?
Lassen Sie es vor dem ersten Schnitt jeden Tag warmlaufen – überspringen Sie dies bei einer gebrauchten Maschine nicht. Standard sind 25–30 Minuten:
- Spindel fährt in vier Stufen 3.000 → 6.000 → 12.000 → Zieldrehzahl hoch, je 5–10 min;
- Achsen fahren gleichzeitig mit 50 % Eilgang den vollen Verfahrweg, mit Rundachsen-Oszillation;
- Ein vollständiger Warmlauf ist nach Stillständen über 8 Stunden (über Nacht, am Wochenende) obligatorisch; nach <2 Stunden Stillstand reichen 10 Minuten;
- Mit dem Temperaturkriterium abschließen: Ein Anstieg der Spindelnasentemperatur um <1 °C über 3 aufeinanderfolgende Minuten bedeutet „warm“. Im Winter um 30–50 % verlängern.
Wie schalte ich die Thermokompensation (TCOMP) bei einer Mikron ein und stimme sie ab?
In vier Schritten abstimmen (gemäß Bewertung thermischer Effekte nach ISO 230-3):
- 60–90 Minuten unbeladen laufen lassen und Temperaturanstiegskurven an Spindelnase, Kugelgewindemuttern und Bett aufzeichnen;
- Z-Achsen-Positionsfehler gegenüber Temperatur synchron mit einem Laserinterferometer (Renishaw XL-80) aufzeichnen;
- Die Tabelle Punkt für Punkt in den TNC-Kompensationsparametern neu erstellen (Temperaturkompensation / Thermokompensation im MOD-Menü);
- Unbeladen verifizieren: Die Restthermodrift muss <3 µm/h betragen; falls nicht, Vorzeichen und Verstärkung des Koeffizienten anpassen.
Hinweis: Die Tabelle ist an die spezifische Maschine und Werkzeugaufbau gebunden; nach jedem Maßstabsaustausch oder größeren Umbau neu abstimmen.
Welche Warnzeichen zeigen an, dass eine gebrauchte Mikron-Spindel repariert werden muss?
Bei Hochgeschwindigkeitsmodellen (HSM-Familie) die Spindel warten, wenn eine der folgenden Bedingungen erfüllt ist (Schwingungsbewertung Bezug ISO 10816-1/-3):
- Lager-Temperaturanstieg >15 °C bei Nenndrehzahl und keine Rückführung;
- Spindel-Schwingungsgeschwindigkeit RMS >1,8 mm/s oder deutliche Spitzen über 1× (Harmonische/Seitenbänder);
- Periodische Rattermarken auf der Oberfläche oder Ballbar-Rundheit um >30 % gegenüber Referenz verschlechtert.
Führen Sie monatlich eine Schnellprüfung der Vibration durch und protokollieren Sie den Trend – der Trend ist wichtiger als jeder einzelne Messwert: drei aufeinanderfolgende Monate mit steigendem RMS sind eine Frühwarnung.
Wie oft sollte eine gebrauchte Mikron mit einem Laserinterferometer neu kalibriert werden?
Betreiben Sie eine Doppelstrategie „vierteljährlich + ereignisausgelöst“:
- Vierteljährlich: 3-Achsen-Positionierung und Wiederholgenauigkeit (Laserinterferometer, ISO 230-2); Rundheit X/Y, Y/Z, Z/X (Ballbar QC20-W);
- Ereignisausgelöst: sofort nach Spindelersatz, Kugelgewindetrieb-Reparatur oder Maßstabsaustausch erneut prüfen;
- Kriterien: Umkehrspiel- und Steigungsfehlerkompensation neu erstellen, wenn die Positionierung um >20 % gegenüber dem Abnahmewert nachlässt; bei >50 % einen Austausch von Führung/Kugelgewindetrieb bewerten – weitere „Lebenserhaltungs“-Kompensation ist nicht mehr wirtschaftlich.
Gebrauchte Mikron vs. Hermle vs. DMG: Welche hat niedrigere Wartungskosten?
Die Logik des Thermomanagements ist bei allen drei ähnlich; Unterschiede liegen in der Kompensationstiefe und den Teilekosten:
- Mikrons Heidenhain-Steuerung modelliert die Thermokompensation detailliert mit großem Abstimmungsspielraum, aber Maßstabs- und Spindelteile haben lange Lieferzeiten und höhere Kosten;
- Hermle hat ein ausgereiftes Thermokontroll-Design und niedrige Routenwartungsfrequenz, aber spezielle Teile für Hydraulikspannsysteme sind teuer;
- DMG (z. B. DMU-Familie) hat eine große installierte Basis, einfache generische Teileversorgung und schnelle Serviceantwort, aber die 5-Achsen-Rundachsengenauigkeit verschlechtert sich und hängt stärker von planmäßiger Kalibrierung ab.
Budgetentscheidung: Wenn Sie langfristige Präzisionslebensdauer und stabile Serien schätzen, zahlt sich die Kompensationsabstimmung bei Mikron am meisten aus; wenn Sie Service-Reaktionsgeschwindigkeit schätzen, ist eine DMG mit großer installierter Basis sicherer.