Geprüft vom UsedUltra Senior Equipment Inspection Engineering Team · Chefinspekteur Chris Veröffentlicht 2026-09-03 · Zuletzt aktualisiert 2026-09-03
Fazit: Beim Kauf einer gebrauchten Doosan-CNC-Maschine (Drehmaschinen-/Drehzentrumsklasse; heute DN Solutions; Altbezeichnungen Puma/Lynx sind noch im Umlauf) prüfen Sie fünf harte Kennwerte — Spindel-Rundlaufabweichung, X/Z-Positioniergenauigkeit einschließlich Umkehrspiel, Wiederholgenauigkeit des Revolverindexierens, Spannkraft des Futters und einen Schlichtdrehtest — gegen diese Grenzwerte: Spindel-Rundlaufabweichung ≤0,010 mm, bidirektionale Positionierung ≤0,010 mm, Revolverindex-Wiederholung ≤0,010 mm, Spannkraftverlust des Futters <10 % gegenüber Typenschild, Rundheit im Testschnitt ≤0,010 mm. Erst verhandeln, wenn alle fünf bestanden sind; 15–30 % Rabatt pro nicht bestandenem Punkt und bei mehr als dem 2-fachen des Grenzwerts vom Kauf Abstand nehmen. Instrumente: Laserinterferometer, Messuhr mit Magnetstativ, Hydraulik-Manometer oder Futter-Zugkraftmessgerät, Thermometer; Ballbar nur für C/Y-Achsen-Dreh-Fräsvarianten.
1. Warum gebrauchte Doosan-Drehmaschinen im Preis um 35 % schwanken — Futter & Revolver, nicht das Bett
Drei wiederkehrende Fallen, wenn ein Beschaffungsmanager eine gebrauchte Doosan-Maschine kauft — ein Puma/Lynx-Drehzentrum:
- Die Falle „Sie hat ein Teil geschnitten, also ist sie in Ordnung“. Der Verkäufer führt einen leichten Schruppschnitt aus — und verdeckt damit hydraulischen Spannkraftverlust des Futters und Verschleiß der Revolverindexkupplung, genau die Subsysteme, die ein Bearbeitungszentrum nicht hat. Sobald der Spannkraftverlust messbar ist, driften Schlichtdurchmesser in Richtung IT7-Grenze und darüber hinaus; eine zufällige Revolver-Fehlindexierung kann Werkzeug und Werkstück ruinieren und im schlimmsten Fall das Futter oder die Spindelnase beschädigen — Verluste in Höhe von Tausenden bis Zehntausenden USD. Bei einteiligen Gussbetten der Puma-Klasse rührt Genauigkeitsverlust typischerweise von lockernder Vorderlager-Vorspannung und X-Achsen-Führungsleisten her, nicht vom Bett.
- Versteckte Kosten stecken nicht im Preis. Vorderlagerverschleiß verschlechtert die Rundheit; X/Z-Umkehrspiel-Überschwingen macht Absätze und Gewinde zu Nacharbeit; geräuschvolles Revolverindexieren bedeutet Turbinen-/Kurvenscheiben-Reparatur (~US$1.500–4.000). Die Belastungshistorie von Revolver und Futter lässt sich nicht an einer Messuhr ablesen — wenn Sie sie auslassen, geht die Spindellager-Überholung (US$6.000–15.000) auf Ihre Kosten. Ein Hydraulikaggregat, das über 30 Minuten >0,5 bar verliert, deutet meist auf Leckage der Zugstangendichtung oder des Druckspeichers hin — weitere paar Tausend USD.
- Verträge, die nur „garantiert drehend“ sagen, sind nicht durchsetzbar. Die Abnahme muss auf einem quantifizierten Schlichtdrehtest (Rundheit/Zylindrizität/Durchmesserstabilität) und der Wiederholgenauigkeit des Revolverindexierens beruhen, die vor der Verhandlung schriftlich festgehalten werden — der größte Hebel des Beschaffungsmanagers.
2. Vor-Ort-Prüfverfahren (Schritte in Reihenfolge)
- Zuerst die Maschinenhistorie lesen (vor dem Einschalten). Modell/Baujahr/Seriennummer protokollieren; am FANUC (Doosan-Drehmaschinen-Standard: 0i-TF / i-Serie) kumulierte Laufzeit, Spindellast-Historie, Alarmhistorie sowie Arten und Anzahl der Revolver-/Werkzeugwechsel-Alarme auslesen. Crashs verstecken sich hier („Revolverüberlast“, „Spindelpositionsabweichung“, Alarmklasse „Kollision“) — vor der ersten Messstunde prüfen.
- Statische Geometrievorprüfung (kalt). Rundlauf von Spindelnase und Futterkegel mit Messuhr prüfen (nahes Ende); X-Führungsleisten-/Bahnspiel und Vorspannung des Z-Führungs-Schlittens prüfen; Hydraulikaggregat starten, Systemdruck protokollieren und 30-minütigen Haltetest durchführen.
- 45–60 Minuten aufwärmen. Spindel von 2.000 U/min auf Typenschild-Nenndrehzahl hochfahren (in dieser Klasse üblicherweise 3.500–6.000 U/min) plus Z/X-Zyklen; thermischen Drift messen und an Vorderlager und Revolver hören. Messwerte ohne Aufwärmen sind ungültig.
- Laserinterferometer für X/Z-Positionierung und Umkehrspiel (ISO 230-2, bidirektional). Die vollständige Fehlerkurve je Achse — der teuerste und entscheidendste Test.
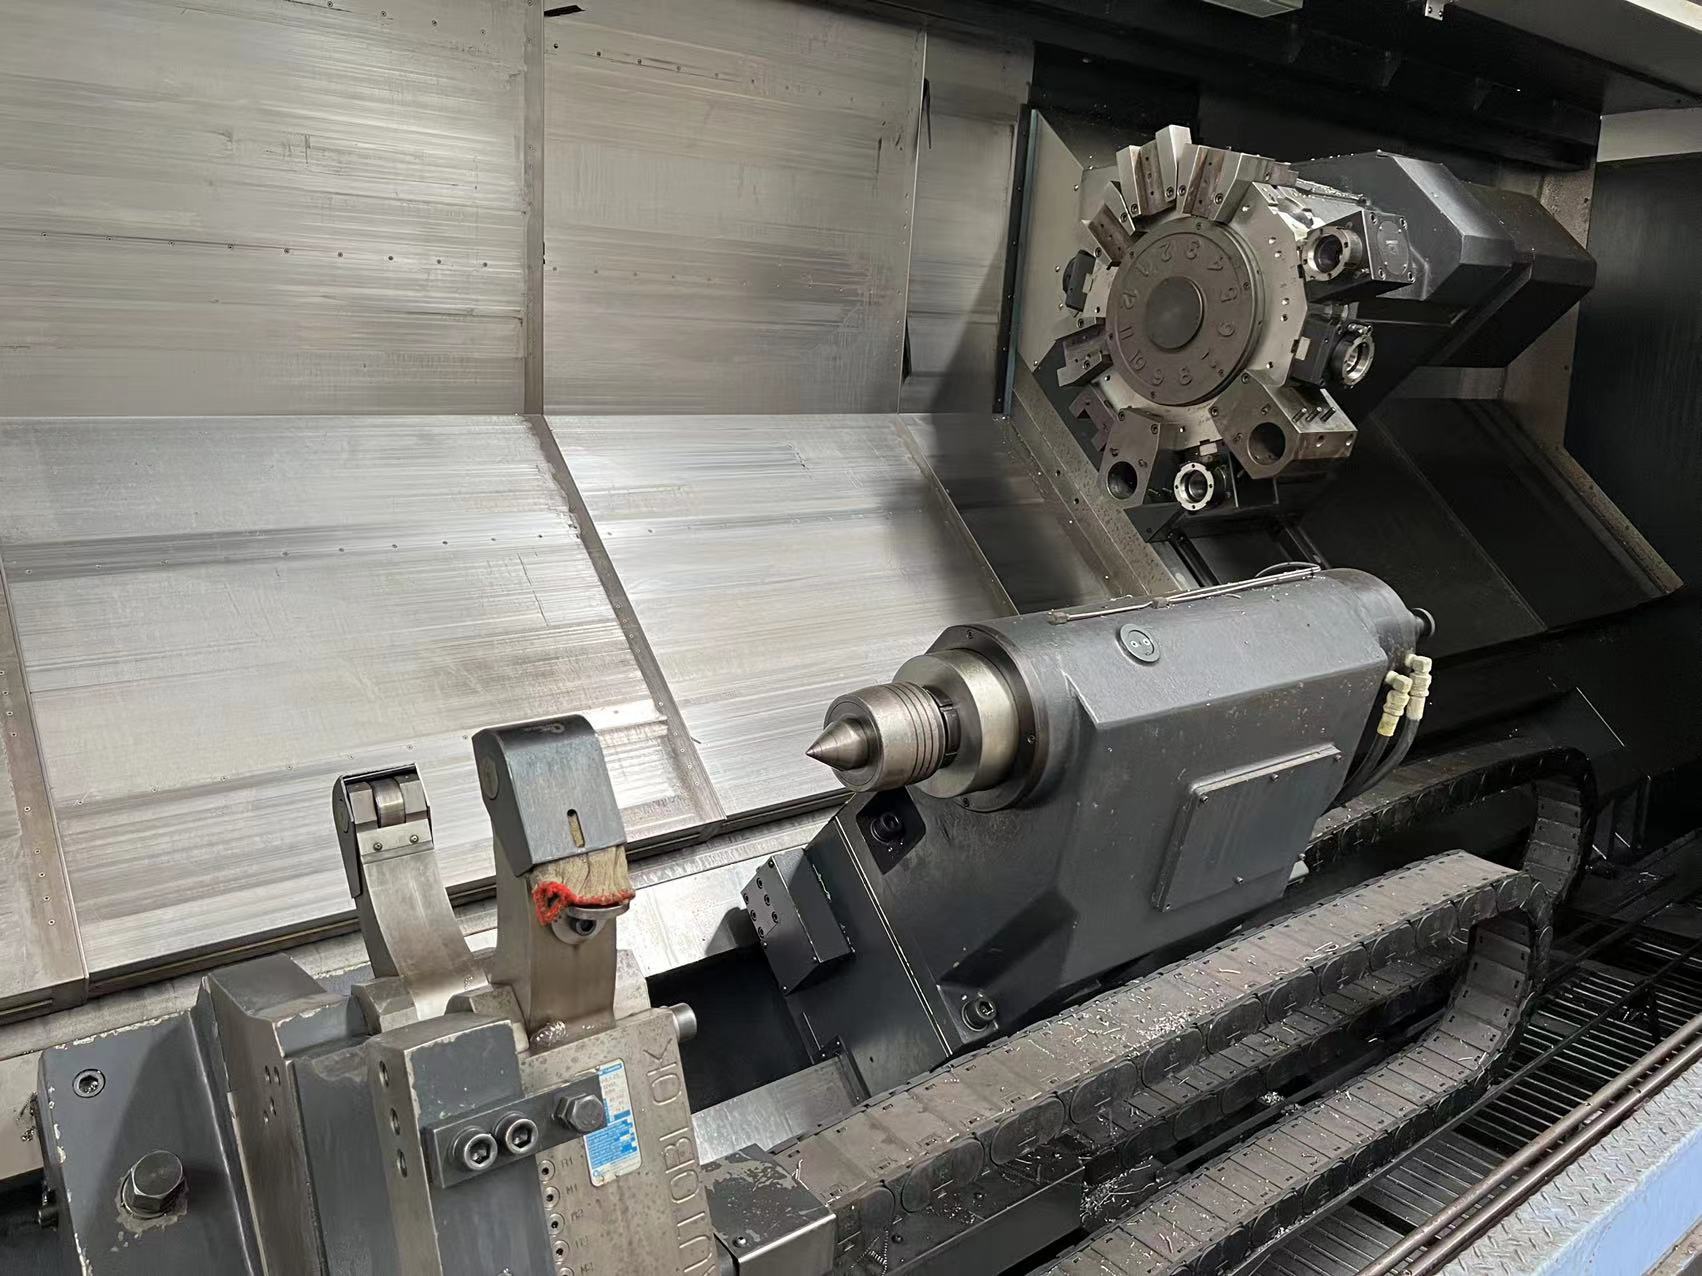
- Test der Revolverindex-Wiederholgenauigkeit. Referenzwerkzeug an Station 1 montieren, Messuhr nullen, jede Revolverstation zweimal anfahren (üblicherweise 12) und die Streuung des Rundlaufs der zurückkehrenden Werkzeugspitze aufzeichnen. Dies ist die drehmaschinenspezifische Prüfung, die Bearbeitungszentren nicht haben.
- Futter-Spannkrafttest + Schlichtschnitt. Bei maximalem Futterdruck laut Typenschild (typischerweise 20–30 bar) Zugstangen-Zugkraft oder Spannkraft mit einer Kraftmessdose gegenüber Typenschild messen; ein φ100×200-Teststück schlichtdrehen (Zeichnung des Käufers bevorzugt) auf Rundheit, 300-mm-Zylindrizität und Durchmesserbeständigkeit. Bei C/Y-Achsen-Dreh-Fräsmaschinen zusätzlich C-Achsen-Indexierung und einen Frästest mit angetriebenem Werkzeug.
- Tabelle bewerten → verhandeln. Jede Zeile unten abhaken; jede nicht bestandene Zeile in einen quantifizierten Rabatt umwandeln.
3. Welche Messwerte bestehen sollten — Abnahmegrenzwerttabelle für gebrauchte Doosan-Drehmaschinen
Positionierungs- und Geometriezeilen folgen ISO 230-1 / ISO 230-2; Revolverindex-, Futter-Spannkraft- und Hydraulik-Haltezeilen sind Werkstattpraxis- und Typenschild-Nennwertprüfungen (kein ISO-230-Punkt deckt sie ab). Alle gelten für gebrauchte Drehzentren der Doosan-Puma/Lynx-Klasse (Neumaschinenwerte sind typische Größenordnungen aus der Fabrikbestellung, nicht die offizielle Garantie eines Modells; Konfiguration und Verfahrwege am Typenschild prüfen):
| Prüfpunkt | Neumaschinen-Referenz | Gebraucht-Grenzwert (gemessen) | Maßnahme |
|---|---|---|---|
| Radialer Rundlauf von Spindelnase / Futterkegel (nahes Ende) | ≤0,005 mm | ≤0,010 mm | OK = verhandeln; 0,010–0,020 = −15 % |
| Rundlauf einer 300-mm-Stange (gespannte Prüfstange) | — | ≤0,020 mm | Überschreitung = Vorderlagerverschleiß |
| X/Z-Positioniergenauigkeit (bidirektional, ISO 230-2) | ±0,005 mm | ≤0,010 mm | 0,010–0,020 = −15 %; >0,020 = Vorsicht |
| X/Z-Wiederholgenauigkeit | ±0,003 mm | ≤0,005 mm | Überschreitung meist = Kugelgewindetrieb/Encoder |
| Umkehrspiel X / Z | — | ≤0,005 mm | Preis für einen Kugelgewindetrieb-Wechsel einrechnen (US$2.500–3.500/Achse) |
| Revolverindex-Wiederholung (alle Stationen ×2, üblicherweise 12, Streuung der Werkzeugspitze) | ≤0,005 mm | ≤0,010 mm | 0,010–0,020 = −15 %; >0,020 = Kurvenscheiben-/Kupplungsrisiko, Vorsicht |
| Futter-Spannkraft (bei Typenschild-Druck gegenüber Nennwert) | Nennwert | Verlust <10 % | 10–20 % = Futter-/Zugstangen-Reparatur einpreisen (US$1.500–3.500); >20 % = vom Kauf Abstand nehmen |
| Thermischer Spindeldrift (Z, 60 min) | <0,010 mm | <0,020 mm | Überschreitung beeinträchtigt Schlichtbearbeitungs-Konsistenz |
| Rundheit im Schlichtschnitt (φ100-Teil) | ≤0,005 mm | ≤0,010 mm | Überschreitung = Lager-/Spannproblematik |
| Schlichtschnitt: 300-mm-Zylindrizität / Durchmesserstreuung über 10 Teile | — | ≤0,020 / ≤0,015 mm | Spiegelt Geradheit der Führungsbahn + thermische Stabilität wider |
| C-Achsen-Indexierfehler (nur Dreh-Fräsen) | ±0,005° | ≤0,010° | Überschreitung beeinträchtigt Umfangsloch-/Stirnflächenbearbeitung |
| Hydraulik-Haltetest (30 min) | ≤0,3 bar | ≤0,5 bar | Überschreitung = Leckage an Druckspeicher/Zugstangendichtung |
Entscheidungslogik: Erst verhandeln, wenn die fünf Kernpunkte (Spindelrundlauf, X/Z-Positionierung einschließlich Umkehrspiel, Revolverindex-Wiederholung, Futter-Spannkraft, Schlichtschnitt-Genauigkeit) bestanden sind; 15–30 % Rabatt pro nicht bestandenem Punkt (der graue Bereich ist verhandelbar auf Basis von Reparaturkosten plus Ausfallzeit, siehe FAQ) und bei mehr als dem 2-fachen des Grenzwerts vom Kauf Abstand nehmen. Angebote für dasselbe Baujahr/Modell schwanken um 35 % — meist wegen dieser Zahlen, nicht wegen des Betts.
Familiengewichtete Zusatzprüfungen (Doosan-Drehfamilien)
| Familie | Typische Gebrauchtrolle | Zusätzlicher Fokus |
|---|---|---|
| Puma (Universal-Drehzentrum, üblicherweise 8″/10″-Futterklasse, meist FANUC-0i-T-Serie) | Schlichtbearbeitung mehrerer Wellen/Scheiben, Zentrierarbeiten an langen Wellen | Vorderlager, X-Führungsleisten, Hydraulikfutter, Rundlauf der Reitstockhülse |
| Lynx (Economy/kompakt, auf Stangenmaterial ausgerichtet) | Hochvolumen-Stangenbearbeitung, Lean-Zellenlinien | Futter + Stangenzuführungs-Schnittstelle, Hochgeschwindigkeits-Revolverindexierung, Span-/Teileabfuhr |
| C-Achsen-/Angetriebenes-Werkzeug-/Zusatzspindel-Varianten (LY-Klasse) | Dreh-Fräsen in einer Aufspannung | C-Achsen-Indexierung, Kupplung für angetriebenes Werkzeug, Synchronisation der Zusatzspindel, Ausrichtung Reitstock–Zusatzspindel |
Konfigurationssuffixe (angetriebenes Werkzeug / C-Achse / Zusatzspindel / Reitstock) richten sich nach dem Typenschild; nicht vorhandene Punkte überspringen.
4. Quantifizierter 12-Monats-Fall (illustrative Berechnung, kein aktuelles Angebot)
Situation: Ein südostasiatischer Betrieb für Öl-/Gas-Fittings und Ventile kauft eine Doosan PUMA GT2100 von 2019 (FANUC-0i-T-Seriensteuerung, 8.000 h, Hydraulikfutter, 2-Achsen-Konfiguration) für US$62.000 und ersetzt eine alternde inländische Schrägbett-Drehmaschine.
Ergebnis der Abnahmeverhandlung: Vor-Ort-Z-Positionierung 0,013 mm, Revolverindex-Streuung 0,012 mm (beide über dem Grenzwert, unter dem 2-fachen), X-Positionierung 0,009 mm, Futterverlust 8 % → Graubereichsrabatt, aufgeteilt nach Reparaturkosten (−8 % Z-Positionierung, −4 % Revolverindex) = −12 % → US$54.600 (≈ US$7.400 gespart); der Vertrag ergänzt eine Klausel zur Nachprüfung bei Ankunft: „Positionierung ≤0,010 mm, Revolverindex-Streuung ≤0,010 mm, Rundheit im Schlichtschnitt ≤0,010 mm / 300-mm-Zylindrizität ≤0,020 mm“.
12-Monats-Ergebnisse (im Vergleich zur ersetzten Drehmaschine):
- Streuung des Schlichtdurchmessers 0,032 → 0,012 mm; Ausschuss 3,8 % → 0,9 % (−76 %);
- Keine Revolver-Fehlindexierungs-/Kollisionsereignisse (zuvor ~1/Quartal, jedes = 4 h Ausfallzeit + Schaden an Revolverkomponenten);
- Keine Futter-Spannkraft-Rutschereignisse (zuvor 2/Jahr, darunter ein Werkstückauswurf, der Werkzeuge beschädigte);
- Rüst-/Korrekturzeit 13 % → 7 % (OEE ≈ +6 Punkte);
- Keine Spindelüberholung; Revolverindexkupplungs-Baugruppe im Monat 7 präventiv gemäß den Abnahmedaten ersetzt (US$1.900 inkl. Arbeit, <1 Tag Ausfallzeit);
- Energie pro Teil ≈ −12 % durch konstante Drehzahl und reduzierten Luftschnitt;
- ~US$47.000 zusätzlicher Output über 12 Monate inkl. Preisersparnis, vermiedenem Ausschuss und vermiedenen Unfällen → Amortisation ≈ 14 Monate.
5. FAQ (5 Fragen)
Q1. Was ist der größte Unterschied zwischen der Prüfung einer gebrauchten CNC-Drehmaschine und eines gebrauchten Bearbeitungszentrums — welche Prüfungen sind drehmaschinenspezifisch?
A. Gemeinsame Punkte sind Spindel/Führungsbahn/Kugelgewindetrieb und die Instrumententests (Laserinterferometer, Aufwärmdrift). Drehmaschinenspezifische, unbedingt zusätzliche Prüfungen sind drei: ①Wiederholgenauigkeit des Revolverindexierens (Streuung der Werkzeugspitze über alle Stationen, üblicherweise 12; ein Bearbeitungszentrum prüft ATC, nicht dies); ②Spannkraft des Futters und Zugstange (Hydraulikverlust entscheidet direkt, ob Sie schlichtdrehen können); ③Ausrichtung der Reitstockhülse und ein Drehtest (Rundheit/Zylindrizität/Durchmesserstreuung). Bei C-Achsen-/Angetriebenes-Werkzeug-/Zusatzspindel-Dreh-Fräsmaschinen (LY-Klasse) zusätzlich C-Achsen-Indexierung und einen Frästest mit angetriebenem Werkzeug.
Q2. Kein Zugkraftmessgerät vor Ort — wie beurteile ich Futter-Spannkraftverlust ohne eines?
A. Dreistufige Bewertung: ①Haltetest — wenn das Hydraulikaggregat in 30 min >0,5 bar abfällt, Zugstangendichtungen/Speicher verdächtigen; ②Rutschschnitt — die Prüfstange bei maximalem Typenschild-Druck spannen und mit ausreichender Schnitttiefe bei mittlerer Drehzahl schneiden; auf „Rutschen“ hören und Umfangsbewegung prüfen; ③Sichtprüfung — verschlissene Futterbackenstufen oder Zugstangenweg unter Nennwert sind Abschwächungssignale. Wenn alle drei sauber aussehen, dennoch den Nennwert der Zugstangen-Zugkraft anfordern und eine Klausel zur Nachprüfung bei Ankunft schriftlich aufnehmen; die formale Abnahme erfolgt anhand von Kraftmessdosen-/Messgerätwerten.
Q3. Ein „Klicken“ oder Geräusch beim Revolverindexieren — was bedeutet es, und wie messe ich die Wiederholgenauigkeit?
A. Ein einzelnes sauberes Einrastklicken ist normal; Metall-auf-Metall-Schaben, Doppelindexierung oder Rücklauf-Zittern deutet auf Kurvenscheiben-/Kupplungs- oder Turbinen-/Schneckenrad-Verschleiß hin. Messung: Referenzwerkzeug an Station 1, Messuhr-Sockel auf dem Bett, jede Station zweimal durchfahren (üblicherweise 12), Streuung der zurückkehrenden Werkzeugspitze aufzeichnen. ≤0,010 mm besteht; 0,010–0,020 ist der Graubereich (Rabatt für Reparatur); >0,020 = Überholung des Kurvenscheibengehäuses einpreisen (US$1.500–4.000) und vorsichtig sein. Geräusch plus Überschwingen zusammen = hohe Wahrscheinlichkeit einer Crash-Historie des Indexiermechanismus.
Q4. Gebrauchte Doosan-Drehmaschinen (heute DN Solutions) — welche Steuerung haben sie, und was bedeutet das für künftige Reparaturen?
A. Doosan-Puma/Lynx-Drehmaschinen laufen überwiegend mit FANUC-0i-T-Serie und FANUC-i-Serie (ältere Einheiten: 0i-TC / 18i-T / 21i-T) — breite Drittanbieter-Reparaturabdeckung und günstige Teile, der Hauptgrund, warum gebrauchte Doosan weniger kostenintensiv zu überholen sind als geschlossene Mazatrol-/Siemens-Ökosysteme. Aber DN Solutions (seit Juni 2022 umbenannt aus Doosan Machine Tools) bedient heute hauptsächlich Neumaschinen — bestätigen Sie den OEM-Support für eine Gebrauchteinheit (Zeichnungen, Teilekanäle, Abnahme) beim Angebot schriftlich. Die Altbezeichnungen Puma/Lynx und DN beziehen sich auf dieselbe Maschinenlinie; die starke Verwendung der alten Namen im Gebrauchtmarkt ist normal, kein Fälschungssignal — orientieren Sie sich an Typenschild und Seriennummer.
Q5. Was macht eine Abnahmeklausel für den Drehtest in einem Drehmaschinenvertrag durchsetzbar?
A. Spezifikation des Teststücks plus vier Elemente: ①die Normen (Positionierung/Geometrie nach ISO 230-1/-2; Rundheit nach ISO 12181-1 und Zylindrizität nach ISO 12180-1); ②konkrete Werte (Rundheit ≤0,010 mm, 300-mm-Zylindrizität ≤0,020 mm, Durchmesserstreuung über 10 Teile ≤0,015 mm, Revolverindex-Streuung ≤0,010 mm); ③Messbedingungen (45–60 min Aufwärmen, Raumtemperatur, Werkzeuge und Spannen, Kompensationszustand, eine Aufspannung ohne Werkzeugkorrektur); ④Rechtsfolge bei Nichterfüllung (Rabatt % oder Rückgabe). „Futter-Spannkraftverlust <10 %“ als Anhang ergänzen. „Garantiert normal drehend“ ist keine Formulierung.