

Dieser Artikel wird vom UsedUltra-Seniorenteam für Geräteinspektion geprüft. Leitender Inspektionsingenieur Chris (12 Jahre Bewertung gebrauchter Industrieausrüstung, über 1.500 inspizierte CNC-Maschinen, darunter über 60 Maschinen der Mikron HSM/MILL-Serie) ist verantwortlich für jede nachstehende technische Feststellung. Klassifizierungen von Maschinenlinien und Steuerungsgenerationen werden mit dem Katalog von GF Machining Solutions und den vom Hersteller veröffentlichten typischen Spezifikationen abgeglichen; Zahlen auf Einheitenebene müssen stets anhand des Typenschilds und des Abnahmeprotokolls der Maschine bestätigt werden.
Veröffentlicht 2026-09-07 · Zuletzt aktualisiert 2026-09-07
Auswahl einer Linie gebrauchter Mikron-Bearbeitungszentren
Beginnen Sie damit, den Ausdruck „HSM vs. MILL vs. U-Serie“ fallenzulassen. „U“ ist keine Maschinenlinie. Es ist ein 5-Achsen-Suffix. HSM und MILL sind die Linien, und das U-Suffix (HSM 400U, XSM 600U, MILL P 800 U) sagt Ihnen, dass die Maschine die 5-Achsen-Version mit Schwenk-/Drehtisch eines Basismodells ist. Auf dem Gebrauchtmarkt wählen Sie zwischen drei Kaufabsichten. ① Hochgeschwindigkeitsschlichten, für Graphit- und Kupferelektroden, Hartstahl-Formenschlichten und Mikrodetails: HSM 500/700 (3-Achsen) oder HSM 400U, XSM U, MILL S-X (5-Achsen), etwa 30.000–42.000 U/min mit kleinem HSK-E-Kegel und iTNC 530/TNC 640. ② Hochleistungs-Produktions-5-Achsen: der MILL P 800 U, etwa 20.000 U/min, HSK-A63, hohes Drehmoment, TNC 640. ③ Allzweck-3-Achsen: MILL E 800/1200 oder VCE Pro, mit Spindeloptionen von 12.000–20.000 U/min beim MILL E (VCE Pro erreicht maximal etwa 16.000 U/min), Kugelumlaufspindeln und dem niedrigsten Einstiegspreis. Passen Sie die Maschine an die Arbeit an. Elektroden und Mikrodetail-Schlichten gehören auf die Hochgeschwindigkeitslinie. Große simultan-5-achsige Gehäuse und Formplatten gehören auf den P 800 U. Gemischte allgemeine Produktion zu niedrigsten Kosten gehört auf MILL E oder VCE Pro. Die Hochgeschwindigkeitslinie ist zudem die thermisch empfindlichste, also budgetieren Sie Warmlauf und Spindelverifikation, egal welche Sie wählen.
Warum Käufer gebrauchte Mikron-Bearbeitungszentren falsch vergleichen
Käufer gebrauchter Mikron-Maschinen machen vier wiederkehrende Fehler. Jeder wird später in diesem Leitfaden mit Daten, einem Fallbeispiel oder einer Prüfprozedur beantwortet.
Fehler 1: „U“ als Maschinenklasse behandeln
Ein 5-Achsen-U ist keine höhere Maschinenklasse als ein 3-Achsen-HSM. Es ist dieselbe Hochgeschwindigkeitsspindel und dasselbe Antriebspaket, montiert auf einem Schwenk-/Drehtisch. Stellen Sie einen HSM 400U (5-Achsen) neben einen HSM 500 (3-Achsen), und der Unterschied ist die Kinematik, nicht die Klasse. Manche Käufer zahlen für ein U, das sie nie nutzen, weil sie annehmen, ein einfacher 3-Achsen-HSM 700 „entbehre die Genauigkeit der U-Serie“. Das tut er nicht. Andere kaufen einen 3-Achsen-HSM, obwohl ihre Teile tatsächlich 5-Achsen-Bearbeitung benötigen, und entdecken die Lücke beim ersten Laufrad-Angebot. Die Kinematik ist die entscheidende Spezifikation. Machen Sie sie falsch, spielt der Preis keine Rolle.
Fehler 2: Spindeldrehzahl als Qualität behandeln
42.000 U/min auf einer HSK-E40-Hochgeschwindigkeitsspindel ist nicht automatisch eine bessere Maschine als 20.000 U/min auf einer HSK-A63-P-Serien-Spindel. Die beiden liegen in unterschiedlichen Drehmoment- und Steifigkeitsbereichen für unterschiedliche Schnitte. Eine hohe Zahl hilft nur, wenn Antrieb, Kegel und Struktur die Kontur unter Last halten können. Deshalb schlichten manche Hochgeschwindigkeitsmodelle sauber auf Kugelumlaufspindeln, während andere Linear- oder Direktantriebe benötigen, um dasselbe Ergebnis zu erreichen. Ein kleiner Hochgeschwindigkeitskegel kann keinen schweren Schruppfräser tragen. Lesen Sie U/min als Regimeindikator, nicht als Qualitätsnote, besonders beim schweren 5-Achsen-Schruppen von Formplatten.
Fehler 3: Annehmen, jede Mikron laufe mit derselben Steuerung
Der Gebrauchtmarkt umspannt drei Steuerungsgenerationen. iTNC 530 erscheint auf den Legacy-HSM/XSM-Maschinen und früheren VCE-Einheiten. TNC 640 ist Standard beim MILL P, bei der Nachfolge-S/X-Linie und bei MILL E U-Modellen. VCE Pro trägt TNC 620 oder TNC 640 je nach Baujahr, und veröffentlichte Daten widersprechen sich, also bestätigen Sie die genaue Einheit. Wenn Ihr Betrieb auf TNC-640-Postprozessoren standardisiert ist und Sie einen XSM mit iTNC 530 von 2008 kaufen, muss jedes Programm neu gepostet werden, und Sie erben einen älteren Ersatzteilkanal. Wählen Sie die Steuerung, bevor Sie die Maschine wählen.
Fehler 4: Das Budget für thermische und Spindelverifikation überspringen
Die Linien mit 30.000–42.000 U/min laufen mit kleinen Vorspannungsreserven und sind die thermisch empfindlichsten Maschinen der Familie. Überspringen Sie das stufenweise Warmlaufen, und die thermische Drift der Z-Achse erreicht in den ersten zwei Stunden 8–15 µm/h. Ein Kaltstart direkt auf hohe Drehzahl lässt die Lagertemperatur um 12–18 °C steigen und beschleunigt den Vorspannungsverlust. Eine Überholung einer gebrauchten Spindel kostet 14.000–28.000 US$. Bei jeder Hochgeschwindigkeitseinheit ist die Verifikation Teil des Kaufpreises, nicht ein optionales Extra.
Spezifikationsvergleich gebrauchter Mikron-Bearbeitungszentren nach Kaufabsicht
So lesen Sie einen Mikron-Modellnamen: HSM → MILL S, XSM → MILL X und das „U“-Suffix
Lesen Sie den Namen vor dem Preis. Mikrons Linien (HSM, später umbenannt in MILL S; XSM, später MILL X; plus MILL P, MILL E und VCE Pro) sind 3-Achsen- oder 5-Achsen-Plattformen. GF führte dieses Rebranding zwischen 2015 und 2020 durch. Das nachgestellte U ist der 5-Achsen-Marker (HSM 400U, XSM 400 U, MILL P 800 U, MILL S/X 400 U) und bedeutet, dass die Maschine einen Schwenk-/Dreh-Neigetisch statt eines festen Tisches trägt. Die Neigeachse wird je nach Modell und Generation mit A oder B bezeichnet. Die kompakte 400U-Klasse wird üblicherweise mit einer B-Achsen-Schwenkung von ±110° und einer 360°-C-Achse angegeben; größere U-Modelle verwenden eine A-Achse mit anderen Schwenkbereichen (XSM 600U schwenkt −110° bis +30°, MILL P 800 U +91°/−121°). Prüfen Sie Datenblatt oder Typenschild auf die tatsächliche Bezeichnung und den Schwenkbereich. Es gibt keine eigenständige „MILL U“-Familie im GF-Katalog und kein „MILL M“. Wenn ein Angebot eines von beiden zeigt, verifizieren Sie das reale Modell
| Parameter | Hochgeschwindigkeits-Schlichten 3-Achsen (HSM 500 / HSM 700; Nachfolger 3-Achsen = MILL S 500) | Hochgeschwindigkeit 5-Achsen (HSM 400U / XSM 400 U / MILL S-X 400 U) | Hochleistungs-Produktions-5-Achsen (MILL P 800 U) | Allzweck-3-Achsen (MILL E 800 / VCE Pro) |
|---|---|---|---|---|
| Kinematik | 3-Achsen (fester Tisch) | 5-Achsen (Schwenk-/Dreh-Neigetisch; 400U-Klasse typischerweise B ±110°/C 360°) | 5-Achsen (Schwenk-/Dreh-Neigetisch; P 800 U Neigung +91°/−121°, Drehung 360°) | 3-Achsen (fester Tisch) |
| Max. Spindeldrehzahl | 42.000 U/min (HSM 500/700, HSK-E40) | 42.000 U/min (HSM 400U / XSM 400 U) | 20.000 U/min (HSK-A63) | VCE Pro: bis zu 16.000 U/min (ISO/BT40); MILL E: Optionen 12.000–20.000 U/min |
| Kegel / Schnittstelle | Kleiner Hochgeschwindigkeitskegel (HSK-E40-Klasse) | HSK-E-Klasse (Hochgeschwindigkeit) | HSK-A63 (Doppelflächenkontakt) | ISO/BT-40-Klasse (konventionelle VCE-Pro-Spindel) |
| Antriebsart | Variiert je nach Modell — nicht annehmen (siehe Antriebshinweis) | Variiert je nach Modell: XSM 400 U: Kugelumlaufspindel-Vorschub; HSM 400U LP (2010+) & aktuelle MILL X 400 U: Linear-/Direktantrieb — je Einheit verifizieren | X/Y/Z-Vorschub: je Maschine bestätigen; B/C-Schwenk/Drehung: Direkt-Drehmomentmotoren | Kugelumlaufspindeln (dokumentiert bei MILL E 800/1200 & VCE Pro) |
| Steuerungsgeneration | iTNC 530 (HSM-Ära); TNC 640/TNC 7 bei Nachfolger S/X | iTNC 530 (HSM/XSM-Ära, z. B. Einheiten von 2008); TNC 640/TNC 7 bei S/X U | TNC 640 (auch TNC 7 / Siemens bei aktuellen) | VCE-Legacy: TNC 426/iTNC 530; aktueller VCE Pro: TNC 620 oder 640 (Datenkonflikt — bestätigen); MILL E U: TNC 640 |
| Typische Verfahrwege (mm) | HSM 500: X500 / Y450 / Z350; HSM 700: X700 / Y550 / Z450 (älter) oder X700 / Y600 / Z500 (2012+) — Baujahr bestätigen | XSM 400 U: X400 / Y240 / Z350 | P 800 U: X/Y/Z 800 / 800 / 550 | VCE-1000-Klasse: X/Y/Z 1.020 / 560 / 600 |
| Spindelleistung / -drehmoment | Hochgeschwindigkeits-, Niedrigdrehmoment-Regime (Fokus Schlichten) | Hochgeschwindigkeits-, Niedrigdrehmoment-Regime | Hohes Drehmoment (Nennwert ca. 120 N·m beim P 800 U, ca. 36 kW) | Mäßig (VCE-1000-Klasse: ca. 12–16 kW) |
| Positioniergenauigkeit (typisch) | Maßstabgeschlossener Regelkreis; z. B. HSM 700 (Einheit 2016): ±0,006 mm Positionierung / ±0,003 mm Wiederholbarkeit nach ISO 230-2 — je Einheit verifizieren | Wie links | Von GF veröffentlichte 24-h-Prozess-/Zykluswerte ±2–4 µm (Prozesszuverlässigkeitsaussagen, nicht ISO-230-2-Achsgenauigkeit) — Achsgenauigkeit je Einheit verifizieren | Nach ISO 230-2 verifizieren — kein konsistenter veröffentlichter Wert über VCE-Angebote hinweg |
| Am besten für | Graphit-/Kupferelektroden, Hartstahl-Schlichten (45–55 HRC), Mikrodetails, dünnwandig | Elektroden 5-seitig, geformte Formkerne, Laufrad-Schlichten bei hoher Drehzahl | Große simultane 5-Achsen: Gehäuse, Formplatten, Luftfahrtstrukturen, schweres Schruppen bis Schlichten | Allgemeine Kasten-/Blecharbeiten, Stahl & Aluminium, Budget-Einstieg, weniger thermisch empfindlich |
| Gebrauchtmarkt-Warnpunkt | Spindelstunden + Thermomanagement; Kegelzustand; Steuerungsgeneration | Dasselbe + B/C-Achsen-Umkehrspiel und Schwenkverriegelungen verifizieren; Budget für Hochgeschwindigkeitsspindel-Überholung | Prüfen, ob Drehmoment-Drehzahl-Regime zu Ihren Schruppern passt; Verfügbarkeit von HSK-A63-Werkzeugen | Niedrigste Einstiegskosten; tatsächliche Spindeldrehzahl bestätigen, nicht den Familiennamen |
Die obigen Werte sind vom Hersteller veröffentlichte typische Zahlen sowie die Klassifizierungsgrundlage der UsedUltra-Inspektionsberichte. Eine konkrete gebrauchte Maschine kann je nach Baujahr und Optionen abweichen. Bestätigen Sie jede Zahl anhand des Typenschilds, und verlangen Sie den Laserinterferometer-Bericht (ISO 230-2), bevor Sie sich festlegen. Die Steuerungsgeneration ist die häufigste Überraschung bei gebrauchten Einheiten, also fragen Sie im Angebot nach dem genauen Steuerungsmodell und Softwarestand.
Was „U“ bei einer gebrauchten Mikron bedeutet
Das U-Suffix ist das am meisten fehlinterpretierte Zeichen in Angeboten gebrauchter Mikron-Maschinen. In der Hochgeschwindigkeits-HSM-Familie teilt ein U-Modell wie der HSM 400U (5-Achsen) dieselbe Hochgeschwindigkeitsspindel und dasselbe Antriebspaket wie 3-Achsen-Geschwister wie der HSM 500. Das U fügt lediglich einen Schwenk-/Dreh-Neigetisch hinzu, damit das Werkstück geneigt und gedreht werden kann. Bei der kompakten 400U-Klasse ist die Neigeachse üblicherweise eine B-Achse mit ±110°-Schwenkung plus einer 360°-C-Achse. Größere U-Modelle bezeichnen die Neigeachse mit A und einem anderen Schwenkbereich (der XSM 600U schwenkt −110° bis +30°), prüfen Sie daher das Datenblatt. Das U erhöht weder Spindeldrehzahl noch Genauigkeitsklasse oder Steifigkeit. Wenn ein 5-Achsen-U mehr kostet als eine 3-Achsen-Maschine derselben Familie, kauft das zusätzliche Geld Kinematik: zwei Rotationsachsen, ihre Servos und ihre Maßstäbe. Umgekehrt ist ein 5-Achsen-U, das nur für 3-Achsen-Arbeit genutzt wird, totes Kapital, zwei Achsen plus ihre Wartung, die nichts tun.
Entscheidungsregel: Zählen Sie die Achsen, die das Teil tatsächlich benötigt. Elektroden, Mikrokerne und Hartstahl-Schlichten, die in drei Achsen positioniert ausgeführt werden, sind auf einem 3-Achsen-Hochgeschwindigkeits-HSM oder MILL S korrekt. Teile, die 5-seitigen Zugang oder simultanes Neigen benötigen, wie Laufräder, geformte Kerne und abgewinkelte Anschlüsse, gehören auf ein U-Modell. Verifizieren Sie die B/C-Achsen mit einem Ballbar, nicht nur die Linearachsen.
Hochgeschwindigkeits-HSM/XSM vs. MILL P: Zwei Drehmoment-Drehzahl-Regime für unterschiedliche Schnitte
Die Trennung liegt hier bei Spindel, Kegel und Antriebspaket, nicht bei der Marke.
- Hochgeschwindigkeitslinie (HSM, XSM, MILL S/X). Hohe Spindeldrehzahl, 30.000–42.000 U/min, auf einem kleinen HSK-E-Kegel, der für Niedrigdrehmoment-Schlichten gebaut ist. Die Schnittkraft pro Durchgang bleibt bewusst niedrig; Genauigkeit und Oberfläche kommen aus Drehzahl und Antriebsdynamik statt aus Zerspanungsvolumen. Die Antriebsart ist innerhalb der Familie nicht einheitlich, leiten Sie sie also nicht aus dem Namen ab. Ein kompakter XSM 400U (Ära 2008) ist mit Kugelumlaufspindel-X/Y-Vorschubachsen dokumentiert, während der größere XSM 600U und die aktuelle MILL X-Generation Linearmotoren oder Direktantriebe verwenden. Diese Linie ist das falsche Werkzeug zum Schruppen von 800 mm Stahlplatten.
- MILL P 800 U (Hochleistungsproduktion). Etwa 20.000 U/min auf einem HSK-A63-Doppelflächenkontakt-Kegel, eine Hochdrehmomentspindel (grob 120 N·m Nenndrehmoment, 36-kW-Klasse) und schwere Vorschubachsen auf einer steiferen Struktur. Veröffentlichte Daten nennen die X/Y/Z-Vorschubantriebsart nicht, bestätigen Sie sie also an der Maschine; die B/C-Schwenk- und Drehachsen verwenden Direkt-Drehmomentmotoren. GF positioniert den P 800 U als sein Flaggschiff-5-Achsen-Modell, gegen Hermle C 400, DMG DMU 80P und Mazak Variaxis i-700, für Schruppen und Schlichten von Gehäusen, Formplatten und Luftfahrtstrukturen in einer Aufspannung.
Auswahllogik. Für Mikrodetail-Hochgeschwindigkeitsschlichten bleibt Drehmomentkapazität über etwa 20.000 U/min ungenutzt, und eine kleinere Hochgeschwindigkeitsmaschine läuft schneller und günstiger. Für 5-Achsen-Arbeit an großen Teilen, die in einer Aufspannung schruppen und schlichten muss, entscheiden das P-Serien-Drehmoment und die HSK-A63-Steifigkeit; eine Hochgeschwindigkeitsmaschine bleibt im Schrupper stehen. „42.000 U/min“ ist nicht universell besser. Es ist ein anderes Regime.
Linearmotor- vs. Kugelumlaufspindel-Antriebe
- Die Antriebe der Hochgeschwindigkeitsfamilie sind nicht einheitlich. Verifizieren Sie jede Einheit. Ein kompakter XSM 400U (Ära 2008) hat Kugelumlaufspindel-X/Y-Vorschubachsen, dokumentiert in Maschinenwartungsprotokollen. Der größere XSM 600U läuft mit Linearmotoren oder Direktantrieben auf seinen Achsen, ebenso die aktuelle MILL X-Generation. Die Antriebsarten klassischer (Pre-LP) HSM 400U/500 sind in Händlerdaten weitgehend unverifiziert; ein HSM 500-Datenblatt listet Kugelumlaufspindeln, während die LP-Generation (ab 2010) als linearer Direktantrieb dokumentiert ist. Linear- und Direktantriebsachsen haben kein Kugelumlaufspindel-Umkehrspiel zu kompensieren, sind aber empfindlich gegenüber Führungsbahn-, Maßstab- und Thermozustand. Hochgeschwindigkeits-Kugelumlaufspindelachsen entwickeln mit Betriebsstunden Umkehrspiel. Bestätigen Sie die Antriebsart anhand der Teileliste oder Inspektion, nicht anhand des Familiennamens.
- MILL E 800/1200 und VCE Pro sind dokumentierte Kugelumlaufspindelmaschinen. Sie bewältigen Drehmoment und sind wartungsgünstig, aber Umkehrspiel und Spindelmutternverschleiß wachsen mit den Stunden und erfordern eine Ballbar- und Laserinterferometer-Prüfung. Die X/Y/Z-Vorschubantriebsart des MILL P wird in veröffentlichten Daten nicht angegeben, daher je Maschine bestätigen.
Fragen Sie bei einer gebrauchten Einheit, welchen Ausfallmodus Sie verifizieren müssen, nicht welcher Antrieb besser ist. Bei einer linearen oder direkt angetriebenen Hochgeschwindigkeitsmaschine prüfen Sie Maßstabzustand, Führungsbahnvorspannung und fahren einen Thermzyklus; Spindelstunden und ein Kaltstart-Warmlaufprotokoll zählen am meisten. Bei einer Kugelumlaufspindelmaschine fahren Sie Ballbar-Rundheit (Rückspitzen bedeuten Umkehrspiel), prüfen Sie Axialspiel der Spindelmutter und verifizieren Sie Positionierwiederholbarkeit nach ISO 230-2.
iTNC 530 vs. TNC 640: Steuerungskompatibilität
Gebrauchte Mikron-Maschinen umspannen drei Steuerungsgenerationen.
- iTNC 530. Die Legacy-Steuerung der HSM/XSM-Ära, bestätigt an HSM 400U- und XSM 400 U-Einheiten von 2008 sowie an früheren VCE-Maschinen. Ausgereift und breit unterstützt, aber mit einem älteren Ersatzteil- und Softwarekanal.
- TNC 640. Standard beim MILL P (einschließlich P 800 U), bei der Nachfolge-S/X-Generation und bei MILL E U-Modellen.
- VCE Pro eigene Linie. Trägt TNC 620 oder TNC 640 je nach Baujahr. Veröffentlichte Daten widersprechen sich, bestätigen Sie die genaue Steuerung an der Maschine.
Vor dem Kauf: Bestätigen Sie das genaue Steuerungsmodell und den Softwarestand am Typenschild. Prüfen Sie, ob Ihr CAM-Postprozessor und der Heidenhain-Klartext-Zyklussatz der Maschine zusammenpassen; das Neuposten einer Legacy-Programmbibliothek auf eine neue Steuerung ist ein realer Kostenfaktor. Bei iTNC-530-Einheiten bestätigen Sie mit dem Verkäufer die Verfügbarkeit von Ersatzteilen und Fernsupport. Für einen Betrieb, der auf TNC 640 standardisiert ist, ist diese Kompatibilität oft einen Preisaufschlag wert.
Thermische Verifikation: Eine Hochgeschwindigkeitsspindel ist ein thermisches System
Hochgeschwindigkeits-Mikron-Spindeln (30.000–42.000 U/min) laufen mit kleinen Vorspannungsreserven und hängen von Ölkühlung und stufenweisem Warmlaufen ab. Die Physik ist lineare Wärmeausdehnung. Nehmen Sie Spindel, Werkzeughalter und Werkzeugkette mit etwa 300 mm effektiver Länge, gemischter Aluminium-/Stahlkonstruktion mit einem effektiven α nahe 15×10⁻⁶/°C. Allein eine ΔT von 10 °C verlängert die Werkzeugspitze um etwa 45 µm. Der Glasmaßstab kann diesen Fehler nicht sehen, weil er unterhalb der Spindel sitzt. Bei einer gebrauchten Maschine mit verschlissener Vorspannung ist die Reibungswärme höher und das Problem verstärkt sich. Budgetieren Sie eine Warmlaufroutine, die nach Temperatur statt nach fester Zeit beurteilt wird, verlangen Sie bei der Abnahme eine 90-minütige unbelastete Thermzykluskurve und behandeln Sie eine Spindelüberholung für 14.000–28.000 US$ als Kosten dieses Fehlers.
UsedUltra-Abnahmeprotokoll: Verifizierbare Nachweise an einer gebrauchten Mikron
| Prüfpunkt | Methode / Instrument | Abnahmekriterium bei einer gebrauchten Mikron |
|---|---|---|
| Positionierung & Wiederholbarkeit der Linearachsen | Laserinterferometer (Renishaw XL-80), nach ISO 230-2 | Verschlechterung gegenüber Werkswert ≤20 %; Standard im Bericht angeben |
| Rundheit / Umkehrspiel (Linearachsen) | Ballbar (Renishaw QC20-W) | Kein Umkehrspiel mit Rückspitzen über den Grenzwerten; pro Achse vermerken |
| B/C-Neigetischachsen | Ballbar-Bogentests an Rotationsachsen | Schwenk-/Drehumkehrspiel innerhalb der Grenzwerte; Verriegelungen und Klemmen greifen sauber |
| Spindelzustand | Spindelstundenprotokoll + Schwingungsanalysator (Ref. ISO 10816-1/-3) | Effektivwert <1,8 mm/s, keine Spitzen über 1×; Stunden konsistent mit Kegel-/Rundlaufzustand |
| Thermische Stabilität | 90-minütiger unbelasteter Thermzyklus | Z-Drift konvergiert <5 µm; Spindelnasenanstieg <15 °C und erholbar |
| Spindelkegel / Zugstange | Sichtprüfung + Zugstangenkrafttest | Keine Lochfraß-/Riefenbildung am HSK-E/HSK-A-Kegel |
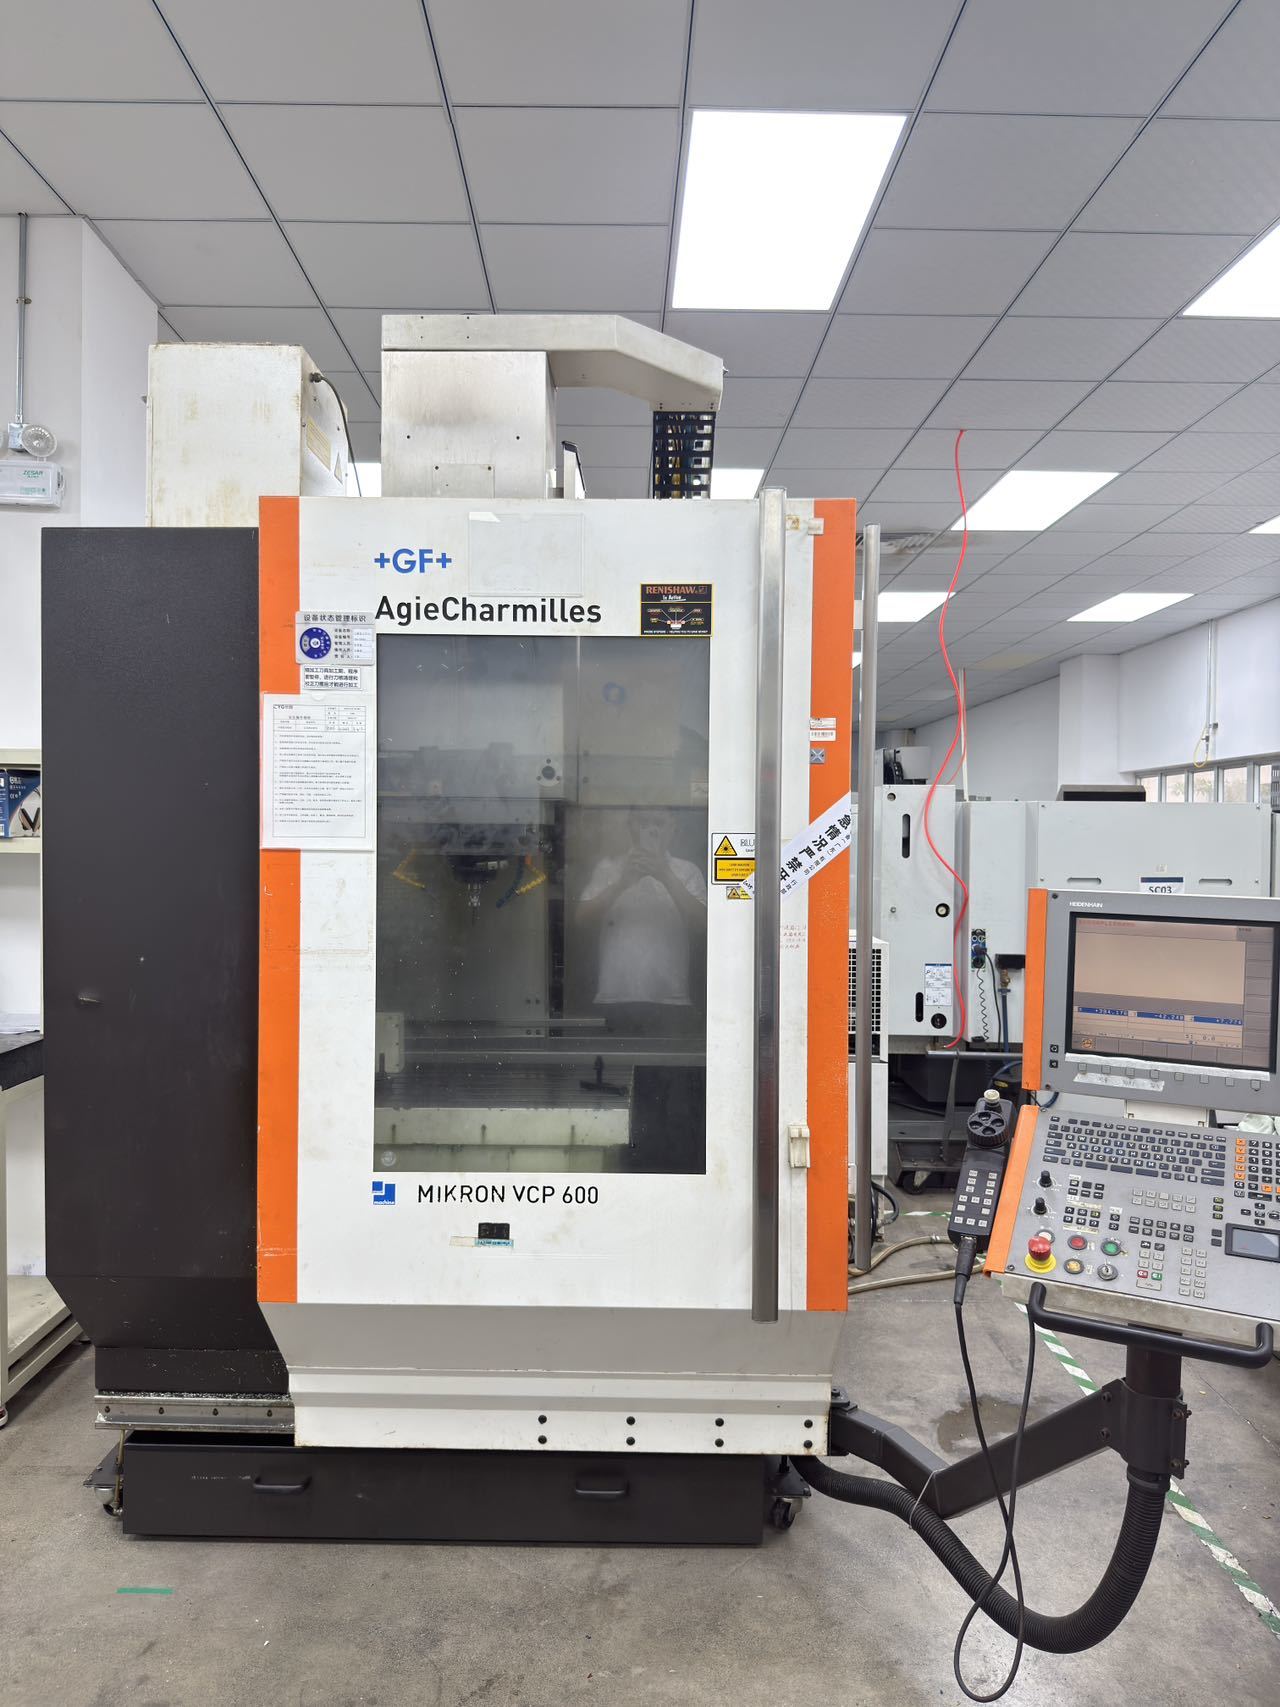
Praxisbeispiel auf Lager: Mikron VCP 600 (Live-Einheit auf usedultra.com)
Um diesen Leitfaden auf eine Maschine anzuwenden, die Sie heute inspizieren können: Ein Mikron VCP 600 vertikales Bearbeitungszentrum ist live im UsedUltra-Bestand — Maschine und ihr Angebot ansehen. Es ist derzeit die einzige auf Lager befindliche MIKRON-Einheit auf der UsedUltra-MIKRON-Markenseite; sobald neue Einheiten über unsere japanischen und schweizerischen Beschaffungskanäle eintreffen, wird auf dieser Seite der live verfügbare MIKRON-Bestand gezeigt.
VCP ist eine separate Schweizer Präzisionslinie aus den oben verglichenen HSM/MILL-Familien: um 1999 in der Futura-Familie von Mikron AG Nidau eingeführt (eine eigenständige Linie, kein umbenannter VCE), ein 3-Achsen-Vertikalmodell mit Step-Tec-Spindel (20.000 U/min Standard; die HS-Variante bietet höhere Drehzahl), Polymerbetonbett und HSK-A63-Schnittstelle — ausgerichtet auf Lohnfertigung und Werkzeug-/Formenbau über den konventionellen bis HSC-Bereich. Verwechseln Sie sie nicht mit den Hochgeschwindigkeitslinien HSM/MILL S: Sie ist ein 3-Achsen-Präzisionsvertikalmodell, daher sagt die Regel „Zählen Sie die Achsen, die Sie brauchen“, dass eine Maschine mit festem Tisch dieser Klasse die richtige Wahl ist, es sei denn, Ihre Teile benötigen wirklich 5-Achsen
| Parameter | Angegebener Wert (diese Einheit) | Grundlage |
|---|---|---|
| Modell / Typ | Mikron VCP 600, vertikales Bearbeitungszentrum | Live-Angebot |
| Jahr / Herkunft | 2008 / Schweiz (Mikron AG Nidau) | Live-Angebot. Hinweis: öffentlich dokumentierte VCP-Einheiten enden bei 2007 (VCP 800) — bestätigen Sie das Jahr am Typenschild |
| Steuerung | Heidenhain iTNC 530 | Live-Angebot + Händlerquellen |
| Spindel | Step-Tec | Live-Angebot + Hersteller-/Händlerquellen |
| Seriennummer | 107.30.98:915 | Live-Angebot (Bedeutung öffentlich nicht entschlüsselbar — am Typenschild verifizieren) |
| Anschlusswert / Maschinengewicht | 16 kW / 6.500 kg | Live-Angebot; entspricht Händlerdaten |
| Bearbeitungszeit | 1.423 h | Live-Angebot |
| X/Y/Z-Verfahrwege | 600 / 450 / 450 mm | Händler-/Herstellerabgleich (nicht auf der Angebotsseite gedruckt) |
| Tisch | 850 × 530 mm, max. Beladung 400 kg | Händler-/Herstellerabgleich |
| Werkzeugmagazin | 30 | Händler-/Herstellerabgleich |
| Positioniergenauigkeit | Nicht veröffentlicht — bei Abnahme nach ISO 230-2 verifizieren | Kein Quellwert gefunden |
12-Monats-Feldergebnisse: Elektrodenbetrieb auf 3-Achsen-HSM vs. Lohnfertiger auf 5-Achsen-P
Fall A — ein Graphitelektroden-Formenbetrieb bleibt bei 3-Achsen-Hochgeschwindigkeit. Ein Hersteller von Graphit- und Kupferelektroden für Automobilformen betrieb ein leichtes allgemeines VMC. Das Elektrodenschlichten war langsam, und Graphitstaub verschliss die Spindeldichtung. Der Betrieb wechselte zu einer gebrauchten 3-Achsen-Hochgeschwindigkeits-Mikron (HSM-Linie, 42.000-U/min-Klasse, kleiner HSK-E-Kegel). Graphit-Schlichten sank von zwei Durchgängen auf einen:
| Arbeitsgang (typische Elektrode) | Altes allgemeines VMC | Gebrauchte Hochgeschwindigkeits-Mikron | Änderung |
|---|---|---|---|
| Schlichtdurchgänge | 2 Durchgänge / 45 min | 1 Durchgang / 24 min | -47 % |
| Oberflächengüte | Ra 1,6, manuelles Nacharbeiten nötig | Ra 0,4–0,8 direkt | Nacharbeiten entfällt |
| Werkzeugstandzeit (Mikrowerkzeuge) | Ausbrüche bei höherem Vorschub | +35 % | Vibration reduziert |
Über 12 Monate gemessen: Schlichtzeit um 47 % gesunken, manuelles Nacharbeiten entfällt, Mikrowerkzeugstandzeit um 35 % gestiegen und Stillstand durch Spindeldichtung verschwunden. Der Betrieb kaufte kein 5-Achsen-U, weil keine Elektrode geneigtes simultanes Bearbeiten benötigt. Diese Wahl sparte das Kapital und die Instandhaltung von zwei Rotationsachsen.
Fall B — ein 5-Achsen-Gehäuse- und Formplattenbetrieb wählt das Drehmomentregime. Ein Betrieb, der große Aluminiumgehäuse und Stahlformplatten bearbeitet, mit Teilen, die 5-seitigen Zugang und simultane 5-Achsen-Merkmale benötigen, verglich ein gebrauchtes Hochgeschwindigkeits-5-Achsen-Modell mit einem Hochleistungs-Produktions-5-Achsen-Modell (MILL P 800 U-Klasse, 20.000 U/min, HSK-A63, Hochdrehmomentspindel). Für Stahlschrupper mit Schnitttiefe kann der kleine Hochgeschwindigkeitskegel die Zerspanungslast nicht halten; das P-Serien-Drehmoment und der HSK-A63-Doppelflächenkontakt-Kegel tragen sie. Nach 12 Monaten meldete der Betrieb Schrupp-Schnitttiefe verdoppelt, Schruppzeit um etwa 40 % reduziert und keinen Umspannfehler, weil das 5-Achsen-Schlichten in einer Aufspannung lief. Der Käufer sagt, der Aufpreis gegenüber einem Hochgeschwindigkeits-U habe sich in unter 12 Monaten allein durch den Schruppdurchsatz bezahlt gemacht.
Beide Fälle sind repräsentative, vom Kunden berichtete Ergebnisse, die beim UsedUltra-Team vorliegen. Tatsächliche Ergebnisse hängen von Teilemix, Werkzeugen und Maschinenzustand ab. Einzelne Maschinenberichte sind auf Anfrage erhältlich. Keiner der Fälle argumentiert, dass eine Linie für alle am besten ist; jeder Betrieb wählte die Linie, die zu seinem dominierenden Arbeitsgang passte.
Fall C — eine reale Maschine, um dieses Framework anzuwenden. Statt eines retrospektiven Kundenberichts können Sie das Entscheidungsframework jetzt auf eine Maschine im UsedUltra-Bestand anwenden: den Mikron VCP 600, 2008, Schweiz. Es ist ein 3-Achsen-Vertikalmodell mit Step-Tec-Spindel (iTNC 530, HSK-A63, grob 16 kW, 6.500 kg, 1.423 h), ein Präzisionsvertikalmodell mit festem Tisch statt eines 5-Achsen-U. Für einen Käufer, dessen Arbeit 3-Achsen-Elektroden und Formenschlichten ist, passt die Kinematik, also gibt es keinen Grund, den 5-Achsen-Aufpreis zu zahlen. Für jeden, dessen Teile wirklich simultane 5-Achsen benötigen, ist der VCP 600 unabhängig vom Zustand die falsche Klasse. Seine Abnahmedatei (Laserinterferometer-ISO-230-2-Bericht und Spindelprüfung) ist auf Anfrage erhältlich.
FAQ: Gebrauchte Mikron-Bearbeitungszentren kaufen — Auswahl, Verifikation & Steuerungen
F1. Was bedeutet das „U“ in Mikron HSM 400U / XSM 600U / MILL P 800 U tatsächlich — ein Modell oder eine Klasse?
A: Es ist ein 5-Achsen-Kinematikmarker, keine Maschinenlinie oder Klasse. Die Basismaschine trägt einen Schwenk-/Dreh-Neigetisch statt eines festen Tisches, was 5-seitige und simultane 5-Achsen-Arbeit ermöglicht. Bei der kompakten 400U-Klasse ist die Neigeachse üblicherweise eine B-Achse mit ±110°-Schwenkung plus einer 360°-C-Achse; größere U-Modelle bezeichnen sie mit A und anderen Bereichen (der XSM 600U schwenkt −110° bis +30°), prüfen Sie daher das Datenblatt. Dieselbe Familie existiert auch als 3-Achsen-Modell mit festem Tisch ohne U. Es gibt keine eigenständige „MILL U“-Familie; MILL ist der Markenschirm. Wählen Sie U nur, wenn Ihre Teile geneigte oder simultane 5-Achsen-Bearbeitung benötigen. Andernfalls zahlen Sie für zwei Rotationsachsen, ihre Maßstäbe und ihre Instandhaltung, ohne sie zu nutzen.
F2. Mikron HSM (Hochgeschwindigkeit) vs. MILL P — welcher ist der bessere Gebrauchtkauf für Formenarbeit?
A: Sie dienen unterschiedlichen Formenarbeitsgängen. Entscheiden Sie nach Schnittregime, nicht nach Marke.
- Elektroden, Mikrodetails, Hartstahl-Schlichten (45–55 HRC). Verwenden Sie die Hochgeschwindigkeitslinie (HSM/XSM/MILL S-X, etwa 30.000–42.000 U/min, kleiner HSK-E-Kegel, Linear- oder Kugelumlaufspindelantriebe je nach Modell). Niedriges Drehmoment, hoher Vorschub, feine Oberfläche.
- Große Formplatten und Gehäuse, die simultanes 5-Achsen-Schruppen und -Schlichten in einer Aufspannung benötigen. Verwenden Sie den Hochleistungs-MILL P 800 U (20.000 U/min, HSK-A63-Doppelflächenkontakt, grob 120 N·m Drehmoment). Schwere Zerspanungslast und Drehmoment. Bestätigen Sie die Vorschubantriebsart an der Maschine.
- Gemischte allgemeine Produktion mit Budget. Verwenden Sie MILL E oder VCE Pro (Spindeloptionen 12.000–20.000 U/min beim MILL E; VCE Pro bis etwa 16.000 U/min; Kugelumlaufspindeln, niedrigste Einstiegskosten).
Faustregel: Über etwa 20.000 U/min optimiert die Maschine die Oberfläche, nicht die Zerspanungsleistung. Passen Sie zuerst den Arbeitsgang an.
F3. Ist eine gebrauchte 5-Achsen-Mikron (ein „U“-Modell) automatisch „besser“ als eine gebrauchte 3-Achsen-Hochgeschwindigkeits-Mikron?
A: Nein. Das U ist ein Kinematik-Upgrade, kein Klassen-Upgrade. Vergleichen Sie an drei Punkten.
- Kinematik. Das U fügt Neige- und Rotationsachsen hinzu. Bei der 400U-Klasse ist das üblicherweise eine B-Achsen-Schwenkung von ±110° und eine 360°-C-Achse; größere Modelle verwenden eine A-Achse mit anderen Bereichen. Das ist der ganze Unterschied. Es erhöht weder Spindeldrehzahl noch Genauigkeitsklasse.
- Betriebsregime. Ein 3-Achsen-HSM und sein U-Geschwister teilen dieselbe Hochgeschwindigkeitsspindel- und Antriebswelt (HSM-Klasse, grob 42.000 U/min bei Einheiten der Ära 2008, iTNC 530). Gleiche thermische Empfindlichkeit, gleiche Verifikationsanforderungen. Bewerten Sie das U als mehr Achsen, nicht als mehr Präzision.
- Verifikation je Einheit. Prüfen Sie Verfahrwege, Spindelstunden, Steuerungssoftwarestand, Maßstabzustand und Neige-/Rotationsumkehrspiel mit einem Ballbar. Wählen Sie U nur, wenn die Teile 5-seitige oder simultane 5-Achsen-Arbeit benötigen.
F4. Ist eine ältere iTNC-530-Steuerung (HSM/XSM-Ära 2008) ein Ausschlusskriterium bei einer gebrauchten Mikron?
A: Nicht für sich genommen. Es ist eine Kompatibilitätsentscheidung. Prüfen Sie drei Dinge.
- Postprozessor-Übereinstimmung. Wenn Ihr CAM und Ihre Programmbibliothek auf TNC 640 zielen, ist das Neuposten von Legacy-Programmen ein realer Kostenfaktor. Wenn Sie bereits anderswo iTNC 530 fahren, kann eine iTNC-530-Einheit sogar ein Plus sein.
- Teile und Support. Bestätigen Sie mit dem Verkäufer, dass Ersatzteile und Fernsupport für genau diesen iTNC-530-Build verfügbar sind.
- Zustand, nicht Steuerungsalter. Eine iTNC-530-Einheit mit verifizierten ISO-230-2-Ergebnissen und sauberem Thermoprotokoll kann eine vernachlässigte Maschine mit neuerer Steuerung übertreffen. Bewerten Sie die ganze Maschine und rabattieren Sie nur, wenn eine Steuerungsgenerations-Fehlpaarung Nacharbeit erzwingt.
F5. Wie verifiziere ich die Spindel einer gebrauchten Hochgeschwindigkeits-Mikron vor dem Kauf — und warum ist Warmlaufen so wichtig?
A: Drei Prüfungen. Die 30.000–42.000-U/min-Spindel ist das teuerste und ausfallanfälligste Subsystem.
- Spindelstunden, Kegel, Zugstange. Bestätigen Sie, dass die Stunden mit Kegel- und Rundlaufzustand konsistent sind. Inspizieren Sie den HSK-Kegel auf Lochfraß oder Riefen. Eine Überholung kostet 14.000–28.000 US$, also budgetieren Sie sie in den Preis ein, statt sie nach Lieferung zu entdecken.
- Vibration und Thermik. Führen Sie eine Schwingungsprüfung nach ISO 10816-1/-3 durch (Effektivwert unter 1,8 mm/s) und einen 90-minütigen unbelasteten Thermzyklus. Z-Drift sollte unter 5 µm konvergieren und der Spindelnasenanstieg unter 15 °C liegen. Ein Kaltstart von 0 auf 42.000 U/min lässt die Lagertemperatur um 12–18 °C ansteigen und beschleunigt den Vorspannungsverlust.
- Warmlaufprotokoll. Erwarten Sie ein stufenweises Warmlaufen (Spindel von 3.000 U/min auf Betriebsdrehzahl hochgefahren, Achsen über vollen Verfahrweg), vor der Produktion, beurteilt nach einem Temperaturkriterium (unter 1 °C Änderung über 3 Minuten) statt nach fester Zeit. Wenn der Verkäufer kein Thermoprotokoll hat, behandeln Sie die Maschine als thermisch unverifiziert und bepreisen Sie sie entsprechend.